近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
轮胎厂碰到硫化机常见故障,排查和日常维护管理该从哪下手
很多轮胎厂碰到硫化机出问题,第一反应就是盯着加热系统和压力参数调,反复换阀件、热电偶,结果问题隔三差五又冒出来。轮胎硫化环节要是出欠硫、过硫或者胶囊早期破损的情况,废胎率和机台停机时间会一起往上涨,排产节奏也直接被打乱,很多时候真正的原因根本不是单一零件坏了,反而藏在平时的维护周期、故障记录还有工人的操作习惯里面。要减少非计划停机的话,一般来说得从故障分类、排查顺序和维护管理这几块同时入手,慢慢攒出一套适配自己厂实际情况的处理流程就行。
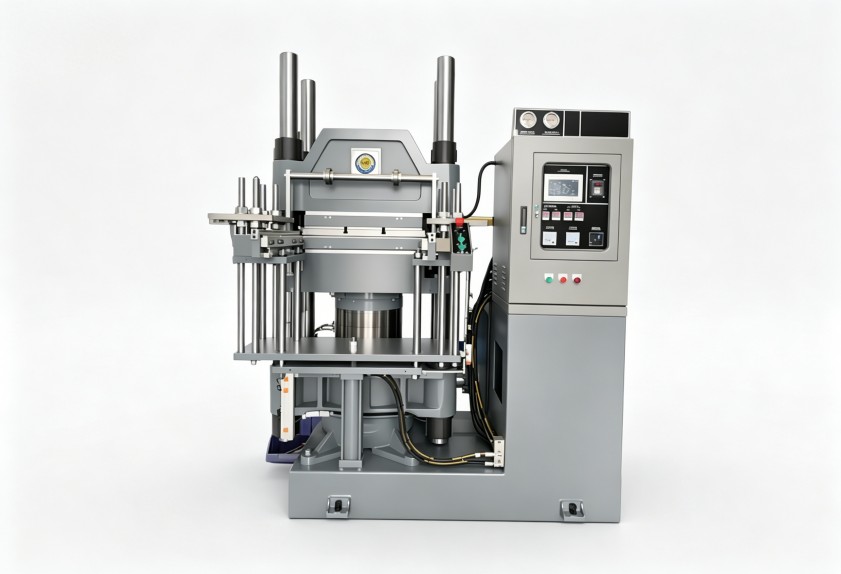
碰到故障先归好类,别上来就东拆西换
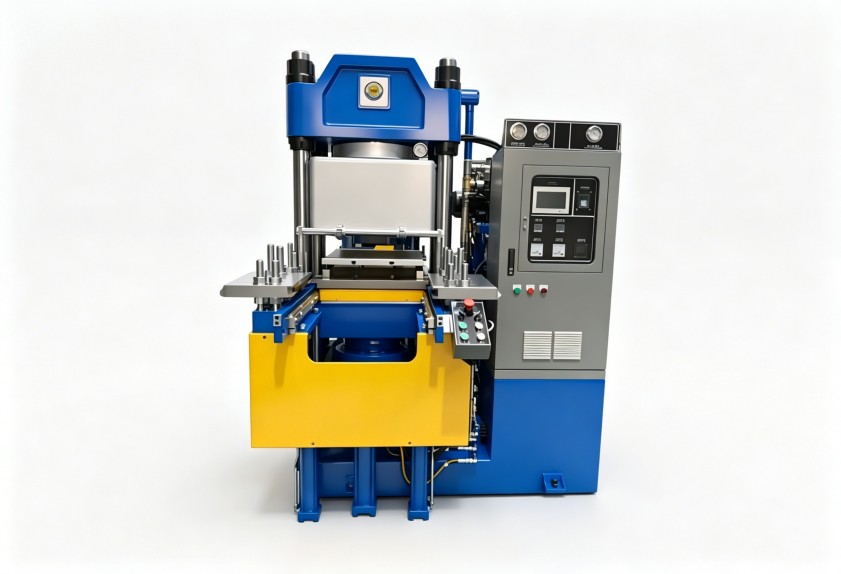
轮胎硫化机出的常见故障,不一定就是设备本身出问题了,很多时候是好几个因素叠加出来的表现,通常情况下从我们收到的现场反馈来看,问题基本都跑不出液压、加热、控制这三个方向。液压这块的常见问题就是合模不保压、开合模速度不对、油温过高,加热这块的问题大多是平板温度波动大、升温慢、硫化温度分布不均,控制方面的话常见的就是程序报警、参数漂移、信号干扰这些情况。液压系统出问题的话,轮胎厂那边往往最先表现出来的就是合模力不足,胎坯在硫化过程里很容易移位,加热系统出问题的话,就会导致胎面或者胎侧局部欠硫,直接影响成品的耐久性能,这两种情况最后都会在终检环节集中暴露出来,但真的故障点很可能不在你最先想到的那个部件上。很多轮胎厂现场都有这个情况,报警代码指哪就直接修哪,换完配件当天看着运行正常,过没几天老毛病又犯了,反复拆装不光是多花维修成本,还很容易给设备造成二次损伤,正确的做法就是先按故障类型归类,再把同类型的故障放到一起找规律,单台机出问题大概率是偶然情况,要是多台机都出现相似的问题,那就要去检查共用的液压站、蒸汽管路还有电网质量了。
排查的先后顺序,其实比瞎忙活更重要
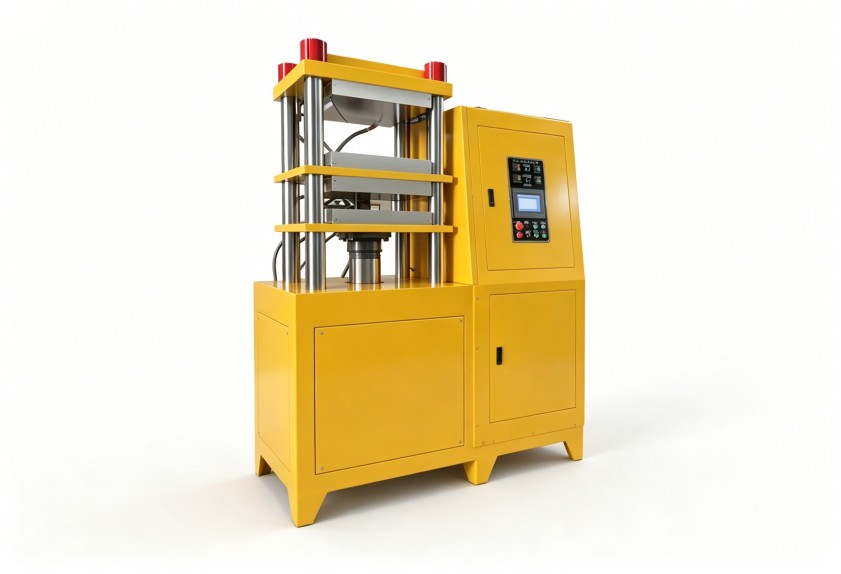
处理硫化机常见故障,不能死盯着报警代码不放,报警只是故障的结果,不是故障的根因,把排查顺序捋顺了,好多问题处理起来会简单不少。一般来说先把人为因素和来料变化排除掉,比如同一台硫化机,A班生产的时候废品率一切正常,B班就频繁出欠硫的问题,你先去核对两边的操作参数、装模方式对不对,别上来就拆加热系统,然后再去确认介质条件,温度异常的时候,先查热电偶的插入深度、导热介质的流量和压力,这些基础数据不对的话,你换再多加热管也没什么用,最后再去查机械和电气部件本身,阀件卡滞、密封老化、接触器触点氧化这类问题,等外部条件都排查完了,自然就暴露出来了。像液压油温过高的情况,你先查冷却水流量和油位够不够,再去调溢流阀的设定值,平板升温慢的话,先确认蒸汽疏水阀能不能正常工作,再去排查加热管或者控制回路,照着这个顺序来排查,好多大家以为的“疑难故障”第一步就能找到原因,省下来的停机时间真的不少。
维护周期得贴合自己的实际工况,别直接照搬说明书
轮胎硫化机的日常工作负荷、车间粉尘浓度、冷却水质,还有胶料里加的脱模剂用量,这些因素全都会影响部件的实际使用寿命,设备说明书上写的维护周期,都是标准环境下测出来的建议值,不一定就适配每个工厂的实际生产情况。我们建议设备管理者给每台硫化机单独建一份维护台账,把当前累计硫化模数或者运行小时数、每个维护周期的实际执行时间、更换过的阀件、密封件、加热管的型号和实际寿命,还有故障发生当时的环境温度、液压油温、蒸汽压力这些数据都记进去,连续记录三到六个月之后,你就能摸出自己工厂适配的维护窗口了,比如有的机台液压油每半年测一次,油品劣化速度特别快,有的机台蒸汽阀门每三个月就得换一次膜片,这些自己攒出来的数据比说明书上的参考值靠谱多了,也比笼统的“定期大保养”要精准很多,维护做早了就是纯浪费,做晚了就出故障,贴合实际工况才是最要紧的。
前道混炼不均,很容易在硫化阶段集中爆出来
还有一类硫化机常见故障,责任根本不在硫化机本身,都是前道混炼环节埋下的隐患,胶料门尼黏度波动大、分散不均匀,到了硫化阶段就会表现出局部欠硫、表面气泡或者硫化程度不一致的问题,操作人员反复调硫化参数,也很难彻底解决,因为问题的源头本来就在混炼工序。密炼机转子转速、上顶栓压力和混炼时间匹配得不对,就会导致胶料不同批次之间的流动性有差异,到了硫化阶段,用同一种工艺参数,就可能出现部分胎坯过硫、部分胎坯欠硫的情况,这时候你只盯着硫化机修,根本消不掉这个波动。利拿实业在密炼机、开炼机这类混炼成型设备领域做了15年以上的研发,手里有70多项自主专利技术,可以根据轮胎胶料的配方和实际工艺要求,优化混炼段的温度、时间还有转子配置,从源头把胶料批次波动降下来,减轻后道硫化工序的压力,对轮胎厂来说,处理硫化机故障,不能只盯着硫化机本身,还要看看前道混炼有没有提供均一稳定的胶料。
设备管理者当天就能落地的几件小事
与其等故障攒到一起集中爆发,不如先把基础管理的工作补上,这几件事当天就能启动。你先整个故障记录模板,别只简单填个“更换某某零件”,要把故障现象、发生时间、你做的处理动作、维修时长还有更换件的批次都写清楚,信息越全,后面分析的时候就越准。然后给每台硫化机设好关键参数的上下限,比如合模压力、平板温度、升温时间,一旦参数超限就立刻触发报警,还把当时的操作画面存下来,这样既能及时发现异常,也能还原出故障发生前后的现场环境。平时每个月整理一次故障排行,把重复发生三次以上、维修时长最长的故障拎出来,一项一项分析根因,反复出现的故障,大多不是零件质量的问题,而是系统性的维护盲区或者长期没纠正的操作习惯问题。这几件事不用你添新设备,也加不了多少工作量,就能把之前“坏了再修”的被动状态给改过来。
要是你需要结合自己这边具体的胶种配方、产能要求还有生产工况评估方案,直接找利拿实业的技术团队进一步沟通就行。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信