近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
陶瓷粉末混炼老是不均匀?密炼机填充系数得结合设备配置重新校准下
平时做陶瓷粉末混炼的朋友应该都有体会,最头疼的往往不是设备转不动,反而是转了好半天,出来的料还是匀不了,粉体团聚啊,批次色差这类问题反反复复冒出来;很多时候问题都出在大家默认设置的一个参数上,就是密炼机的填充系数;要是直接照搬橡胶或者塑料混炼的经验来设装料量,用到陶瓷粉末体系上基本都不太行得通,陶瓷粉体表观密度低,颗粒之间的摩擦力也小,投进去之后很容易在转子表面打滑,同样的填充系数下,实际真的参与捏炼的物料量,比你预想的要少很多,我们就从有效容积、转子构型、温控和卸料这几个设备配置相关的点,说下怎么重新校正密炼机的填充系数,也能帮大家少做几次废批次的试错。

为啥填充系数用到陶瓷粉末混炼上就不好使了?
密炼机填充系数的常规解释,就是单批次的物料体积占密炼室有效容积的比例,这个定义本身没什么问题,但它藏了个前提条件,就是混炼过程里物料能被转子反复卷进捏炼区,形成有效的剪切作用;陶瓷粉末和高分子基体的流动性差得挺多的,粉体堆积密度低,内摩擦角也小,投完料之后很容易在转子表面打滑,很难被带到棱缝里面去;要是按高分子材料的经验值来设密炼机填充系数,实际能吃进去的料量偏低,捏炼的阻力不够,分散效果自然达不到要求;再加上陶瓷粉体在混炼温度下,有可能出现团聚,或者表面润湿状态变了的情况,实际参与捏炼的物料体积,和你投进去的体积根本不是一回事;所以问题根本不是在某个固定数值上微调下就行,得重新摸清楚物料在密炼室里面的真实状态。

设备配置里真正决定填充系数上限的是啥?
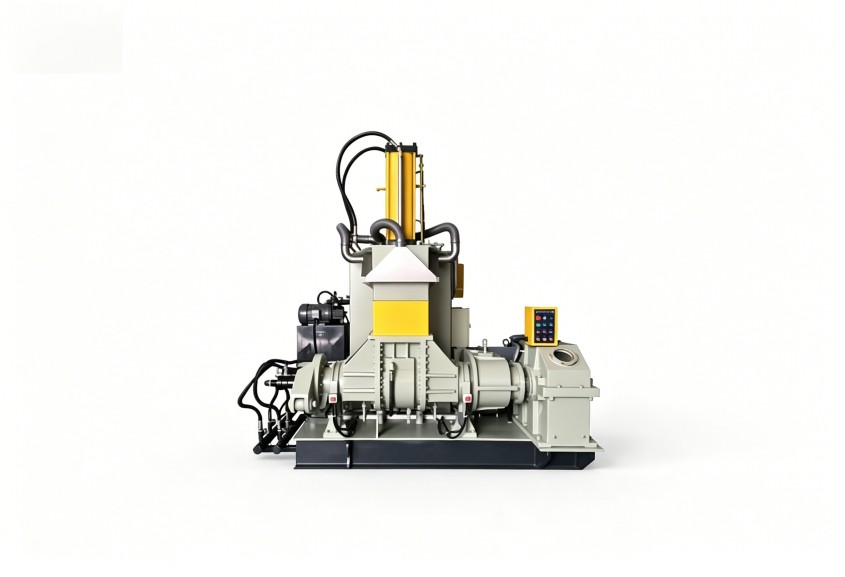
密炼机填充系数的合理范围,从来就不是只由配方说了算,设备本身的配置也给它划了边界;同一台设备,换不同构型的转子,能承受的填充率就不一样;剪切型转子擅长分散,啮合型转子循环混炼的效果更好,陶瓷粉体混炼需要的是粒子在基体里均匀散开,同时不要出现局部堆料的情况;转子的捏炼棱角度还有棱顶间隙,决定了粉体一次能被带进去多少,带进去多深;间隙偏大的话,粉体很容易在密炼室底部堆着滞留,电流曲线看着挺平稳的,排出来的料却有微观上的不均匀;这种情况下你还继续往高调密炼机填充系数,只会加剧局部过载,根本补不了转子抓料能力不足的问题。
电机扭矩和转速范围里藏着的约束
陶瓷粉体混炼的时候负载波动,比纯聚合物体系要剧烈得多;装料率偏高的话,要是电机在低速段的扭矩储备不够,设备就会自动降速来自我保护,混炼时间反而会被拉得很长;转速上限高可不等于就适合粉体混炼,关键得看低速段的扭矩输出够不够;一般来说选型阶段结合粉体表观密度评估扭矩余量,比单纯对比电机的功率要实用得多。
冷却和卸料结构会影响稳定运行的区间
陶瓷粉末混炼的时候生热很集中,温升速度快,对密炼机温控系统的响应速度也提出了更高的要求;填充系数偏高的话,剪切热会集中冒出来,冷却能力跟不上,就只能被迫降速或者缩短混炼时间,最后出来的结果就是分散不均匀,批次波动大;转子内腔的冷却流道设计合不合理,卸料门的密封形式方不方便维护,这两点共同决定了设备能不能在很长的生产周期里,稳定保持同一个填充率;卸料门死角要是留了残留粉料,下一批的实际填充比例就会被无形中抬高,这种误差攒多了,就是批次差异的主要来源。
从实际生产工况反推填充系数合不合适
已经投产在用的设备,可以通过一些简单的观察,来判断现在用的密炼机填充系数还有没有优化的空间;记录不同装料量下的电流曲线、排胶温度还有出料的均匀性,找到参数变化的拐点;要是电流一直很平稳但分散效果不好,优先去查转子的磨损情况还有棱顶间隙;要是电流波动大而且温升特别快,就适当把装料量减一点,看看改善的幅度有多大;每次就调整一个变量,记完完整一个班次的数据再下判断,比你同时乱改好几个参数要省时间;按这个方式把填充系数校准完之后,再去评估要不要换转子或者升级温控配置,方向会更清楚,依据也更足。
新设备选型的时候怎么给填充系数留够调整空间
新项目做选型的时候,密炼机填充系数不该只按老经验值套进去算产能;陶瓷粉体的表观密度、混炼温度窗口、要不要加液体助剂这类因素,都会直接影响实际可用容积还有吃料的行为;把这些工况信息提供给设备厂家,比你光报一个目标产量,更能帮你拿到匹配度高的方案;设备的非标定制能力,就体现在针对特定的粉体体系调整转子形式、容积利用率还有冷却结构这些地方;合理的填充率调整区间,决定了你之后换配方或者改工艺的时候,设备还能不能一直保持稳定的运行状态。
利拿实业可根据您的实际生产需求,提供全流程非标定制化的橡塑混炼成型解决方案。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信