近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
堆叠式炼胶机的工作原理,核心就是转子、混炼室和温控三者配合好
一般来说,橡胶密封件生产过程里,不少厂家都碰到过合格率来回晃的情况,同一台堆叠式炼胶机上,这一锅胶门尼值还正常,下一锅就偏黏,到后面模压工序的时候胶料流动状态不一样,产品尺寸跟着就飘了,很多人第一反应先去查配方或者投料顺序,要是混炼时间、加料顺序都没改的话,问题大概率出在设备本身的工作原理层面,决定混炼均匀度的,从来不是单靠某一个零件,而是混炼室布局、转子间隙和温控分区三者能不能协同稳定运行,我们今天就顺着实际生产里碰到的常见问题,捋清楚堆叠式炼胶机的工作原理,帮大家找到胶料均匀性波动的真正原因。
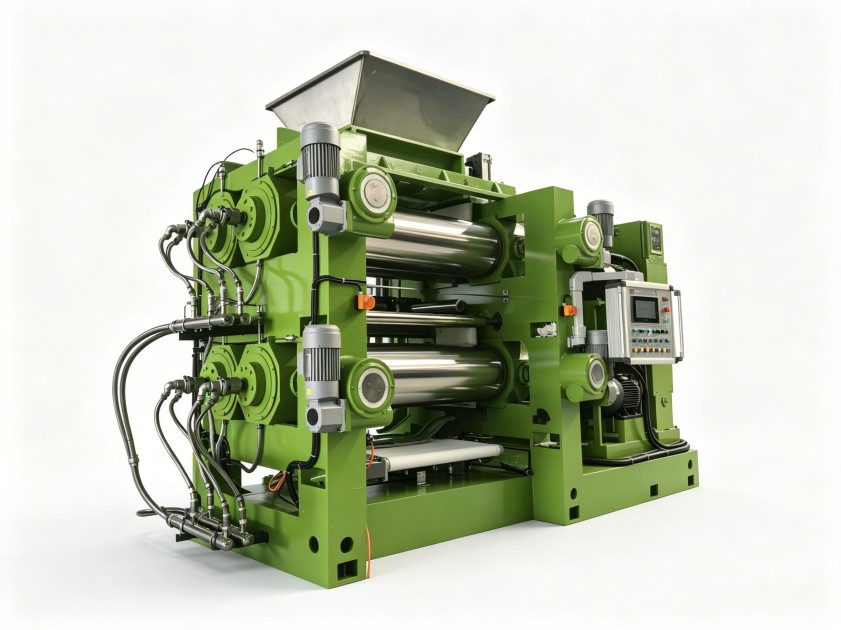
堆叠式炼胶机的“堆叠”,真不是简单把两台机器摞高
堆叠式炼胶机常被人误解成两台密炼机上下摞起来的结构,实际上它的整体设计是完全顺着物料流向来排布的,第一段混炼室先把胶料和配合剂做初步混合,压砣往下加压促进吃粉之后,胶料直接从卸料口落到第二段混炼室里,整个过程胶料全程都在密闭空间里,中间不用输送带或者翻斗车转运,既减少了热量散掉,也能避免胶料接触空气之后出现氧化的问题,从堆叠式炼胶机的工作原理来看,两段混炼室之间的高差还有卸料的联动逻辑,直接决定了每一批胶料转到第二段的时候状态是不是一致,要是两段衔接的地方有滞留区、排料排不干净,少量胶料反复留在里面反复受热,就会出现局部过炼,混到正常批次里就变成分散不均的黑点,还会带来硬度波动,对橡胶密封件这种要求胶料各个部位性能高度统一的制品来说,这种结构细节带来的影响就特别明显。

转子的间隙和速比,直接影响剪切效果
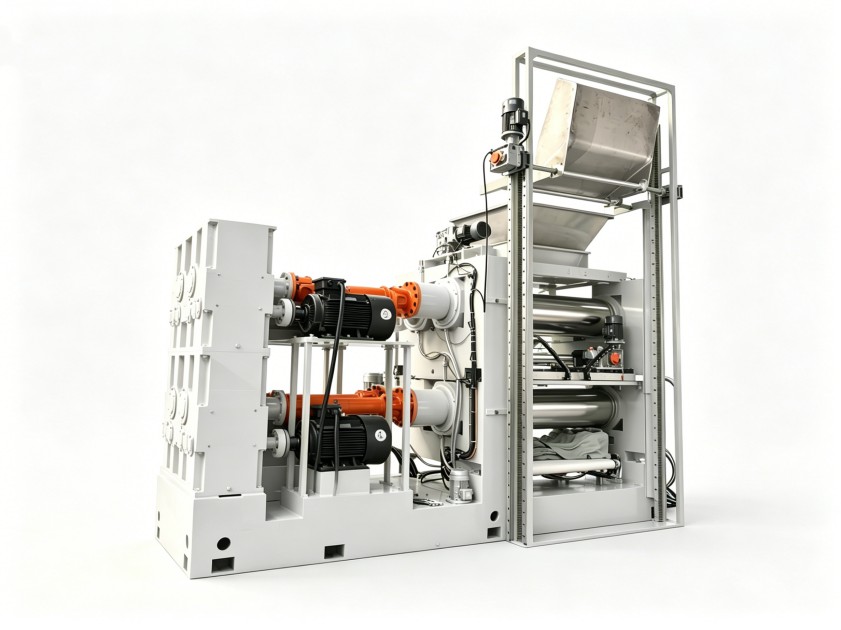
转子本来就是堆叠式炼胶机产生剪切力的核心部件,上下两段混炼室的转子构型一般来说都不一样,第一段主要侧重快速捏合和分散,需要剪切棱更突出,转子速比也得更高,第二段主要是做补充均化和温度调整,转子的设计就可以相对温和一点,避免胶料过度生热,这里面有两个很关键的因素,一个是转子棱顶和混炼室内壁的间隙,间隙的大小直接决定胶料通过这个区域的时候受到的剪切速率,间隙太小的话,局部温度升得快,对天然胶、三元乙丙橡胶这类对温度敏感的胶料很不友好,间隙太大的话,剪切力又不够,炭黑、白炭黑还有其他填充剂的团聚体很难被打散,另一个就是前后转子的速比,速比会影响胶料在混炼室里面的折叠方向和翻搅路径,速比不合适的话,哪怕你把混炼时间拉长,反而只会让胶料温度升得更高,分散效果一点也不会变好,搞懂这些你就知道,为什么很多做密封件的厂家碰到混炼不均的问题,不能只盯着混炼时间或者排胶温度,也要多留意设备本身的状态和配置。
温控分区,就是平衡焦烧风险和混炼均匀性的关键点
堆叠式炼胶机的温控系统难就难在,上下两段的热负荷差得挺多的,第一段混炼室在吃粉、捏合的阶段剪切动作很剧烈,胶料自己产生的热量很大,第二段主要做均化动作,生热就相对平缓不少,要是两段共用同一条冷却水道,很难同时满足两边的温度需求,很容易出现一段温度刚好,另一段温度偏高或者偏低的情况,温度偏高的话,密封件胶料里的硫化体系说不定就提前发生反应了,温度偏低的话,配合剂分散得不够充分,胶料的塑性也达不到后道工序的要求,所以温控设计上就得把冷却水道分成好几个独立控制的区段,操作人员可以对着上下混炼室的实时温度,分别调冷却水的流量和温度,排胶温度本来是判断混炼终点的重要参考指标,但它反映的只是整体的平均温度,局部的热点未必能在排胶温度上体现出来,运行稳定的堆叠式炼胶机,温控系统能把各个区段的温度维持在一个波动很小的区间里,通常情况下,温控分区做得越清晰的设备,越容易在不同季节都保持稳定的生产状态,对需要连续生产的密封件工厂来说,这个特性的实用价值很高。
密封件胶料混炼不均匀的时候,可以这么排查设备问题
当成品的硬度、密度或者流动性出现批次波动的时候,你可以先去记录上下两段混炼室的排胶温度差,如果差值明显比平时大,优先去查温控分区是不是出问题了,比如某段水路堵了,或者阀门动作不正常,再去检查转子的状态,混炼室用久了之后转子棱顶会有磨损,间隙就变大了,压缩剪切的效果跟着下降,混炼时间被迫拉长,反过来又会加剧生热,还要确认加料量和填充系数是不是在合理的范围里,超量装料的话胶料翻搅的空间不够,剪切路径变短,均匀度自然就降下来了,装料太少的话胶料在混炼室里打滑,同样会影响分散效果,把这些变量调整到位,不少密封件厂不用换设备就能把混炼质量提上来,要是调整完之后还是达不到要求,再考虑对转子构型、混炼室容积或者温控区段做非标定制,利拿实业在橡塑设备领域已经有15年以上的研发制造经验,支持针对具体的胶种和实际工况来配置设备方案,这类定制不是简单换几个零件,而是从整体的混炼工艺出发,重新匹配各个参数。
要是你需要结合自己这边的具体胶种配方、产能要求和生产工况来评估方案,直接找利拿实业的技术团队沟通就可以。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信