近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
用小型硫化机生产密封件,老是出尺寸波动、缺胶问题,先从温度、时间、模具配合这几块查起
一般来说,做橡胶密封件的厂家,多多少少都会碰到成品尺寸一致性差,要么表面缺胶要么内部带气泡的情况,不少人换了新的小型硫化机,用的还是之前一模一样的配方和模具,成品率反倒没见涨,其实问题多半不在设备是新是旧,是大家对硫化温度还有时间的控制逻辑没摸透有偏差,我们整理了一线工艺人员常用的排查思路,从温控精度、硫化周期设定还有模具配合这几个环节捋,顺带也提到设备本身能力和工艺基准的搭建,能帮大家少走点试错的弯路。
温控表显示到设定温度了,模具型腔的实际温度不一定跟得上
小型硫化机的热板里面是装了热电偶的,温控表跳出来的数值只是热板本身的温度,根本不是模具型腔表面的实际温度,密封件本身尺寸小,用的胶料也薄,对温度偏差就特别敏感,模具要从热板上吸热,总得要一点时间,测温点离型腔的位置越远,两边的温差通常情况下就越大,要是合模之后立马就开始算硫化时间,那时候实际的硫化温度说不定还没达到要求,同一模腔里不同位置的硫化程度就会出现不一样的情况。排查的时候大家可以用表面温度计或者测温纸去测模具型腔附近的实际温度,核对下温控表的读数是不是准的,也可以在模具上多装几个测温点,多对比几次测出来的数据,摸清楚升温滞后的规律,调整的时候先把设定温度和实际温度的差值找出来,比你直接往上调设定值要管用得多。不同胶种的硫化温度窗口差得挺多的,温度偏低的时候,有的胶料只是硫化反应变慢,有的就会出表面发黏、强度不够的问题,温度偏高的话,那种薄壁的密封件边缘特别容易过硫,先把模具型腔的真实温度测准了,后面所有关于硫化时间的调整才有靠谱的基础。
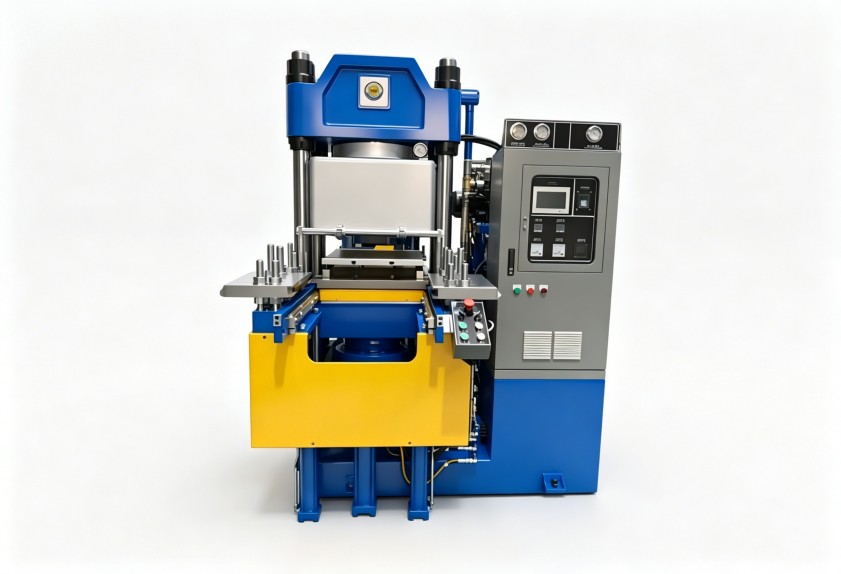
欠硫和过硫表现出来的状态不一样,对应的排查方式也有区别
密封件表面摸起来发黏,弹性不够,扯断强度也偏低,大概率是欠硫,要是成品颜色发暗、质地变脆,边缘溢胶还特别明显,那就要考虑是不是过硫了,碰到欠硫的时候,不少师傅下意识就会把硫化时间拉长,但要是温度本身就没达标,你光延长时间也只是浪费生产周期而已,碰到过硫的情况,只把硫化时间缩短,又可能会出现边缘硫化过度、中心位置欠硫的反差变大的问题。比较实用的做法是把每一模生产的实际温度曲线都记下来,把时间和温度两个参数放在一起综合判断,小型硫化机本身开模合模的动作很频繁,热板散热速度快,连续生产的时候每模之间的温度波动,都会直接影响最终的硫化效果,要是你家的设备本身自带温度曲线记录功能,直接调出来看数据就行,没有这个功能的,也可以在热板边上额外装个参照用的测温仪表。时间设定这块,还得把升温阶段和保温阶段区分开,升温阶段的时长,是由设备加热功率、模具本身的重量还有初始温度决定的,保温阶段才是胶料真正发生交联反应的时段,刚开机的时候头几模的模具本身是凉的,需要的升温时间和批量正常生产的时候差很多,把升温曲线和保温曲线分开来记录,就更容易看出来问题到底出在哪个阶段。
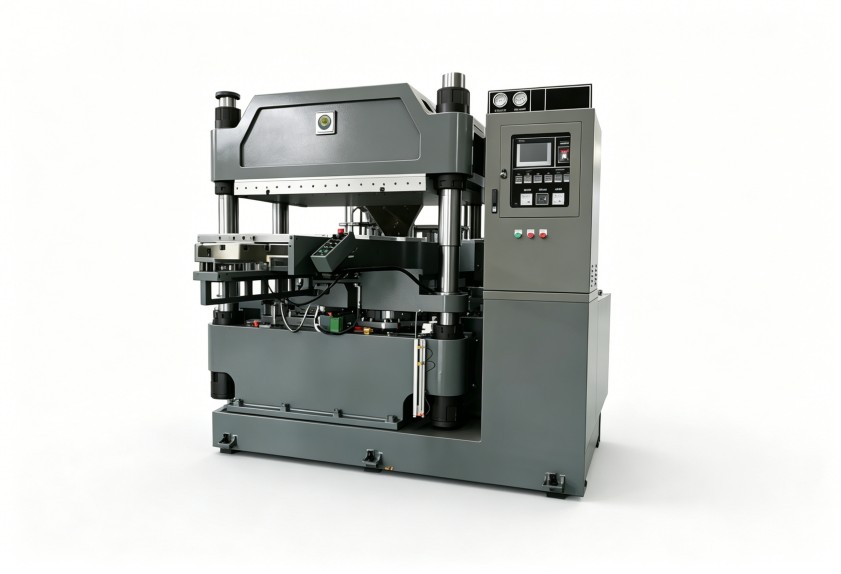
缺胶的位置是不是固定,对应的排查方向完全不一样
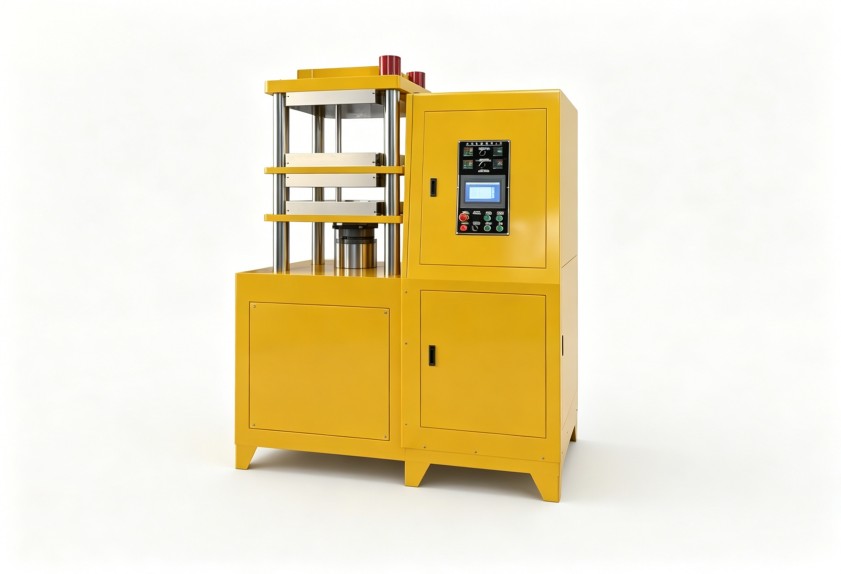
缺胶不一定就是胶料流动性不好导致的,每次都在同一个位置出缺胶,优先去查模具对应位置的排气通道和溢胶槽的设计,再看看胶料在型腔里的流动路径有没有被挡住,缺胶的位置每次都变的话,那就要回头从温度和压力这两块找原因,比如合模速度太快,胶料还没完全把型腔填满就被压严实了。薄壁的密封件生产的时候特别容易窝气,排气动作的时机把控就很关键,排气动作太早,胶料容易被直接挤出型腔,排气太晚,里面的气体排不出去,成品内部就会形成气泡,把合模过程里的排气次数、开模距离还有动作时机都记下来,对比不同批次的生产表现,很快就能找到和缺胶位置对应的规律。模具的配合状态,也会随着用的时间变长慢慢变化,表面残留的胶垢、分型面的轻微磨损,都会改变胶料的流动状态还有排气条件,定期检查模具型腔的表面状态,把模具清理纳入日常维护的流程里,比你反复去调工艺参数要直接得多。
设备本身的温控精度和合模特性,直接决定这些异常问题能不能彻底解决
前面说的这些排查动作,最后其实都要落到设备本身的能力上,小型硫化机的加热功率、热板的温度均匀性、合模力的稳定性还有程序控制的精细程度,直接决定了你能把工艺参数调到多准的水平,有的设备温控表显示的温度和实际温度差得特别多,你就算用再好的配方,也很难做出品质稳定的密封件。选设备的时候,建议大家把温控精度、升温速度还有操作便利性,和设备吨位、热板台面尺寸放在同等的优先级去评估,升温速度决定了产能的上限,温度均匀性决定了成品的一致性,程序控制的精细度则关系到复杂硫化工序能不能重复落地,这几项的表现,直接决定了生产异常出现的频率,还有后续排查的难度。利拿实业做橡塑设备研发有15年以上的经验,手里攒了70多项自主专利技术,在橡胶混炼还有成型的环节,攒下了成套的设备和工艺方案,能够根据客户的胶种配方、模具工况还有实际的产能要求,提供非标定制的混炼成型整体解决方案,像密封件这类小批量、多品种的生产场景,设备的工艺适应性,比单纯的大吨位参数要实用得多。
把每一次异常排查的情况都记下来,攒出自己的工艺基准
温度偏差、欠硫过硫、缺胶位置,每一次异常背后都有对应的可追溯的数据线索,把这些数据整理成表格,按设备、模具、胶种分类存好,时间久了就是一份特别实用的工艺档案,一般来说小型硫化机很少是单台用的,同一个车间里同型号的设备,温控表现也可能存在差异,给每台设备单独建个参数档案,后续哪怕换师傅操作,之前攒的经验也不会跟着人走掉。模具和胶种换了之后,对着之前的档案对比前后的数据,很快就能判断出问题是换模、换料带来的,还是设备本身的参数出现了偏移,之后再排查异常就不用每次都从头捋,先翻下档案里有没有类似的记录,方向一下就明确了。要是你需要结合自己家的具体胶种配方、产能要求还有生产工况评估适配的方案,直接找利拿实业的技术团队对接沟通就行。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信