近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
密封件混炼老是不均匀?辊筒直径和速比配得对才是核心
平时接触不少做密封件的客户都吐槽,开炼机用久了经常出问题,一批料焦烧了,另一批又混得不透,最后板丁密封件硫化完,局部硬度飘得厉害,这种批次差真的挺让人头疼的。多数人第一反应都怪胶料配方不对,或者工人操作不到位,很少有人注意到设备源头的一个关键参数,就是开炼机的辊筒直径;它可不只是个标注出来的尺寸数,还直接影响速比、剪切速率还有温控的实际表现,我们就顺着辊径和速比的匹配、剪切热控制、温控系统这几块来捋,帮大家理清楚选型的思路,少走点试错的弯路。
辊筒直径为啥会直接影响混炼出来的效果
两辊之间的速比本来就是开炼机出剪切力的核心来源,而辊筒直径直接决定了速比怎么实现,还有剪切区间稳不稳定;一般来说大直径辊筒的咬入角会更大,胶料更容易被带进辊隙里,这点对硬度偏高的密封件胶料来说特别实用。辊径变了之后,单位时间里胶料受到的剪切次数还有分布状态也会跟着变,最后就会影响炭黑或者白炭黑的分散程度。
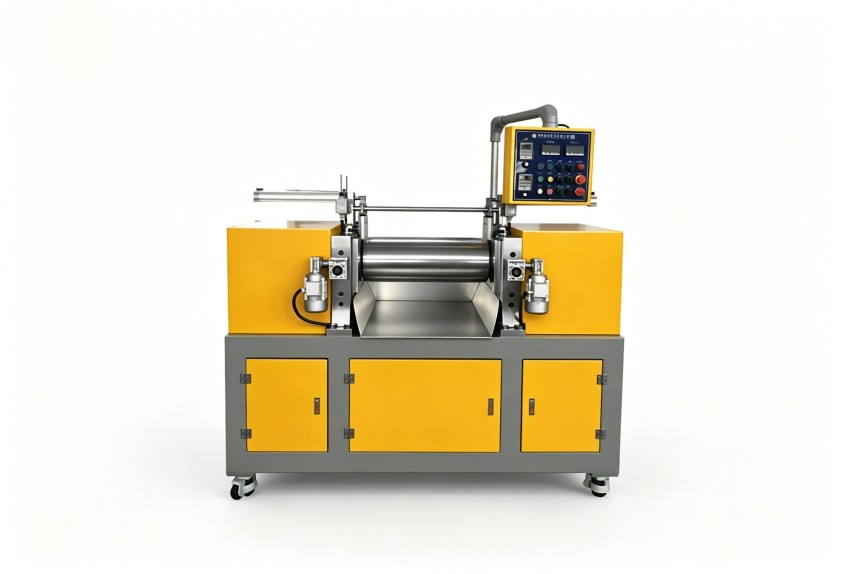
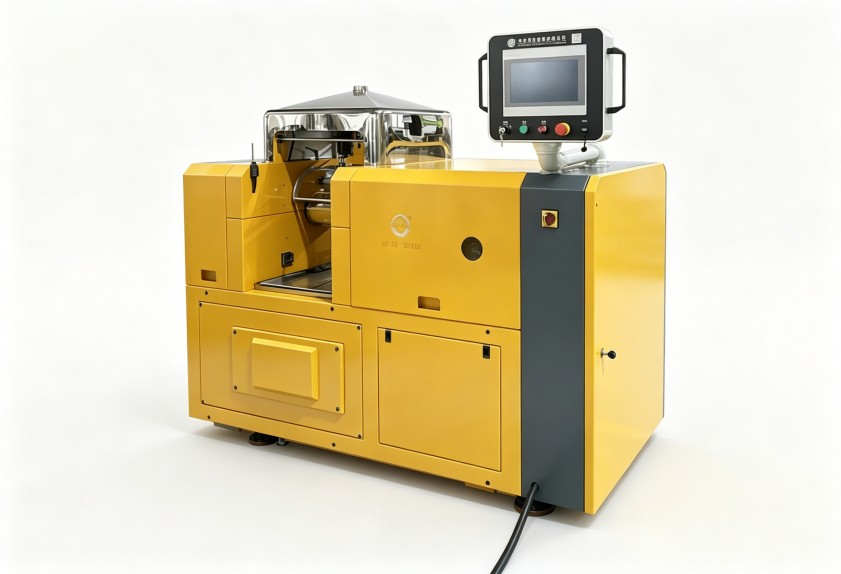
很多人选设备的时候都有个常见误区,光盯着辊筒直径的大小看,觉得“大直径”就等于混炼能力强;实际上直径得和速比、辊距配合起来,才能形成有效的剪切区,要是速比太小,就算直径再大,胶料也只是被辊子压过去,根本得不到充分的剪切撕裂效果;反过来速比太大的话,剪切热会一下子窜上去,对温度敏感的密封件配方来说,很容易出现焦烧的问题。
| 辊距(mm) | 辊径较小(如≤350mm) | 辊径较大(如≥450mm) |
|---|---|---|
| 0.5 | 剪切速率高,温升快 | 剪切区宽,温升相对平缓 |
| 1.0 | 剪切适中,适合薄通 | 吃料快,适合大填充量 |
| 2.0以上 | 混炼效果明显下降 | 仍保持一定剪切能力 |
密封件胶料的剪切热难搞的问题
橡胶密封件的配方里,通常情况下炭黑或者白炭黑的占比都不低,混炼过程中生热的情况比普通胶料要明显得多;要是开炼机辊筒直径偏小,为了保证填料分散得够匀,往往得反复多次薄通,时间一长辊温就蹭蹭往上涨,很容易引发早期硫化。不少车间为了控温,会把前辊的转速往低调,这么做的代价就是生产效率降下来了,还容易导致前后辊温差太大,胶料包辊的状态就不对了。
选合适的辊筒直径,说白了就是给剪切热找个顺畅的释放通道;大直径辊筒的辊面散热面积更大,搭配设计合理的冷却水道,就能把温升控制得比较平缓。但这也不是说所有做密封件的厂家都得选最大直径的设备,配方里生胶的门尼黏度、填充体系的类型,还有前面有没有密炼机预混的工序,都会把合适的辊径范围拉得不一样。
别光看直径,辊面加工和温控精度也得留意
哪怕两台设备标着一样的辊筒直径,实际用起来混炼效果差得可能很远,问题基本都出在辊面加工精度还有温控系统上;辊面做镜面或者镜面镀铬处理,能让胶料在辊面上形成稳定的包辊膜,减少胶料往下滴或者滞留在边角的情况;要是辊面的粗糙度不均匀,胶料在辊缝之间的流动状态就会晃来晃去,最后表现出来就是填料分散不均,或者批次之间差异大。
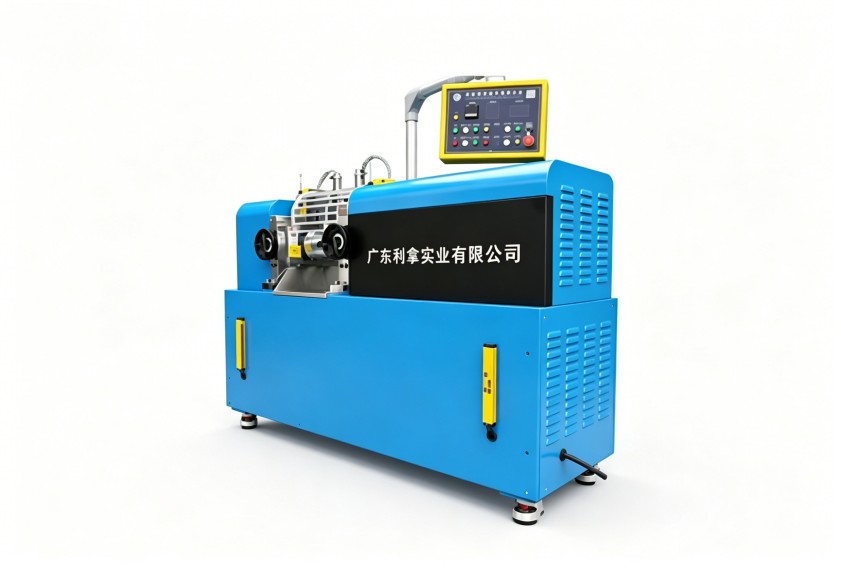
温控精度是另一个大家很容易忽略的点,密封件胶料能接受的温度窗口本来就窄,辊筒内部的流道设计还有温控装置的响应速度,直接决定了辊面的温度场够不够均匀;有些便宜设备的辊面,两端和中间的温差甚至能超过5℃,这种情况对做薄壁密封件制品的影响真的不小。利拿实业在辊筒加工还有温控系统设计这块做了很多年,攒了不少技术经验,可以根据不同胶种的特性优化流道布局,把辊面温差压下来,保障混炼过程的稳定性。
从日常工艺管理的角度来说,我们一般建议密封件厂家新设备到厂之后,先把这台辊筒直径对应的速比、辊距、温控范围都做一遍系统标定,结合自己常用的典型配方,建一套不同辊径下的工艺参数参考模板,别全靠操作工的个人经验来调。
顺着胶料特性来定辊径的选型思路
高硬度的密封件配方,优先选偏大的辊径搭配合适的速比,保证吃料顺畅,剪切也够充分,同时把剪切热控制住就行。低硬度高弹性的配方,用中等辊径就完全能满足分散要求,重点把辊温和生产效率的平衡做好。白炭黑体系的胶料,需要更高的剪切峰值,但也得兼顾温升问题,选设备的时候多留意辊面的散热能力,别光盯着大直径不放。平时换色特别频繁、做彩色或者浅色密封件的工况,辊径就不要选太大的,不然每次换色清洗要耗很久,物料残留也多,反而麻烦。
把辊筒直径纳入整体工艺方案里考量
开炼机很少单独用,很多时候要么和密炼机搭配起来做二段混炼,要么就当终炼设备直接出片,所以评估辊筒直径的时候,也得把上游工序的混炼均匀度、下游压延或者硫化工序的衔接效率都考虑进去;有些老车间受场地大小还有动力配套的限制,只能选特定规格的设备,这种时候就更得靠优化工艺参数,来弥补辊径本身的限制。利拿实业能提供全流程的非标定制橡塑混炼成型解决方案,可以根据客户的胶料配方、产能要求还有现有产线的实际条件,协同设计辊筒直径、速比、温控还有整机结构,不会让客户反过来凑设备的参数来用。
开炼机的辊筒直径本来就没有什么绝对的最优值,只有和胶种、整条工艺链都匹配上,才能发挥出该有的作用;先把自己这边对剪切、温度、效率的真实需求捋清楚,再去谈选型,采购的时候才能占主动,后面工艺调试也不用反复折腾。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信