近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
为啥啮合机操作手册总在关键细节上不好用?咱们从打样的温升记录聊起
很多塑料改性企业都碰见过这种糟心情况,实验室用啮合机打出来的小样性能稳得很,一拉到产线放大生产就变样,不少人第一反应先去调配方,其实问题往往根本不出在配方上,是实验室阶段的操作记录本身就丢了关键信息,尤其是温度和时间这两组数据,要是记录逻辑不统一,后续放大生产时就缺了可靠的参照系。我们也不扯啮合机的结构原理那些大家都熟的内容,直接聚焦操作手册里最容易被漏掉的几个环节,也就是温度控制的记录方式、混炼时间的判定基准、还有数据记录的完整度,你对照自己平时的操作流程捋一遍,很快就能发现手册里缺了哪块内容。
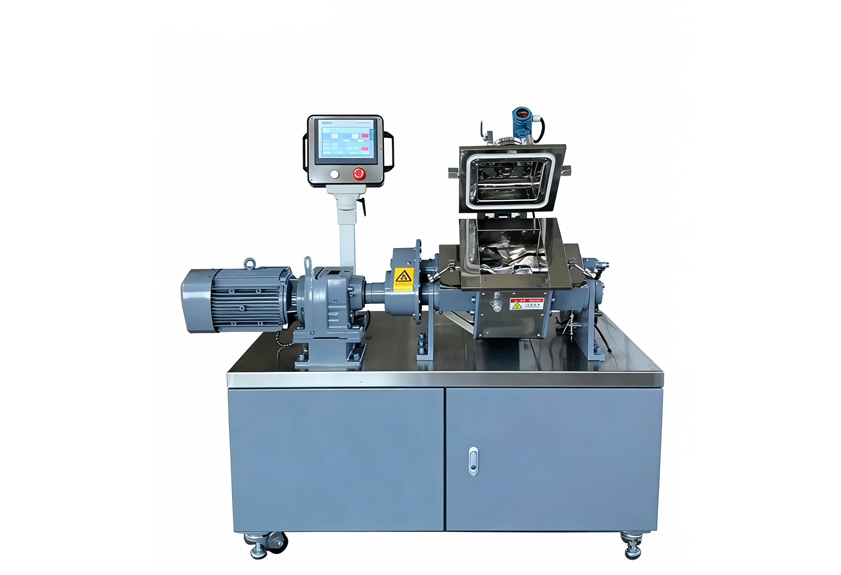
实验室啮合机的温度控制:记“设定值”还是“实际值”?
很多操作员记录温度的时候,随手就写面板上的设定温度,比如混炼室温度设为90℃,就直接填个“90℃”,但实际胶料在啮合过程里受到的剪切热,本来就远高于设定值,尤其是高填充或者高黏度体系,胶料的实际温度可能瞬间就超出设定温度20-30℃。一份能用的操作手册,应该明确温度记录要以实际物料温度为基准,而不是设备的设定温度,具体做的时候,每次打样,同时把设定值、升温曲线峰值温度、还有排胶时的实际温度都记下来,这个“实际值”才是后面调整冷却水流量、转子转速和混炼时间的依据。要是你家的啮合机没配实时物料温度监测装置,操作手册里就得多加一条,每间隔30秒记录一次当前温度,最少要记到排胶前最后1分钟,数据不全的话,放大生产时就只能靠经验猜,很多莫名其妙的问题就出在这里。
混炼时间:固定计时还是按“达到目标温度后计时”?
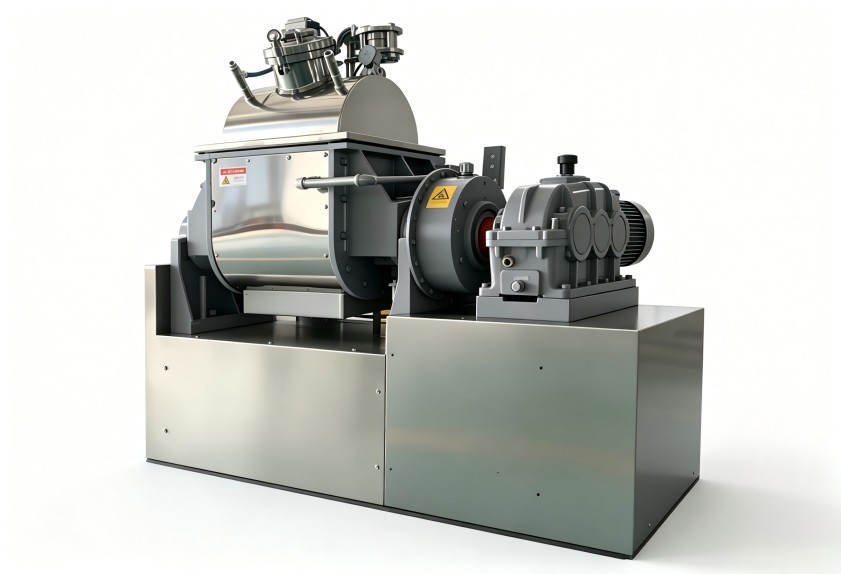
通常情况下,多数实验室的操作手册都把混炼时间写成固定值,比如直接标“8分钟”,但啮合机的混炼效果本来就受填充系数、转子转速和冷却效率影响,卡死固定时间的话,很容易导致欠混或者过混。更合理的操作逻辑是分段计时,头一段是从投料完成到物料温度达到目标值,比如100℃,把这段升温耗时记下来,第二段是从达到目标温度到排胶,把这段恒温混炼时间记好,第三段再把排胶到开炼机出片之间的间隔时间也填上,这个时间很多人容易忽略,却会直接影响最终的分散效果。这么记录下来之后,每次打样的时间轴就是一条完整的曲线,而不是一个孤立的数字,放大到产线的时候,密炼机的操作手册也可以沿用同一套分段逻辑,只要根据实际情况调整温控方式和转子速度就行,工艺转移的参考价值会高很多。
填充系数与操作记录的关系:为啥同样的时间,分散效果差很多
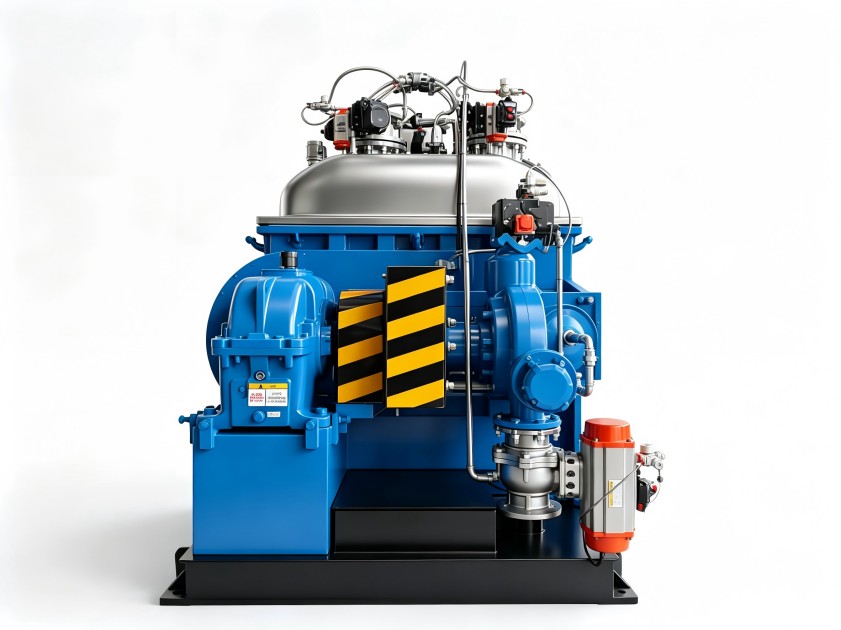
一般来说,啮合机在实验室阶段的填充系数本来就比产线低,因为实验室每次用料少,转子吃料不充分,同样的混炼时间,填充系数低时物料在转子间隙的通过次数少,剪切分散效果自然不一样。操作手册里必须注明每次打样的实际填充量占混炼室容积的比例,要是实验室阶段用60%的填充系数,到了产线直接用75%,那混炼时间肯定得重新设计,不能直接照搬,这个参数是放大生产时最容易踩的坑。
操作手册的数据记录规范:保证信息可追溯、可对比
一份能指导生产的手册,数据记录格式得统一,每次打样最少要把这些字段都记全,胶料牌号与对应批次,填充系数也就是实际投料量除以混炼室容积的数值,设定温度与实际峰值温度,分段混炼时间,转子转速与能量累计值(有配置的就填),排胶温度,还有开炼机出片厚度与表面状态。这些数据攒到一定量之后,可以反向验证不同配方的工艺窗口,也能在新产品打样时快速类比之前的历史数据,手册的意义从来不是硬卡什么规定动作,而是让每次操作都留下可对比、可追溯的信息。
从实验室到车间:操作手册的迁移价值
实验室啮合机操作手册的真正价值,不是在实验室内部用着顺就行,而是为车间放大提供基础参数,现在大多数现成的手册都缺了“时间-温度-填充系数”三者联动的记录逻辑,最后导致实验室数据和产线数据根本对不上。建议企业在修订操作手册的时候,把上面说的分段记录模板加进去,还得要求工艺员每次打样后填写完整的批次记录,这么坚持个把月,就能整理出一份真正能指导生产的实验档案,你的手册就不只是普通的操作说明,更是连接实验室和车间的桥梁。
其实很多啮合机使用单位,都忽略了“打样记录”和“生产控制”之间的衔接逻辑,实验室啮合机操作手册,重点不是写多少条规定,而是把每个影响分散效果的变量都量化记录下来,温度实际值、分段时间、填充系数,这三组数据记录到位,放大生产时就有依据可查,要是你的团队在记录规范上需要更贴近现场的建议,也可以结合具体胶种和工况来做调整。利拿实业可根据你的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信