近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
开炼机操作那些要留心的点:辊温不稳导致电缆料塑化不均,问题可能出在哪?
一般来说做电线电缆料的同行都清楚,绝缘料或者护套料在开炼机上翻炼的时候,偶尔会碰到局部焦烧、片料表面发糙的情况,同一车胶不同位置的塑化程度差得很明显,这些现象基本都指向同一个方向,辊筒温度其实根本没处于真正受控的状态。操作员明明按工艺卡把温度设定好了,但仪表显示的数值和辊面实际温度之间是存在偏差的;等你肉眼都能发现料片异常的时候,整一批料早就受影响了。对于电线电缆料生产而言,这直接关系到绝缘性能和外观合格率,返工成本和废料损失都不算小。
很多人有个常见的误区,开炼机操作注意事项很容易被简单理解成“盯紧安全、按时加脂、调好辊距”,温度控制反而被当成设备自带的基础功能,根本没人特意多加留意。实际上辊温控制是个挺系统的事,牵扯到设定逻辑、辊筒内部结构、冷却水路状态和日常操作习惯,不是随便点下开关就能搞定的。我们整理了平时一线碰到的各类相关问题,帮大家捋捋自己的操作与维护流程里,有没有可以优化的空间。
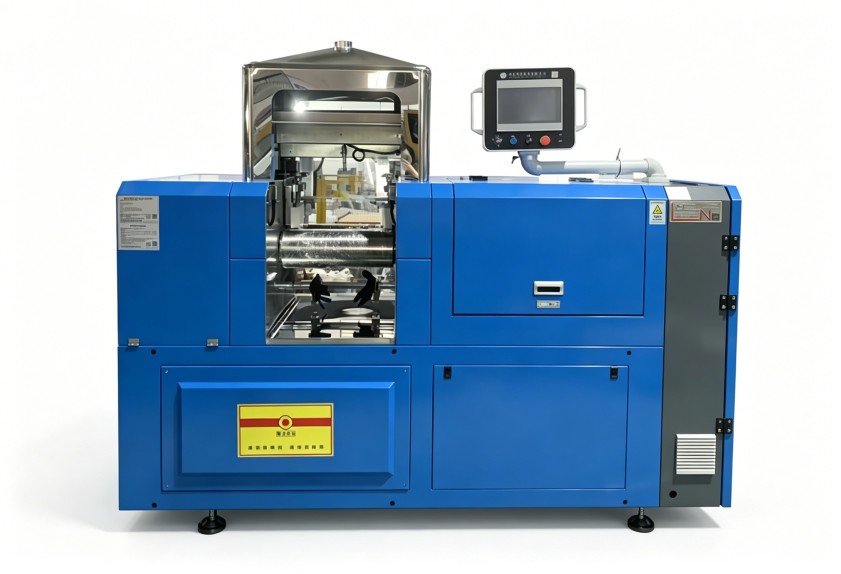
辊温设定的小细节:仪表数值与辊面真实温度的偏差
你设的温度不等于辊面真实温度
开炼机的温控系统通常是通过辊筒内部的导热介质,也就是导热油或冷却水,来调节辊面温度的,温度传感器测得的只是介质或者辊体内部某一个点的温度,根本不是辊面直接接触胶料的实际温度。电缆料配方里常见的PVC、PE、XLPE等材料对温度的敏感度不一样,有的放热反应很明显,比如XLPE过氧化物交联体系,有的剪切生热偏大,比如高填充PVC。如果只是机械地照着工艺卡设定仪表温度,不结合辊筒转速、辊距、装料量带来的剪切热提前预判,操作细节稍微有点波动,实际辊温就可能明显偏离设定范围。

加热和冷却的进度是不对称的
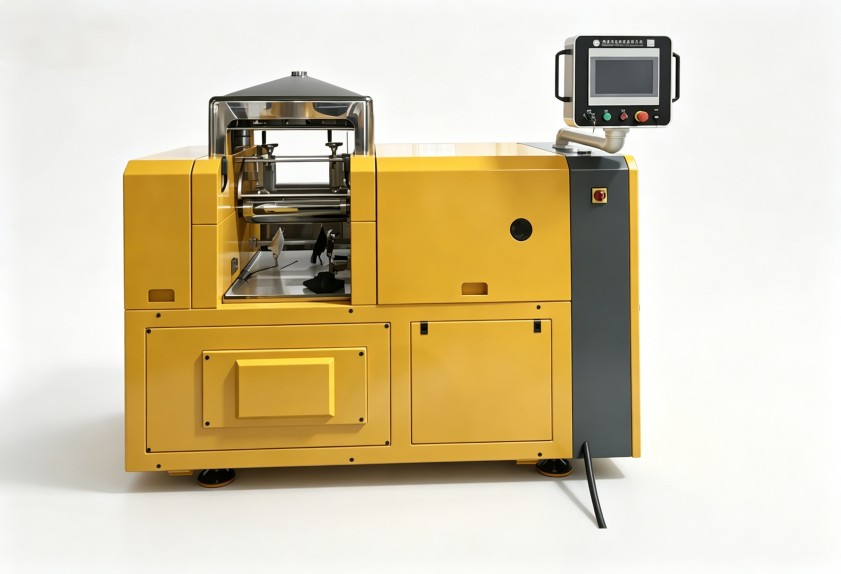
辊筒升温相对容易,但降温过程往往滞后很多。当电缆料在辊缝间反复通过的时候,剪切生热会持续累积,要是冷却水阀开度不够,或者水路里面攒了水垢,辊温就会慢慢往上爬升。操作里比较实用的做法是,在连续翻炼之前先判断生热趋势,提前小幅度调整冷却水流量,别等温度超限了再被动降温。这也是开炼机操作注意事项里很容易被忽视的细节,还是稳定料温的关键习惯。
实际操作中影响辊温的常见因素
辊距与堆积胶量直接改变剪切生热
辊距越小、堆积胶量越大,胶料通过辊缝时受到的剪切就越强烈,内部生热也越多。很多操作问题根本不是设备温控失灵,反而是工艺参数匹配不合理导致温度难以稳定。比如辊距过小且装料偏多,胶料长时间滞留在辊缝区,局部热量没办法及时导出去,很容易引发焦烧;辊距偏大的时候剪切不足,胶料塑化效率下降,操作员往往会下意识延长翻炼时间,同样也会增加温度控制的难度。
| 影响因素 | 变化方向 | 对辊温的典型影响 |
|---|---|---|
| 辊距 | 调小 | 剪切生热增加,辊温上升压力大 |
| 堆积胶量 | 增加 | 热量积聚加快,冷却负荷升高 |
| 辊筒转速 | 提高 | 单位时间剪切次数增加,生热上升 |
| 翻炼时间 | 延长 | 热量不断累积,需同步加大冷却 |
冷却水路状态的影响经常被低估
水冷开炼机的冷却效果高度依赖水质和流量。电缆料生产过程中,如果冷却水硬度较高,辊筒内壁和管路里面很容易结垢,导热效率会逐步下降。表现就是开机初期温度都正常,连续生产一段时间后辊温持续偏高,冷却水阀开到最大也压不住温度。这种情况下,单纯调整操作参数根本解决不了根本问题,需要对水路进行除垢,或者检查电磁阀开度反馈是否准确。把水路检查纳入日常点检清单,比等到温度异常再到处排查要更有效。
不同工序切换时的温控衔接
电缆料生产经常要面临配方切换,比如从PVC软质料到XLPE绝缘料,两种料要求的工艺温度窗口差异很显著。上一批生产结束后,辊面温度还处在比较高的状态,这时候直接投入低温窗口的材料,前几车料肯定会受残留辊温的影响。操作方法上,可以在换料前让设备空转运行一段时间,配合冷却水把辊温拉低至下一配方的起始温度范围里。这个过渡阶段的温度把控,同样是开炼机操作注意事项里很容易造成批量质量波动的环节。设备配置层面,要是辊筒内部流道设计合理、温控介质循环均匀,再配上响应速度较快的温控阀组,操作员在切换配方的时候能获得更大的调整余量。利拿实业在开炼机设计中,一直比较看重辊筒流道布局和温控系统的匹配度,目的就是减少操作端对经验判断的强依赖,让温度调节过程更可预期。
维护与操作协同:让辊温保持长期稳定
日常点检的时候多留意几个状态就好,定期用便携式红外测温枪把辊面实际测温结果,和仪表显示值做比对,慢慢就能摸清楚当前设备的温度偏差趋势;平时多观察冷却水回水温度与进水温度的差值,温差过小大概率意味着水路流量不足或者内壁结垢;还要多注意辊筒轴承温度变化,轴承异常发热有时候会被误判成辊温失控,反而误导后续的操作调整。
电缆料生产工艺现在已经相对成熟,每批料的温度波动都有迹可循。建议操作班组随手记录开机升温时间、生产过程中温控阀开度变化、换料时的降温耗时等数据,连续记录一段时间后,能比较清晰地看出设备性能是否出现衰减,也为后续维护或设备改造提供依据。开炼机操作注意事项不是几条静态的死规则,而是动态匹配设备状态、材料特性、工艺要求的综合能力。
辊温控制水平直接影响电缆料的产品质量与材料损耗。当操作层面的调整空间已经充分挖掘完,还是发现温度响应滞后或辊面温差偏大时,设备本身的结构设计就值得重新审视。利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信