近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
小型冷喂料挤出机出现喂料波动,问题真不一定出在螺杆转速上
做橡胶密封件的大家都清楚,这类产品对尺寸和气密性的要求卡得很严,当小型冷喂料挤出机出现喂料波动,挤出截面忽大忽小、焦烧纹路反复冒头,废品率往往最先失控。不少车间的操作师傅习惯直接调高螺杆转速或者加大供胶量,想靠这种操作把波动压下去,结果只是把表面矛盾掩盖住了,还推高了整体胶料温度。一般来说喂料稳定的答案根本不在转速表上,要靠喂料段结构、温控逻辑与日常检修习惯的配合,先从这几块慢慢排查,能更快锁定问题的源头。
为啥喂料波动这类问题,大多集中在小型挤出设备上
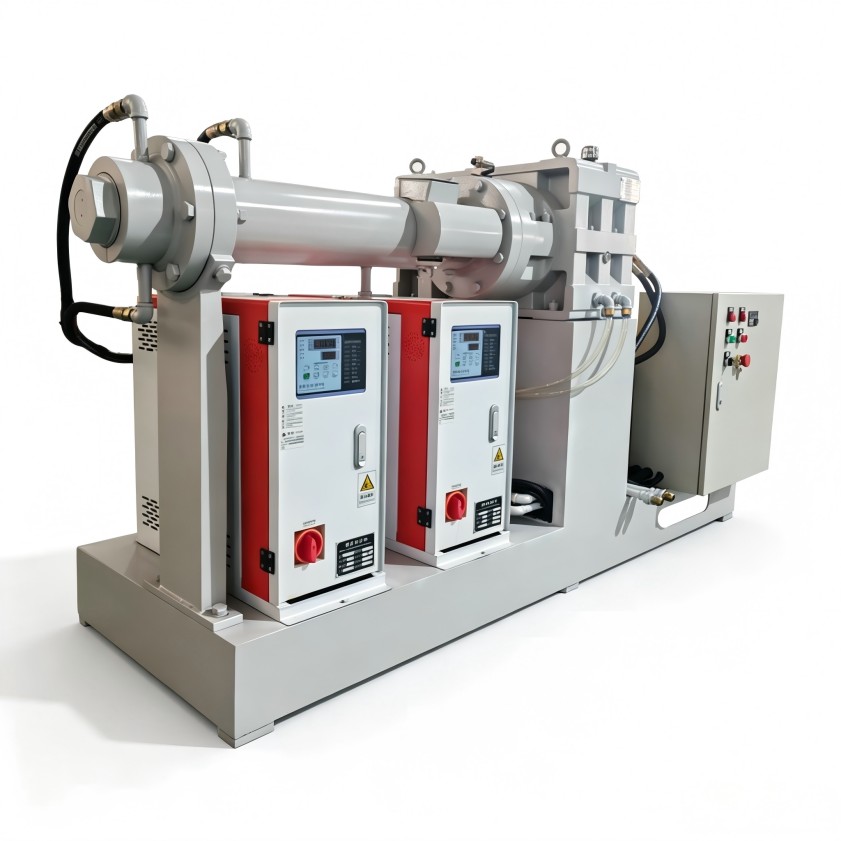
通常情况下很多老车间会直接把大型挤出机的管理经验套到小型设备上,很容易出现误判,大设备的料斗余量充足,断料个几秒基本没什么影响;小设备本身喂料区存胶量就小,供胶不及时或者胶条尺寸有小幅波动,几秒内就会直接体现为挤出波动,所以操作上要更关注供胶连续性,选设备的时候也得更讲究喂料结构的适应性。
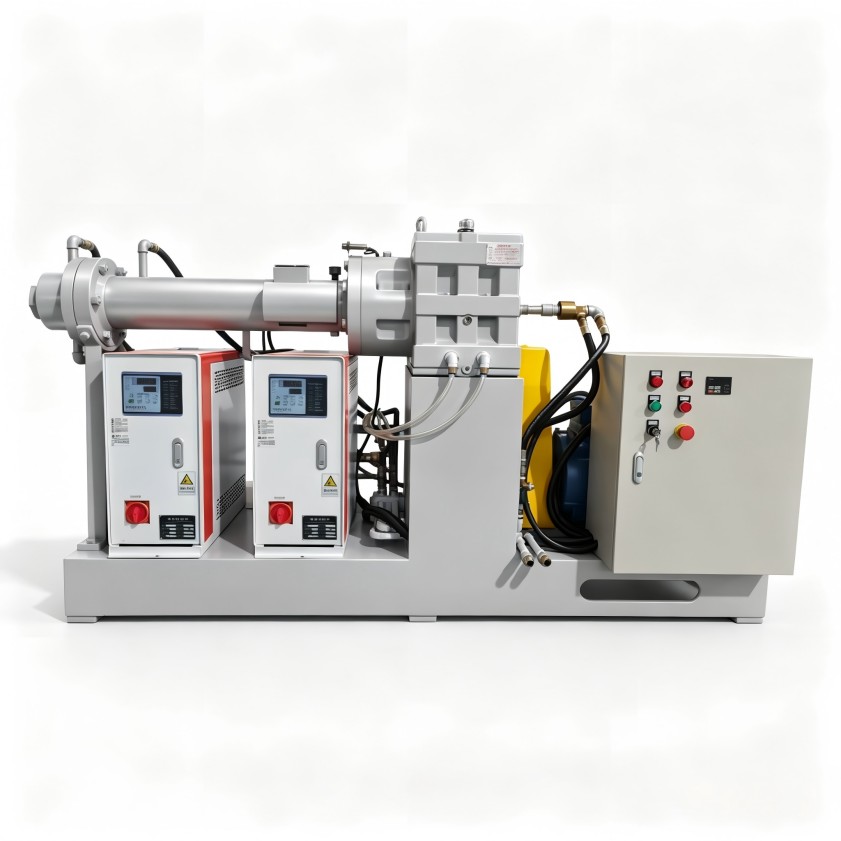
大型挤出机的料筒更长,吃料段留的余量很充裕,胶料进入进料口后有足够的缓冲时间,冷喂料挤出机完成小型化之后,螺杆直径缩短不少,喂料区的容积也跟着变小,胶料从进入机筒到被推向塑化段的路径很短。胶料硬度、温度和停放状态稍有变化,就直接反映在出口压力的脉动上,这也是同一个配方在大设备上跑的很稳定,换到小设备就尺寸忽变的常见原因。
小型设备喂料波动的表现也不是完全统一的,有的出胶量周期性忽快忽慢,做出来的密封件在相同位置出现规律性缩口;有的波动没有规律,还伴随胶温异常升高的情况。前者多与喂料结构或胶料状态有关,后者往往要同时检查温控和螺杆配合情况,带着这些观察到的现象去排查,比反复调转速要有效得多。
先从喂料段结构查起,看看胶料是怎么进到螺槽里的
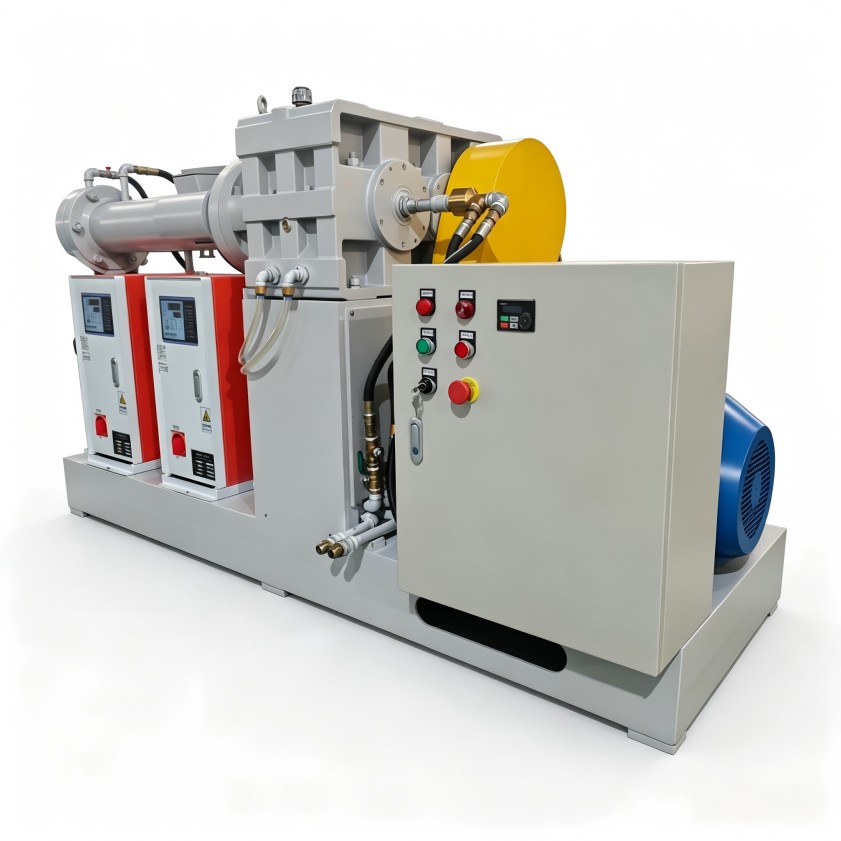
冷喂料挤出机按喂料方式,大致分为自然吃料和强制喂料两类,自然吃料依靠螺杆旋转时螺槽的抽吸作用,把胶料带入机筒;强制喂料则在进料口设置辅助辊或螺旋给料结构,持续对胶料施加稳定压力。
自然吃料和强制喂料,两者差在哪
小型设备螺杆直径小,螺槽容积有限,自然吃料对胶料表面状态十分敏感,胶料偏硬、摸起来干涩时,很容易在喂料口打滑返胶,出胶量忽快忽慢。强制喂料的作用,是在喂料口建立相对稳定的压力,让胶料按螺杆的节奏进入螺槽。对硬度较高的混炼胶来说,强制喂料不是可有可无的选配项,是保证出口出胶稳定的基础结构。
回料温度、停放时间为啥会影响正常吃料
来料停放时间过长、表面喷霜、温度过低,都会降低胶料与金属表面的摩擦系数,这些问题在大设备上可能只表现为产能小幅下降,在小型冷喂料设备上却会被放大成尺寸波动。若排查时发现喂料口持续返胶,不妨先确认当班胶料的温度和停放条件,再做设备调整也不迟。
判断喂料段状态,可以先从观察喂料口入手,胶料在螺杆入口处跳动明显、甚至往外翻,多说明喂料压力不足;如果胶料进入平稳但出胶仍波动,问题可能在后段螺杆或温控部分。停机后拆开喂料区,查看螺槽内是否有局部焦烧痕迹或金属磨损痕迹,也能为故障定位提供直接的参考信息。
温控逻辑和螺杆构型,是保证批次一致性的另一道关口
小型冷喂料挤出机的温控,本来就不是水温设得越低越好,喂料段温度过低,胶料变硬,吃料阻力直接就增大;塑化段温度偏高,混炼胶可能在机筒内出现早期硫化的情况。小型设备加热冷却切换快,调节灵敏度高,但很多操作习惯还停留在“设定一个恒定水温”的老模式,缺少分段调整的意识。
螺杆构型同样影响批次一致性,压缩比和螺距变化决定了螺杆的建压能力,面对硬度范围较宽的胶料,同一根螺杆很难满足所有工况的需求。设备在选型阶段没有明确主要胶种范围,后续出现波动,仅靠调整工艺参数往往事倍功半。记录不同胶料的实际挤出温度、电流和出胶量,可以作为判断螺杆适用边界的依据。
温度控制系统的状态也值得定期确认,测温探头位置偏移、冷却水阀响应迟钝,会让操作员的设定值和实际温度差别很大。小型设备对温差更敏感,检测周期也可以适当缩短。日常记录各段实际温度与设定值的偏差,能提前发现温控系统劣化的趋势。
光靠检修还不够,更得把设备选型的思路捋顺
有些喂料波动问题,即使拆开检修也找不到明显故障,原因在于设备设计边界与生产实际不匹配。选择小型冷喂料挤出机,不能只看螺杆直径和小时产量,更要关注几个实际问题,当前胶料硬度范围有多宽、配方更换频率高不高、喂料段能否加装强制喂料、温控系统是否支持分区精细调节。这些问题和具体工况绑定,不是一张参数表能直接回答的。
对于已经投产的设备,如果波动集中出现在特定胶种或特定季节,摸清楚规律后,也可以考虑调整喂料段结构或修改温控逻辑。这些改动需要基于设备实际状态评估,不能简单照搬其他厂家的方案。把工况描述清楚,设备厂家才有条件给出针对性的建议。
小型设备不等于低端设备,同样规格的冷喂料挤出机,喂料结构、温控精度和螺杆材质的差异,会直接影响后续生产是否稳定。把选型问题放在产量问题之前考虑,设备的可用价值会高很多。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信