近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
冷喂料挤出机机筒老是过热,问题说不定根本不在挤出机自己身上
机筒温度下不来、螺杆均化段物料提前硫化、密封圈频繁更换,这些情况在橡胶密封件和电线电缆料生产线上并不少见。很多厂家碰到第一反应是挤出机温控系统出了故障,但排查来排查去之后往往发现,问题出在冷水机与冷喂料挤出机的配套衔接环节。水温偏高、流量不足、容积偏小,都会让机筒攒的热量带不走,工艺窗口就越调越窄。
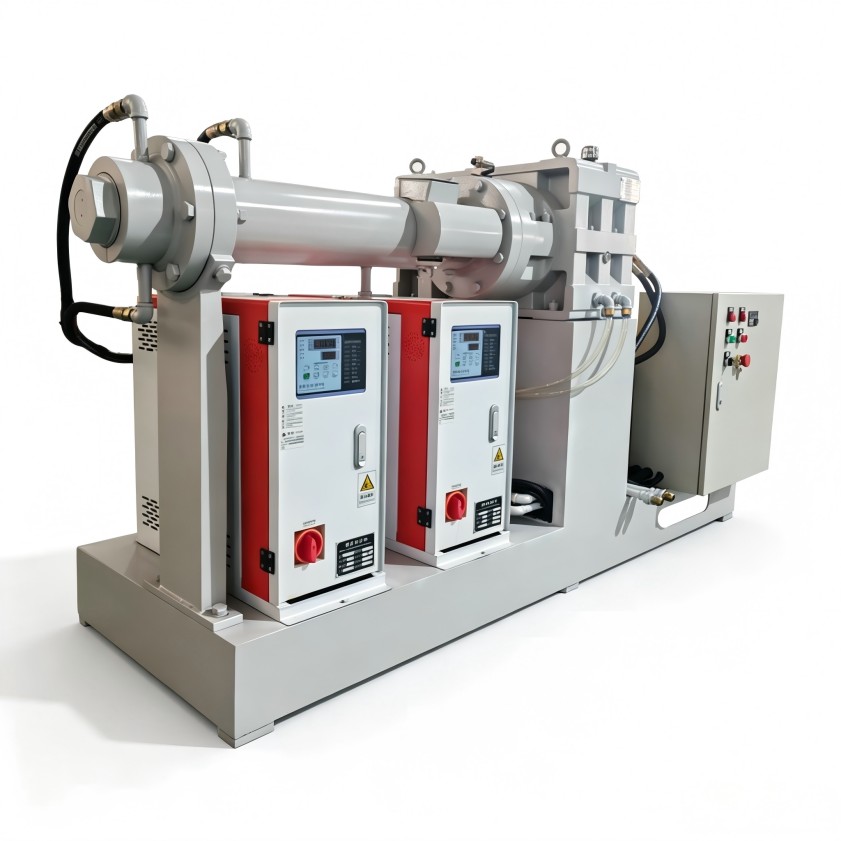
冷喂料挤出机冷水机配套真不是“买一台制冷设备接上水管”那么简单,不少人碰到配套不合理的情况摸不着头脑,也不知道自己家现有冷水机够不够用,其实可以顺着设备配置、工艺参数和生产管理几个方向捋清楚。
先看设备配置这块,容积、流量、温差能不能匹配上
冷喂料挤出机的冷却需求本来就不是固定值,它与螺杆直径、长径比、机筒冷却通道结构、产量高低直接相关。冷水机配套合不合理,最先要核对的就是三个基础参数。
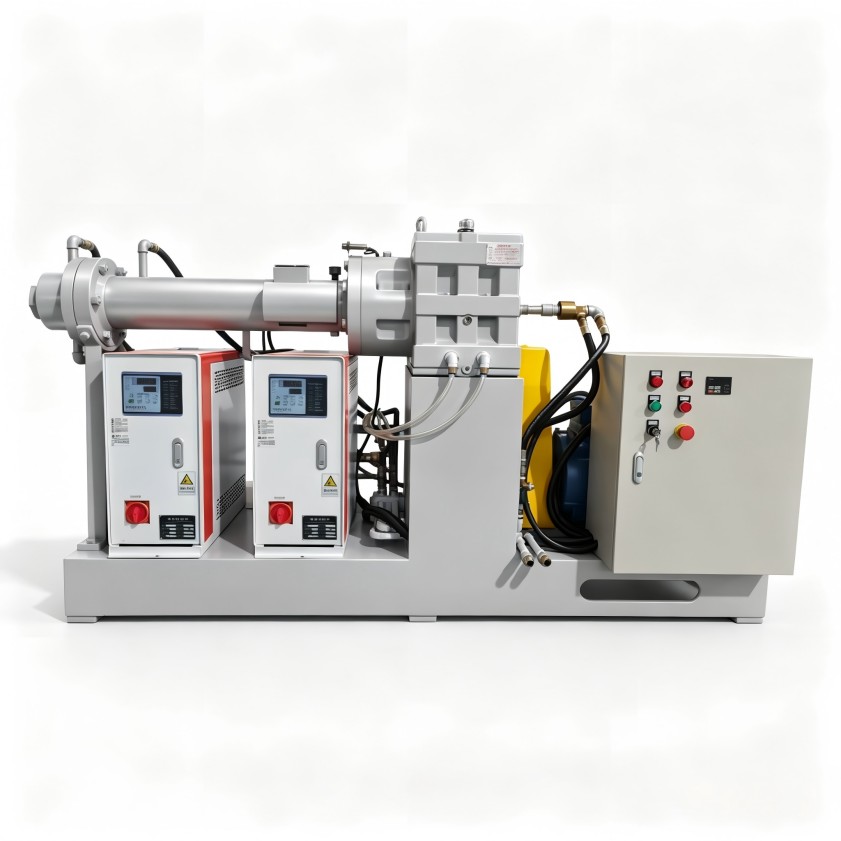
冷水机水箱容积决定蓄冷能力,循环水泵流量决定单位时间内能带走多少热量,如果泵的流量偏小,哪怕水温显示正常,机筒冷却段也得不到足够的换热量。
稳定的温差是判断换热是否充分的直接依据,温差过小,说明水循环短路或冷却通道堵塞;温差过大,说明水流量不足,热量在局部堆积散不开。
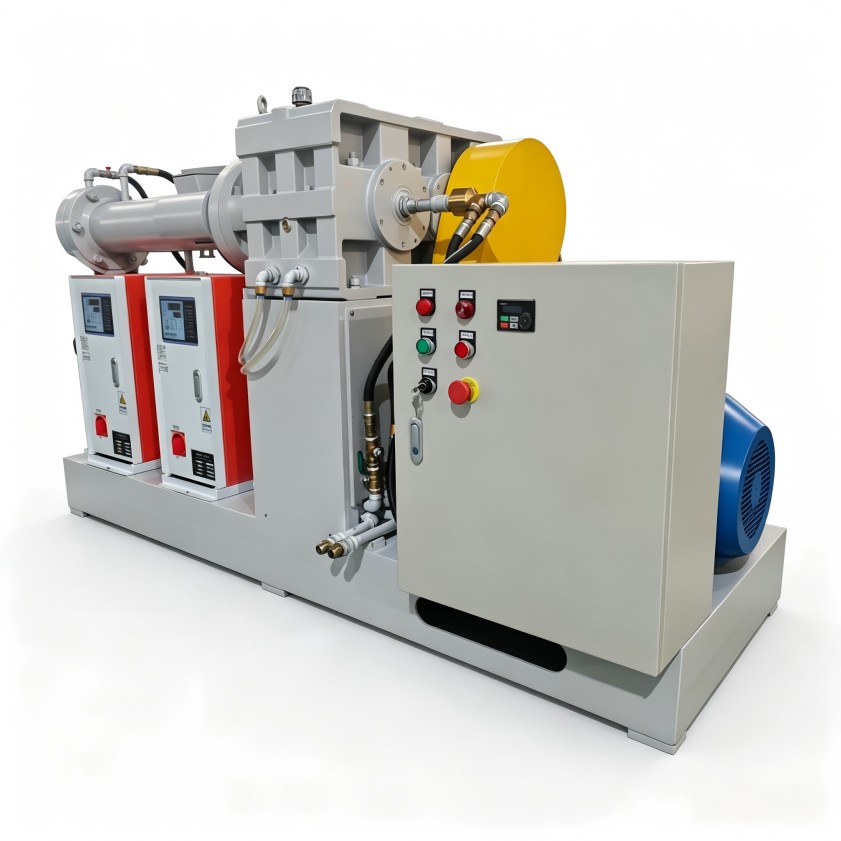
冷喂料挤出机在连续生产时负荷相对平稳,但刚开机、换胶种、提速时会出现短时峰值,制冷能力只按平均负荷选,峰值阶段机筒温度就会周期性上冲。
挑配套冷水机不能只看名义功率,而是需要把挤出机的实际发热量、冷却通道容积和产线预期产量放在一起核算,很多温度波动问题,根源不在温控仪表,而在循环侧的水量分配没做对。
再说说工艺参数,水温波动怎么影响挤出稳定性
冷喂料挤出机对机筒温度精度的敏感度,往往被大家低估。就拿橡胶密封件生产来说,喂入的冷胶料温度低,机筒需要快速把热量传给胶料使其软化塑化;但螺杆均化段又需要足够冷却来控制料温,防止焦烧。冷水机若出水温度波动幅度大,机筒温度会跟着上下浮动,工艺人员只能反复调整螺杆转速和加料量来补偿,最终影响的是尺寸稳定性和硫化前的门尼粘度一致性。
通常情况下,冷喂料挤出机冷却水供水温度控制在 12-18℃ 区间较为常见,但具体数值取决于配方和机台状态,比设定值更重要的是温度稳定性。
在水温控制方面,配套冷水机时一般建议关注两点,温控精度应高于挤出机允许偏差的 1.5-2 倍,给机筒冷却回路留出调节余量;循环管路中应尽量做到各段独立调节,避免串联冷却段之间互相抢水。
工艺侧的很多问题,表面上看起来是挤出机加热冷却系统响应慢,实际是冷水机供水温度在持续缓慢漂移。比如白天环境温度高,风冷式冷水机冷凝压力升高,制冷量下降,出水温度随之上升。此时机筒温度跟着涨,操作员以为是挤出机温控失灵,不断调整 PID 参数,问题反而越来越复杂。
日常生产管理这块,能耗与维护成本容易被忽视
冷喂料挤出机冷水机配套的合理性,还直接影响长期运行成本。水泵选型偏大的系统,冷水机就会频繁启停,能耗和磨损都会增加;水温设置过低,又会让压缩机制冷效率下降,电费升高但冷却效果并没有同步改善。
从维护角度看,开放式循环系统里的水质问题值得重视。冷喂料挤出机机筒冷却通道通常较为细密,水垢和粘泥堆积后,换热效率明显下降,冷水机侧的压差开关频繁报警。与其等到冷却效率下降再做处理,不如在配套阶段就把水处理措施纳入方案,并定期检查循环水的电导率和浊度。
在产线综合能耗里,冷却系统占比不算最大,但改善空间却往往最直接。理顺冷水机配套逻辑后,挤出机的温度控制会明显好转,废料率降低带来的收益,通常比制冷设备本身的电费节省更可观。
配套选型时大家常碰到的两个判断偏差
一类偏差是把冷水机当成标准品采购,只看制冷量参数,忽略挤出机冷却通道的阻力和流量需求。制冷量够不等于冷却效果好,流量不足时,机筒后段温度降不下来,反而会引发电机过载保护。
另一类偏差是过度依赖“低温水”。有些厂家认为水温越低越好,把供水温度设到 5℃ 甚至更低,结果机筒表面结露,水滴进电气柜带来安全隐患,同时橡胶在低温段塑化不均匀,反而增加工艺波动。冷喂料挤出机的冷却需求本质是带走多余热量并维持稳定温度区间,而不是追求极限低温。
判断现有配套是否合理,可以用一个简单方法,把挤出机设定在常用转速下稳定运行两小时,记录机筒各段温度与冷水机进出水温差。如果温度波动持续超过设定范围,且进出水温差明显偏离初始值,说明配套侧存在优化空间。
站在整体方案角度重新看待冷水机配套
冷喂料挤出机冷水机配套,本质上不是孤立设备选型,而应放在混炼挤出整条产线的热量管理里通盘考虑。密炼机排料温度、开炼机辊筒温度、挤出机机筒温度,这些环节共用冷却系统时,各自流量分配和压力平衡需要统一设计。利拿实业在橡塑混炼成型整体解决方案中的设备配置能力,能够结合具体产线布局提供非标定制的冷却系统匹配思路,而不是简单叠加单机设备。
回到最开始的问题,机筒过热、物料温度波动、密封圈寿命短,这些现象确实不一定出在挤出机本体。把冷水机配套纳入故障排查流程,先核对容积、流量、温差、供水稳定性这几项基础条件,再去调整挤出机内部参数,往往能更快找到真正原因。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信