近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
冷喂料挤出机温控精度掉了,橡胶密封件尺寸忽大忽小该从哪查?
很多做橡胶密封件的车间都碰到过这类怪事,同一台冷喂料挤出机,白天开着生产出来的件尺寸都挺稳,夜班连着跑几个小时之后,橡胶密封件的外径反而一批比一批大,操作人员下意识把螺杆转速往上提,想靠提产量赶进度,结果越提速,尺寸波动反而越明显,这类情况其实不少见,根子里一般来说都不是螺杆和机筒的磨损问题,大多是温控精度出问题了,不少企业平时做冷喂料挤出机维修的时候,都简单把这事理解成拆拆装装换配件,很容易就把温度信号的采集和响应这部分给忽略了,我们这篇内容就结合橡胶密封件的实际生产场景,给大家捋一套能直接上手的维修决策思路,省得大家停机排查的时候走没必要的弯路。
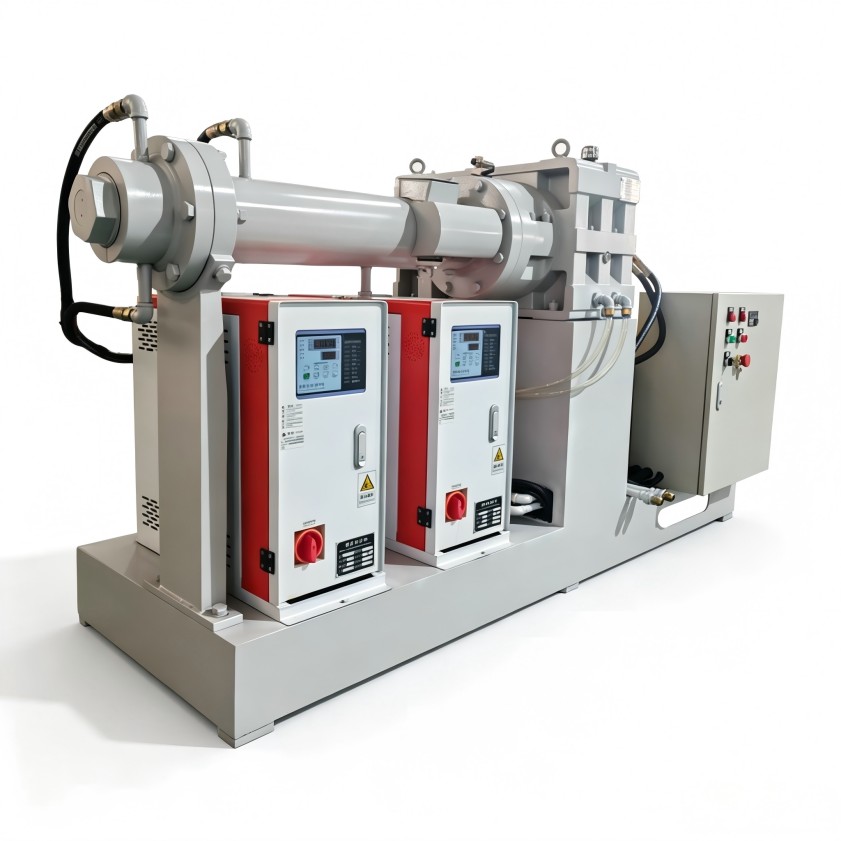
密封件尺寸晃悠,先搞清楚是料的问题还是设备的问题
橡胶密封件对胶料流动性的要求本来就很高,冷喂料挤出机的机筒从进料段到挤出段,每一段的温度负责的事都不一样,进料段要让胶料慢慢软化,塑化段得保证胶料混炼均匀,挤出段要稳住挤出的压力,温度太高的话,胶料在机筒里面就提前交联了,做出来的密封件表面容易出焦烧颗粒,尺寸波动的同时还会伴着边角缺料的情况,温度太低的话,胶料塑化不到位,挤出来的料硬度忽高忽低,最后硫化完的密封件,压缩永久变形的差异会比较明显,碰到这类异常的时候,先别急着拆螺杆,一般来说螺杆磨损导致的尺寸漂移都是单向的、慢慢变的,比如外径一点点变大,但不同批次之间的差值不会太大,温控出问题带来的波动往往是双向的,同一个班次里面大尺寸小尺寸会交替冒出来,多观察下波动的方向还有波动的周期,就能帮你判断有没有必要做冷喂料挤出机维修,也能省掉没必要的拆机动作,还有啊,胶料配方切换的时候也会带来短期的尺寸波动,比如硫化剂还有促进剂的用量调整之后,胶料的焦烧时间变了,直接就会在挤出段的温度上体现出来,如果只是换料批次之后才出现波动,先确认下配方有没有按要求执行到位,再去排查设备层面的问题,能少做很多无效的维修动作,尤其是密封件的订单交期本来就卡得紧,一次判断错了,搞不好整批产品都得重新返检。
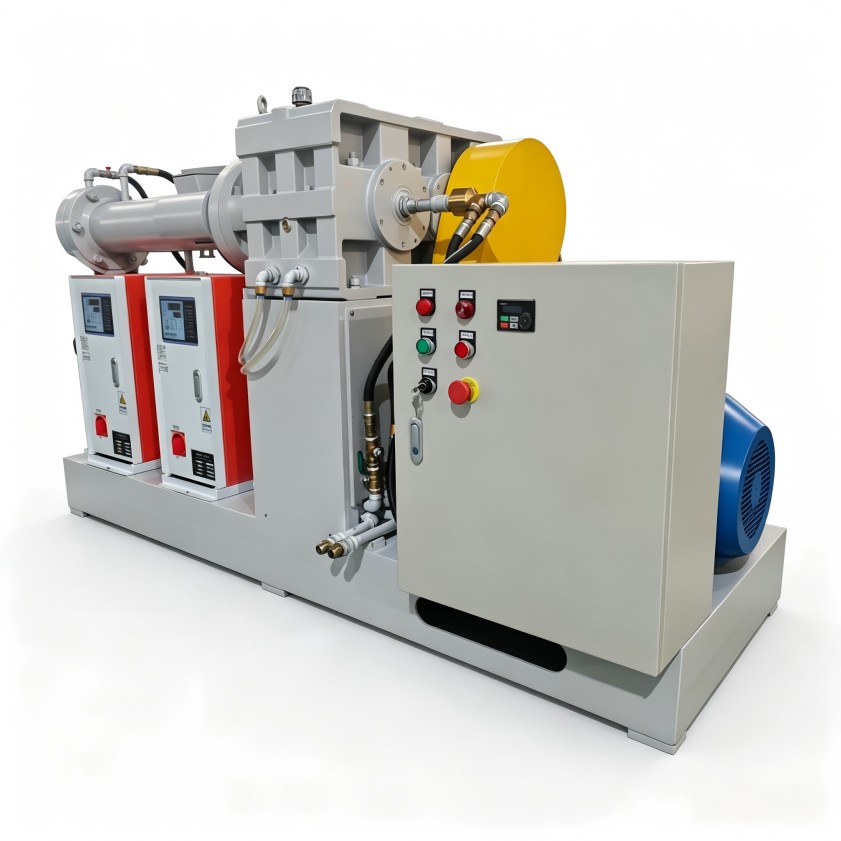
动手做冷喂料挤出机维修之前,先把几项温度验证做完
要是真的怀疑温控精度有问题,别一上来就找维修人员过来换温控表,先把故障范围缩小到可以实打实验证的程度,先做静态精度验证,让设备保温十分钟以上,把各段的实际温度和设定温度的差值都记下来,温差偏大的加热区,先查热电偶的插入深度还有表面的脏污情况,热电偶松脱或者沾了污损,是温度反馈不准的常见原因,然后做响应速度验证,连续生产的时候盯着升温速度还有降温速度看,升温偏慢的话,大概率是加热器功率衰减了,或者加热棒表面积了一层碳,降温反应迟钝的话,重点查冷却水阀的动作情况还有机筒的冷却水道,水道内壁结垢之后热交换的效率会降下来,设备的电耗也会跟着往上涨,再做保温漂移验证,把设定的温度固定住不动,记录半小时之内的温度走势,如果温度是周期性的上下晃,那就说明温控仪表的控制参数或者执行器的切换动作有滞后,整理这些验证数据的时候,建议大家顺便把当时用的胶料批号,螺杆转速还有实时产量都记上,这些信息能帮维修人员更快判断到底是温度控制本身出问题,还是工艺参数已经超出了设备的正常能力范围,很多时候大家填维修单只写“温控异常”,实际上是把工艺窗口和设备极限搞混了,最后导致维修方向完全偏掉,温度验证本身不需要什么专用仪器,用设备自带的仪表就能完成大部分排查工作,把这几项数据都整理好,维修人员到现场之后就能直接找故障点,能省不少停机等待的时间。
维修范围怎么定,直接影响停机的时长和产生的费用
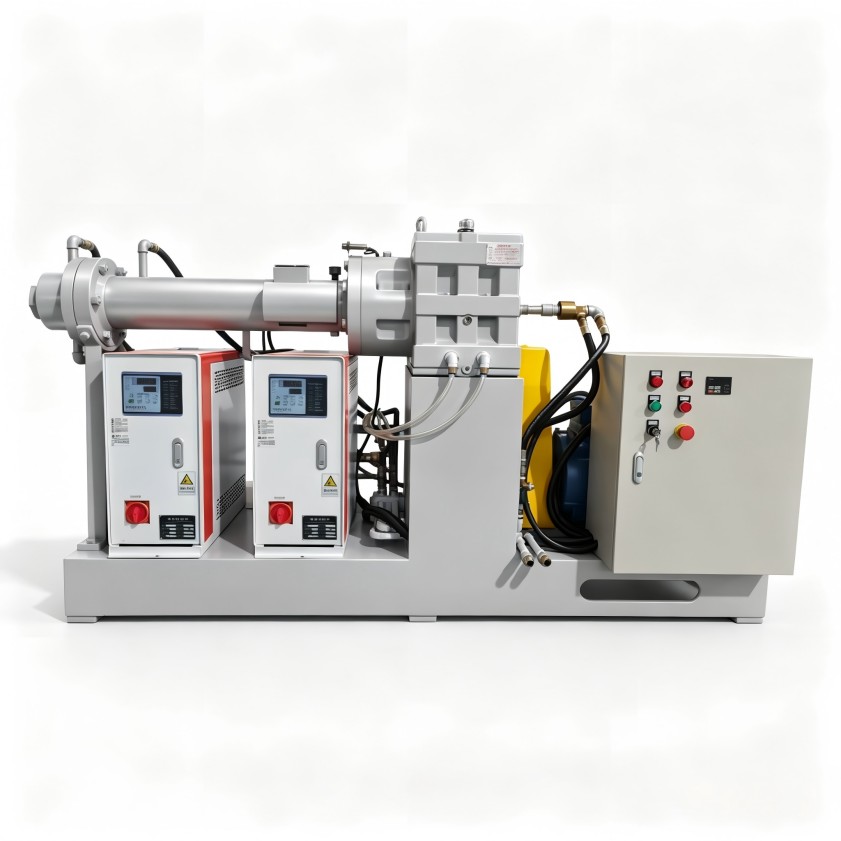
很多做密封件生产的企业找外部服务商做冷喂料挤出机维修的时候,经常碰到两种很极端的报价,一种上来就说换温控表就行,另一种直接建议把机筒整个大修一遍,报价差这么多,根源不是配件价格差得大,而是服务商有没有对整个温度系统做分层的排查判断,按照实际运行逻辑,温控故障可以分成几类,一类是信号问题,基本都出在温度传感器,接线端子还有温控仪表这些地方,这类故障在控制柜里面就能解决,第二类是执行部件的问题,比如加热器断路,冷却电磁阀卡滞,只要把对应的组件换掉就行,维修风险也可控,第三类是结构性的问题,比如机筒加热棒孔积碳,冷却水道堵了,螺杆和机筒的间隙变了影响到传热效率,这类问题处理起来得把加热系统整个拆掉,维修周期是最长的,维修之前先确认故障属于哪一类,再决定是现场处理还是拉回厂里检修,用了很多年的老设备,加热棒孔积碳还有冷却水道结垢的问题很容易被大家忽略,它们会让温控系统频繁波动,但仪表上不会直接跳故障代码出来,这类结构性问题靠常规的保养性维修就能解决,不用等温度彻底失控了再停线处理,拿到维修服务商给的建议之后,可以让对方说清楚几个点,故障的具体证据是什么,换完部件之后要怎么验证修好,质保覆盖哪些范围,能把这几个问题说清楚的方案,通常比那种笼统报个大修价的方案要靠谱,也能减少后续重复维修的情况,尤其是同一类故障反复出现的时候,实打实的故障证据链,比光靠经验判断要稳得多。
除了维修之外,用了很多年的老设备可以考虑的温控升级方向
有些冷喂料挤出机已经服役好多年了,机械精度其实还能达标,但温控方式还是早年的继电器通断控制,这种控制方式本身就会出现温度过冲的情况,碰到胶料对温度比较敏感的工况,密封件尺寸波动的问题就很难彻底根除,利拿实业平时给很多橡塑企业做服务的时候发现,给老设备做个温控系统改造,比频繁跑过来做冷喂料挤出机维修,更能稳住日常的生产状态,改造的方向也不复杂,把原来的通断控制换成连续调节的模式,优化下冷却水回路,重新标定下温度传感器的安装位置就行,改造之前先把设备整体状态评估一遍,确认螺杆和机筒的配合间隙还能满足工艺要求,再决定要不要投钱做升级,冷喂料挤出机的温控升级也不是一锤子买卖,平时生产的密封件胶种越杂,对温度稳定性的要求就越高,改造完之后的设备,换色换配方的时候的机筒清洗时间也有可能缩短,大家可以把每次的维修记录按季度汇总起来,就能看出哪类故障反复出现,这比单次处理完故障就完事,更能摸清楚设备的真实运行状态,要是需要结合你这边具体的胶种配方,产能要求还有实际生产工况评估方案,随时可以找利拿实业的技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信