近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
冷喂料挤出机出现尺寸波动,问题往往不在螺杆,反倒出在这些配件上
平时做橡胶密封件生产,大伙最怕碰到的一种状况就是,配方一点没改,工艺参数也没动过,挤出来的半成品尺寸就忽大忽小,要么就是表面缺胶,还冒出类似鲨鱼皮的粗糙纹路,多数操作师傅第一反应都会怀疑是胶料混炼得不均匀,要么就是螺杆转速的设定出了问题,就反复调工艺参数,平白浪费了不少胶料,问题却半点没好转。一般来说连续生产的过程里,挤出机各个配件的状态变化,才是导致这类波动的隐形原因,喂料段、塑化段还有机头流道这些位置,只要有一处配件磨损或者功能衰减,都会以不一样的形式反映到最终制品的尺寸上,与其瞎调参数浪费时间,不如系统性查一遍配件状态,从根上把问题解决掉。
几个容易忽略却直接影响密封件精度的配件隐患
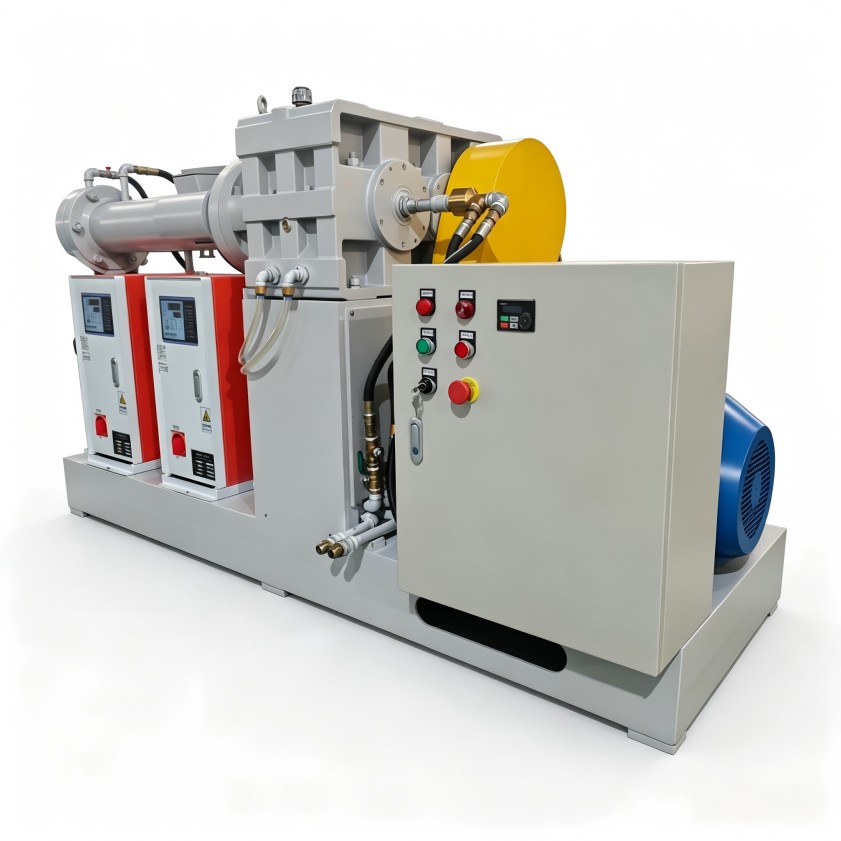
冷喂料挤出机的喂料装置,本来是靠喂料辊和衬套的相互配合,把条状胶料连续平稳推进机筒里的,这对配件长时间运转下来,很容易出现径向磨损或是表面拉毛的情况,磨损之后直接带来的现象就是喂料量忽多忽少,螺杆的填充系数跟着来回波动,挤出压力就稳不住,落到密封件成品上,就是同一批货出现规律性的重量偏差,接触式检查虽然有点麻烦,但排查波动的时候,这个环节是最值得优先确认的。橡胶密封件用的胶料本身对温度就特别敏感,机筒各段温度的设定逻辑通常是“低温入料、高温塑化、适当降温挤出”,要是哪个加热器烧坏了,或是热电偶反馈出来的数据失真,实际温度和仪表显示的数值差个10℃以上都是常有的事,温度太低的时候,胶料塑化不均匀,挤出来的东西表面就粗糙,温度太高的话,胶料还没走到位置就提前硫化,机头压力猛地往上窜,甚至还会冒出焦烧颗粒,所以挤出波动刚出现的时候,拿接触式温度计逐段测一下机筒表面的实际温度,往往很快就能找到出问题的那段。橡胶密封件常用的胶料里都加了碳黑还有各种配合剂,长时间连轴转生产之后,机头流道内壁和口型表面很容易结上一层硬化的沉积物,这层沉积物不会改变机头的装配间隙,但是会明显增大胶料的流动阻力,改变熔体在流道内部的速度分布,最后出来的制品厚薄不均,或是表面出现流痕,这类问题靠外部的仪表完全感知不到,只能靠定期拆解开清理来预防,对那些排产紧、连续生产任务重的车间来说,这往往就是废品率莫名升高的直接原因。
配件排查怎么做?按“先易后难、先外后内”的逻辑走
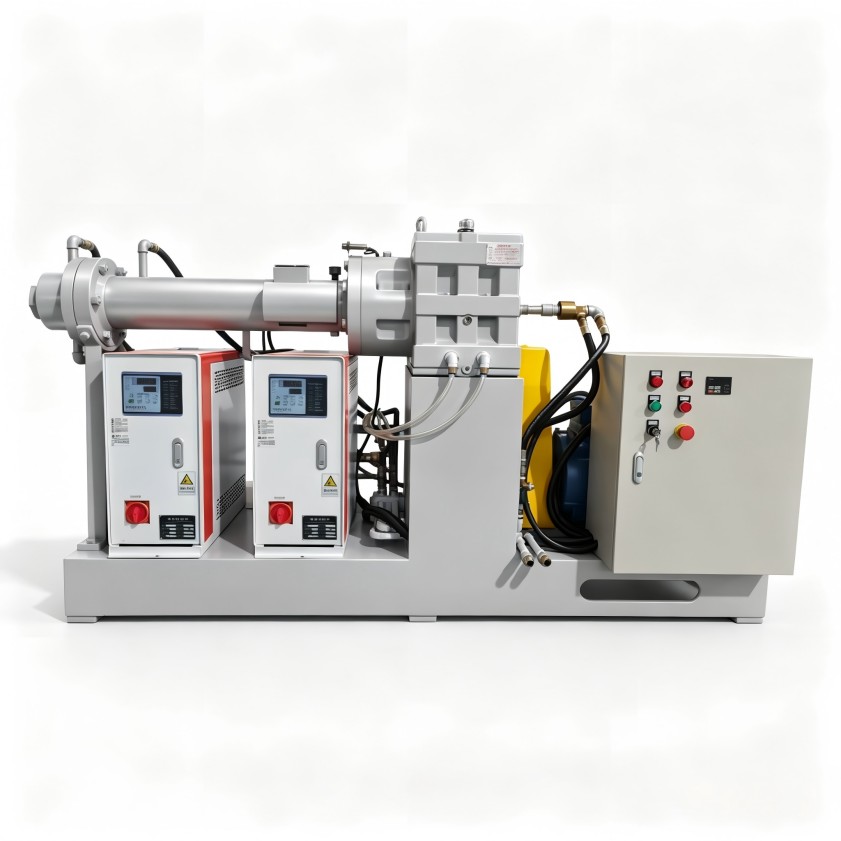
很多人碰到波动第一反应就是拆设备,其实完全没必要,先观察着把波动的具体特征记录下来就好,比如波动是连续出还是断断续续冒,是不是和机筒某段的温度读数偏差有明显关联,制品的缺陷是整体尺寸偏大,还是局部表面有异常,这些信息捋清楚了,就能大概判断问题是出在温控精度、供料稳定性还是流道阻力上,在橡胶密封件的生产现场,每班的首检记录和平时的巡检数据,是排查问题最实用的参照。等停机之后再按顺序检查,就不会做重复拆装的无用功,先查机头和口型,拆开把积碳清干净,顺便看看口型表面有没有划伤,大部分密封件的挤出波动,走完这一步就能解决,之后再查喂料段,量一下喂料辊和衬套的配合间隙,要是间隙明显超过出厂标注的标准,那就可以考虑更换对应配件了,最后再查温控段,逐个测试加热器的电阻和热电偶的信号,确认仪表显示的数值和实际温度是不是对得上,按这个顺序走,能省不少重复拆装的功夫,还能压缩停机的时间。
配件维护不是“坏了才换”,而是靠周期和状态来管理
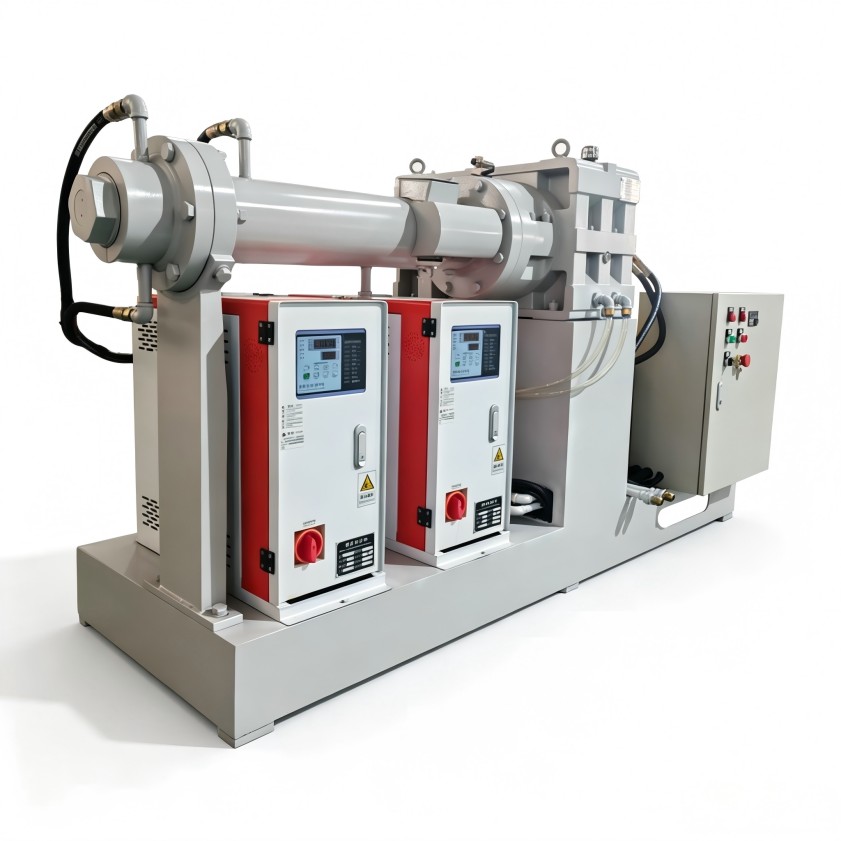
很多做橡胶密封件的厂家,对冷喂料挤出机配件的管理,还停留在“坏了再换”的阶段,但挤出机本来就不是普通的传动设备,配件磨损是个慢慢推进的过程,不同部位的磨损,对制品质量的影响方式也不一样。就拿口型来说,它的磨损情况直接决定了密封件尺寸的长期稳定性,一副新的口型刚投用的初期,最容易做出高精度的产品,跟着胶料不断冲刷,入口处的圆角会慢慢变大,制品出现毛边的趋势也会逐步增加,所以对动平衡要求比较高的密封件订单,一般建议建个口型使用寿命的台账,把投用时间、累计生产量还有每批次的尺寸公差数据都记下来,定一个相对安全的更换周期就好。喂料辊和衬套的磨损,就更适合做状态监测,定期记录同一转速下的实际喂料量,或是对比同一配方下机头压力的变化趋势,就能在磨损还没影响到制品质量之前,提前找到合适的更换节点,既不会出现突然停机的状况,也不至于配件还好好的就提前换掉造成浪费。
挤出波动的最后环节:能耗与操作习惯的隐性成本
要是所有配件状态都没问题,工艺参数也调得正常,密封件尺寸还是偶尔出现波动,这时候就得把注意力转到现场操作习惯这个容易被忽略的地方,冷喂料挤出机对喂条操作本身是有一定要求的,胶条尺寸偏粗或是偏细,搭接方式不对,甚至胶条本身的温度差太大,都会让喂料量出现小幅的脉动,最后在制品上放大成尺寸公差的波动。从能耗的角度来看,喂料不稳定导致的反复调参、试片次数变多,同样会拉高每公斤胶料的综合能耗,要是能把配件维护周期和标准操作规范结合到一起,比如固定每班喂条的检查步骤,分不同胶种品种设定清机的频次,就能让挤出机在一个相对稳定的工况区间里持续运行,减少没必要的工艺干预,也能省下不少能耗浪费。对于有多台挤出设备的车间,建个“设备+配件+工艺”的综合记录卡,把每次维修更换、参数调整、制品公差的情况都汇总到一起,攒上几个生产周期的数据来指导后续的维护计划,比只靠个别老师傅的经验判断,参考价值要高得多。
让配件管理回归质量本质
橡胶密封件的尺寸稳定性,本来就是胶料配方、挤出设备状态、配件精度还有操作习惯共同作用的结果,冷喂料挤出机的配件在里面扮演的角色,更像是“质量守门员”,它们状态好的时候,整个生产过程都是稳的,任何异常都能很快厘清原因,一旦它们进入磨损中期或是隐性失效的状态,后续所有的工艺调整都会像打在棉花上,起不到什么作用。与其等制品出了废品之后反复试错,不如把配件维护前置成生产流程里的固定环节,建清楚检查清单、维护周期还有状态记录,是橡胶密封件生产提质增效的低成本路径。利拿实业这边可以提供橡塑混炼成型设备及配件的技术支持和方案评估,帮生产现场减少没必要的浪费,实现更稳定的连续生产,要是您需要结合自己的具体胶种配方、产能要求还有生产工况做方案评估,随时可以和利拿实业的技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信