近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
胶辊硫化机成品率老是上不去?就从温度、维护、操作这几个环节抓日常管理
一般来说,胶辊硫化机用得顺不顺,大家最直观能感受到的就是每班次的成品率了,同一批胶料,设定的硫化条件也完全一样,做出来的胶辊有时候欠硫有时候过硫,更有甚者表面起泡、直接和金属芯脱层,这类问题放在胶辊、密封件这些对一致性要求很高的橡胶制品生产里,返工和报废的损失很快就会变大。很多人碰到这种情况第一反应就是调温度、改加压时间,可调来调去生产状态还是稳不住,实际上设备本身的性能占的比重并不大,日常管理里容易被忽略的温度校准、维护周期、操作习惯,才是影响成品率的常见变量,这篇内容就围绕这几个大家容易漏的管理点来讲,帮大家搭起更可控的硫化生产思路。
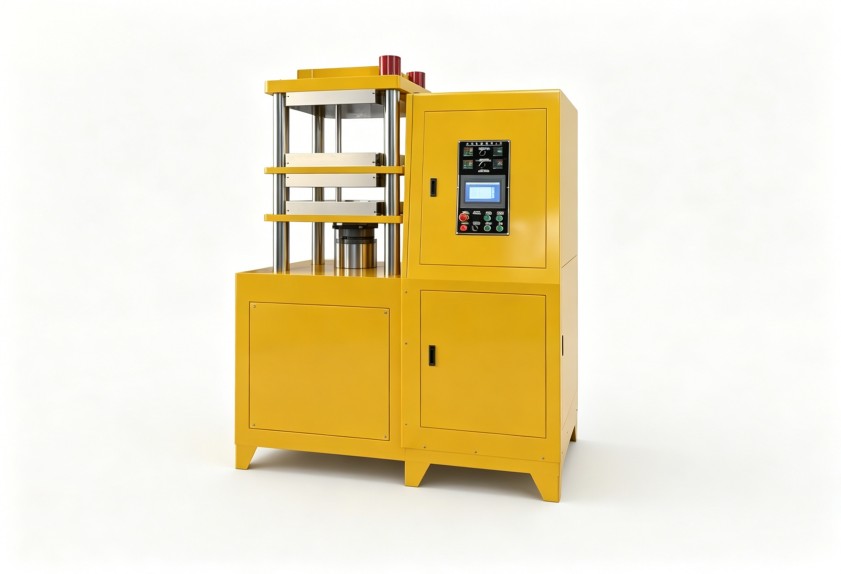
温度管理:别光盯着面板上的设定值,得看真实的温度分布情况
硫化温度本来就是胶辊质量的核心影响因素,设定的温度数值一样,可不等于胶辊表面接触到的实际温度就相同,用久了经过高温老化的加热板、不准的热电偶测点、导热面积攒的水垢结垢,都会让面板设定值和设备实际运行的温度出现偏差。有的设备本身温控精度没问题,但常年不做校准,仪表显示180℃,实际测下来只有170℃,用天然胶配方生产就很容易出现欠硫情况,反过来要是局部位置温度过高,又会导致胶辊表面发脆。
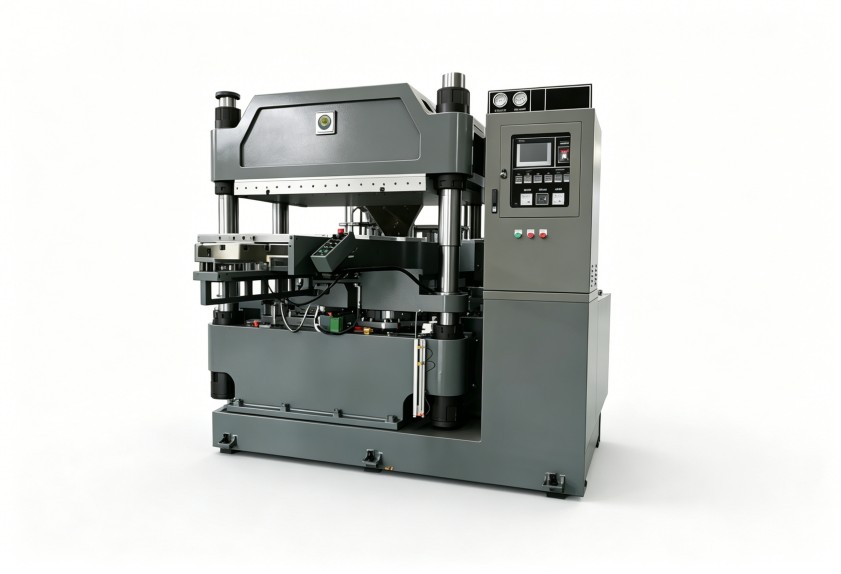
所以要判断胶辊硫化机温控是不是正常,不能光看设备面板的数字,得用多点测温的方式去校验,测温的点位不能只选热板中心,还要覆盖到胶辊的两端和边缘位置,毕竟大型胶辊的辊面宽度大,热量从中心往两侧传递的时候,损耗情况是不一样的,通常情况下我们建议每季度做一次空载升温测试,把各个区域的温差都记录下来,偏差比较大的位置优先检查加热管和温控阀就好,把每次测温校验的数据都存好,比临时乱调参数要靠谱得多,温度管理做到位了,就能让整个升温过程可预期、可复核,不用等出了废品再回头瞎猜原因。
维护周期:多留意模具和热板的隐性损耗
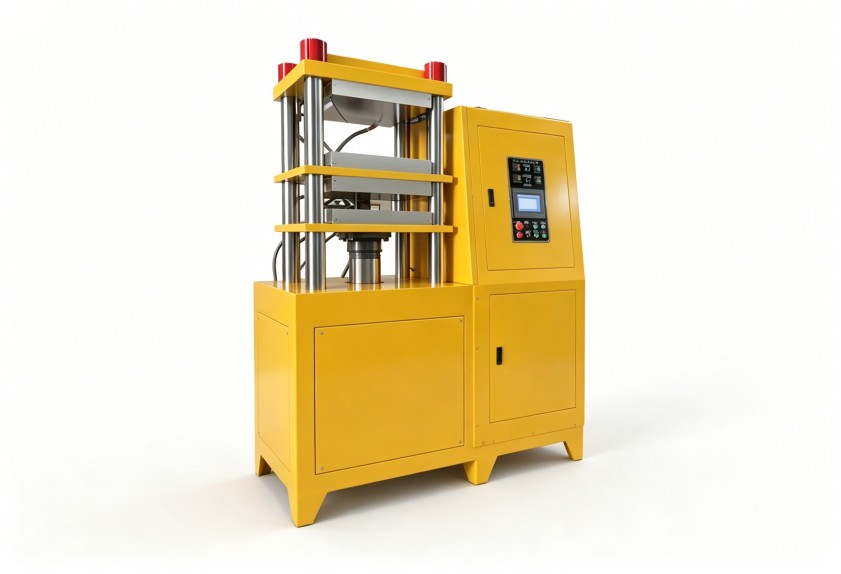
胶辊硫化机要是维护不到位,经常会出现质量时好时坏的情况,甚至会碰到同一套模具昨天生产还正常,今天做就出问题的状况,硫化模具表面攒的橡胶残料、热板变形、固定螺栓松动,都会影响压力的传递和热量的传导,尤其是连续赶订单的生产场景下,每班次下班前的清理做得到不到位,直接决定第二天开机之后的生产稳定性。
大家可以建个设备保养的台账,把密封件的更换周期、热板平整度的检查频率、加热系统的绝缘检测周期都明确标出来,日常的维护动作可以拆分到不同的时间节点去做,班前就查模具有没有残胶、锁紧螺栓松不松、压力表是不是归零,周维护就去检查加热管接线有没有松动、排气阀门动作顺不顺畅、把热板表面的异物清理干净,月维护就去测热板的平整度、看硫化机框架受力是不是均匀、顺便做一次温控系统的校验。与其等成品率掉下来再到处找原因排查,不如把这些维护动作直接固化到日常的日程表里,每个节点做了什么都留下记录,真出异常的时候就能快速追溯到问题点。
操作习惯:一样的设备,不同人做出来的结果差不少
在胶辊硫化机的日常管理里,操作规范这块最容易变成没人盯的盲区,平时碰到的不少异常,有一部分根本不是设备故障,就是不同操作工的操作手法不一致导致的,装模的时候有没有检查胶料放居中了、锁模力有没有到位、升温阶段有没有按要求排气,这些细节都会影响最终的硫化质量。有的操作工为了赶生产进度,刻意缩短升温时间或者提前泄压,后续填的生产表格数据也不全,工艺人员拿到手根本没法分析原因。
更隐蔽的是大家的操作方法不统一,同一张升温曲线,不同人执行的时候排气次数不一样,有的人做两次放气,有的人直接一次都不排,胶辊内部的空气排不干净,脱层和气泡的问题自然就容易冒出来,建议大家可以把这些关键步骤做成可视化的看板贴在工位旁边,把胶料放置的方式、排气次数、卸压时机都标清楚,也可以定期抽检现场的操作记录,别光靠口头提醒,有条件的企业,还可以在硫化机边上贴一张固定的标准作业卡,把参数填写、设备状态确认、异常上报的流程都串起来。
把生产数据的闭环建起来,管理就能做到可追溯
温度记录、维护记录、操作记录要是分开存的话,很难找到背后的关联规律,要是把每班次的设定温度、实际温度、升温时间、排气次数、维护动作、操作人员信息都汇总到同一张表里,真出问题的时候就能快速关联到对应的环节,比如连续三批产品欠硫,原因说不定是上次维护之后热电偶的位置动了,根本不是胶料配方出了问题,还可以用简单的趋势图看看温度曲线有没有漂移,没必要去追那些复杂的大数据系统。
数据记录也不是越多越好,关键是要把整个链路的闭环跑通,每班次下班之后,由当班操作工把异常项目填好,技术员每周汇总一次,把重复出现的问题线索找出来,要是发现某个时间段的温度偏差特别集中,就去查那个时间段做的维护动作有没有改变测温的条件,这么做管理,就算人员流动也不会把攒下来的生产经验带走。
另外还要提一句,硫化质量可不只是硫化机单方面决定的,前道胶料混炼的均匀性同样很关键,胶料里的配合剂分散得不均匀,硫化的时候就会出现局部过硫或者欠硫的情况,这类问题反馈到硫化生产环节,很容易被误判成硫化机本身的故障,利拿实业在橡塑混炼装备领域已经做了很多年,能通过密炼机、开炼机的配置优化,帮大家从源头降低胶料的波动,减少后续硫化环节的管理压力。要是你需要结合自己这边具体的胶种配方、产能要求和生产工况来评估定制方案,直接找利拿实业的技术团队对接沟通就可以。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信