近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
冷喂料挤出机参数没配好,不少橡胶密封件尺寸波动的问题都出在这
橡胶密封件日常生产里,尺寸忽大忽小、胶料焦烧、表面摸起来粗糙,都是很常见的出废品的原因,很多一线操作员碰到这种情况,第一反应就是去调机筒温度,要不就直接换胶料配方,往往就忘了冷喂料挤出机各个参数之间是有联动关系的,有时候温控表上显示的数值完全正常,挤出速度也没动,做出来的产品一致性还是稳不住。
尺寸老是飘来飘去,问题多半出在参数联动上
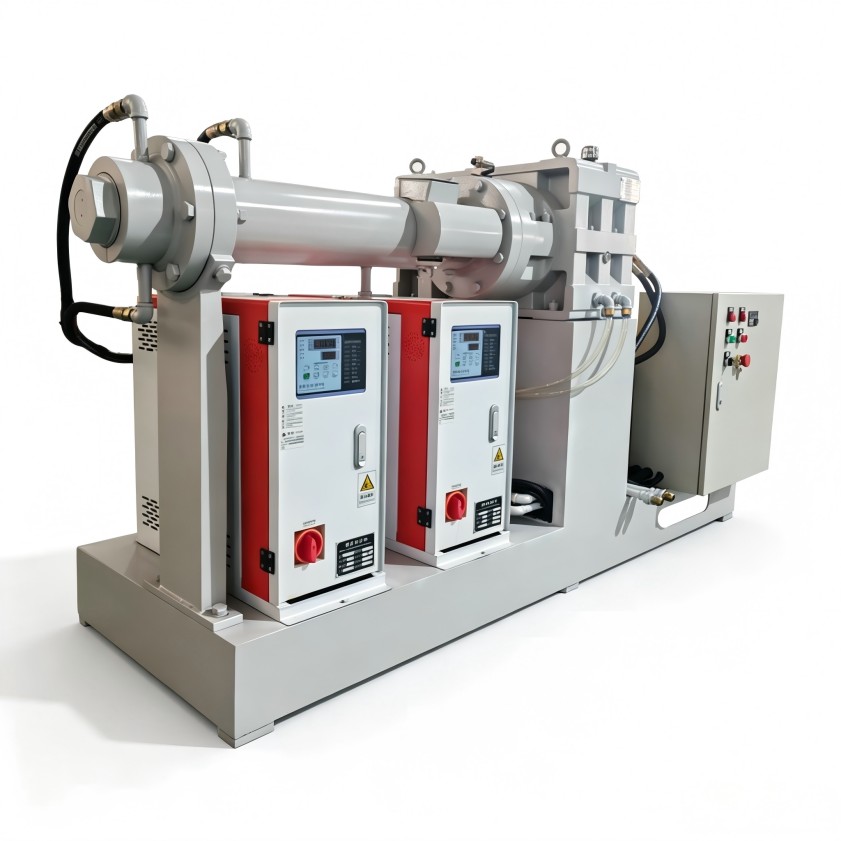
做橡胶密封件产线的,一般来说最怕的不是设备直接停机,而是做出来的产品尺寸刚好卡在合格线边上晃来晃去,操作员这边刚把机筒温度调了,产品变软了,那边把转速降下来,尺寸又偏出公差了,这种按下葫芦浮起瓢的情况,通常都不是某一个参数设错了,而是各个参数之间的匹配关系没捋顺,冷喂料挤出机的温控、螺杆转速、喂料速度、机头压力本来就凑成一个动态的联动系统,随便调其中一项,都会连带影响其他环节,比如你把螺杆转速提上去之后,胶料受到的剪切热会跟着涨,要是温控系统反应不够快,胶料实际的温度就会比表上显示的温度高,硫化程度跟着波动,密封件的硬度和尺寸自然也就稳不住,参数之间的匹配优先级,比单个参数的绝对数值要更值得大家花精力去关注,常见的圆形密封圈,要是喂料速度有波动,就算温控和转速的设定值一点没变,产品的外径也可能出现周期性的变化,这种时候,把调参数的注意力从盯着单一数值,转到记录各个参数的变化趋势上,反而更容易找到规律。
温控准头够不够,直接影响会不会出现焦烧或者欠硫
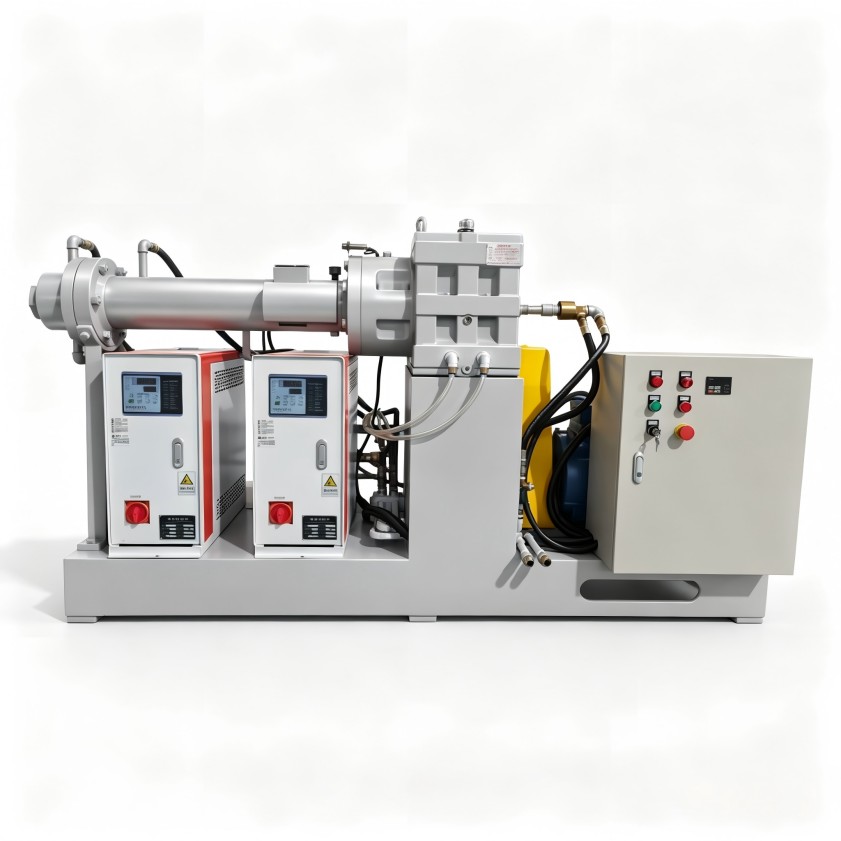
橡胶密封件本身对硫化程度的均匀性要求就不低,壁厚差比较大的产品就更明显,冷喂料挤出机的温控精度,直接决定了胶料在机筒里面的温度均匀程度,要是机筒各个区段的温差偏大,胶料局部地方提前硫化,就会生成焦烧粒子,落到密封件表面就是暗点或者摸起来糙的纹路,温度要是太低的话,又可能导致挤出来的胶料塑化不充分,拖慢后面的硫化效率,做出来的密封件要么缺胶,要么力学性能达不到要求,去看冷喂料挤出机参数里的温控波动幅度,比光盯着设定的温度数值更有排查价值,正常情况下,实际温度和设定温度的偏差要尽量小,要是温度波动得很频繁,就得去查温控系统的响应速度够不够快,一直连续生产密封件的产线,温度记录曲线的稳定性,比单次测出来的温度值更能反映设备的真实状态,另外,冷却水的流量、加热圈用久了功率老化这些因素,也会导致温控出现偏差,定期去校核温度传感器,是保证参数有效的基础工作,调机的时候也得留意,机筒各个区段的温度不是越低越好,有些密封件的胶料配方里带易挥发的组分,温度太高容易引发喷霜或者出气孔,温度太低又会让混炼效果变差,找到适配特定胶料的温控区间,是做参数调试的第一步。
调螺杆转速的时候,也得同步盯着喂料速度
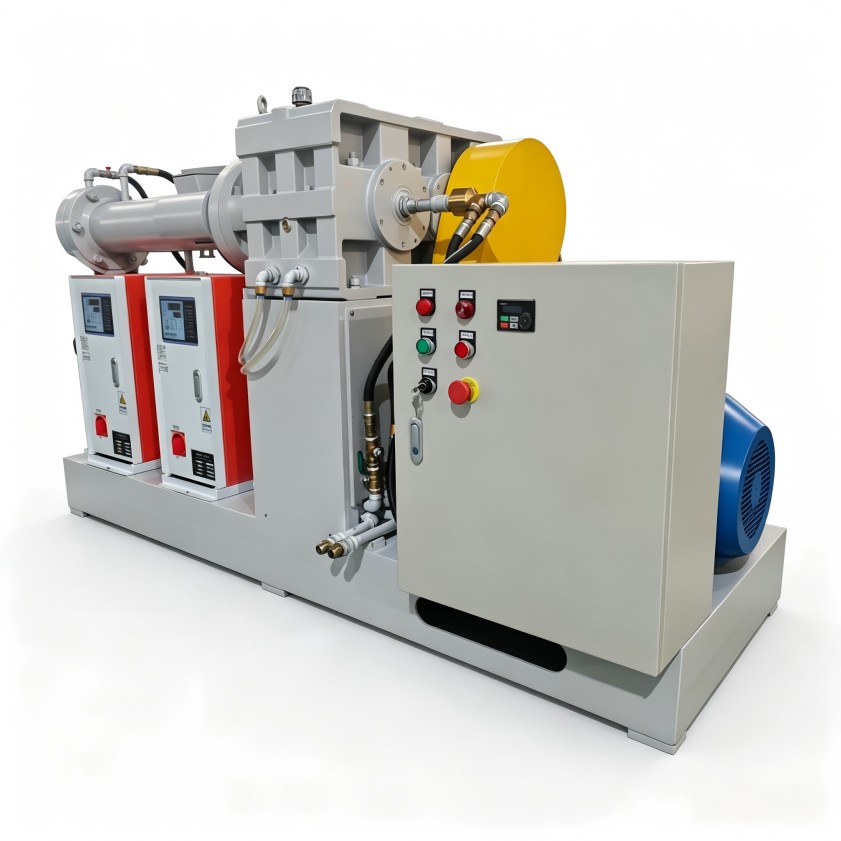
螺杆转速直接决定了胶料在机筒里受到的剪切强度和停留时间,转速调太高,剪切热就会变大,胶料粘度降下来,挤出来的产品表面会更光滑,但胶料的热历史也会跟着变长,提前硫化的风险自然就上去了,转速调太低的话,挤出来的胶料塑化程度不够,做出来的密封件很容易出现缺胶或者尺寸不均匀的问题,喂料速度和螺杆转速的匹配也很关键,喂料太快会导致机头压力来回晃,出胶量不均匀,密封件的重量就会出现偏差,喂料太慢的话还可能出现吃不饱的喂料状态,挤出来的胶料内部有空隙,在截面比较薄的密封件上这种缺陷藏得特别深,甚至要到用户用的时候才会暴露出来,调整冷喂料挤出机参数的时候,建议大家同时把转速、电流、机头压力三组数据都记下来,联动着看变化趋势,不要单独调完转速就只盯着产品外观看,电流的数值变化,能直接反映胶料在机筒里受到的阻力状态,是判断参数匹配合不合理的一个很直观的参考,螺杆的结构比如压缩比、螺距的变化,也会影响实际的胶料输送效率,同样的转速下,不同螺杆构型的剪切效果差得挺多,但螺杆属于硬件配置,一般来说在设备选型的阶段,就该把主要要做的胶种类型明确下来。
机头压力对产品密实度的作用,很多人都没太当回事
机头压力是冷喂料挤出机参数里很容易被大家忽略的一项,压力太低,胶料在口模里面没法被充分压实,密封件的密实度不够,后续用的时候就可能出现渗漏的问题,压力太高的话又会加大设备的运行负荷,还容易引发口模胀大的情况,直接导致密封件尺寸超差,口模温度和机头压力配合着调整,能改善挤出物的尺寸稳定性和表面质量,做橡胶密封件的时候,截面形状复杂的制品就更要留意口模区域的温度分布,必要的时候可以通过调整加热圈的功率分配来优化状态,机头压力的稳定性还和过滤网的目数、堵塞程度有关系,生产运行一段时间之后,压差上升是很正常的现象,这时候该去清理或者直接更换过滤网,别一个劲往上调螺杆转速来补压力损失,要做多规格密封件的生产企业,换完模之后机头压力会随口模的结构变化出现变动,建议每次换模之后先开小流量试挤,等压力曲线走稳了再转成正常生产,能少出不少废品。
把平时调机的经验,整理成能反复用的参数记录
现在不少密封件生产现场,都靠老师傅的经验来调机,但经验很难系统化整理,碰到人员流动的时候,攒下来的技术积累很容易就跟着流失了,建议大家把冷喂料挤出机的参数调整记录做成表格,把胶料批次、螺杆转速、各区段温度、机头压力、产品尺寸的检测结果都记进去,连续记上一段时间,参数和产品质量之间的关联慢慢就清晰了,下次再碰到同类问题,就能更快锁定对应的参数范围,不用从零开始一点点试错排查,设备用到中后期,参数漂移的问题也会慢慢冒出来,定期校准传感器和温控系统,能帮着维持参数设置的准确性,把设备维护的数据和生产参数的记录放一块分析,经常能找到一些藏得比较深的关联,这些记录攒的时间久了,还能给后续的设备升级或者新设备采购提供选型参考,利拿实业在橡塑设备领域做了很多年,有不少技术积累,能结合大家具体用的胶种配方和密封件结构,给出参数优化方向的相关建议,要是你需要结合自己这边的具体胶种配方、产能要求和实际生产工况评估方案,直接找利拿实业的技术团队进一步沟通就可以。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信