近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
冷喂料挤出机螺杆磨坏了,为啥橡胶密封件车间最先顶不住?
平时橡胶密封件车间开足马力连轴转生产的时候,不少人会碰到冷喂料挤出机出胶量不知不觉往下掉的情况,做出来的产品表面还会冒出来粗糙的纹路,机头压力的波动也比之前频繁很多,很多车间第一反应就是去调工艺参数,把螺杆转速往上拉一拉,温度也多升个几度,可一般来说这么操作撑不了两三天,老问题又会重新冒出来。螺杆本来就是挤出机最核心的送料和塑化部件,一旦磨损程度超出正常允许范围,光靠调工艺去补窟窿,只会让设备其他零件跟着平白多扛很多额外的负荷。
在橡胶密封件这类对尺寸公差和表面质量要求比较高的生产场景里,螺杆磨损带来的负面影响会被明显放大,与其等产品批量不合格了再停机抢修,不如提前定一套可落地的更换判断标准。我们接下来就结合日常实际用到的设备配置情况,日常工艺调整经验,还有车间生产管理的习惯,给大家理清楚啥情况下该换螺杆,换的时候重点要盯哪些地方。
螺杆磨损到啥地步,橡胶密封件车间就该下决心换掉?
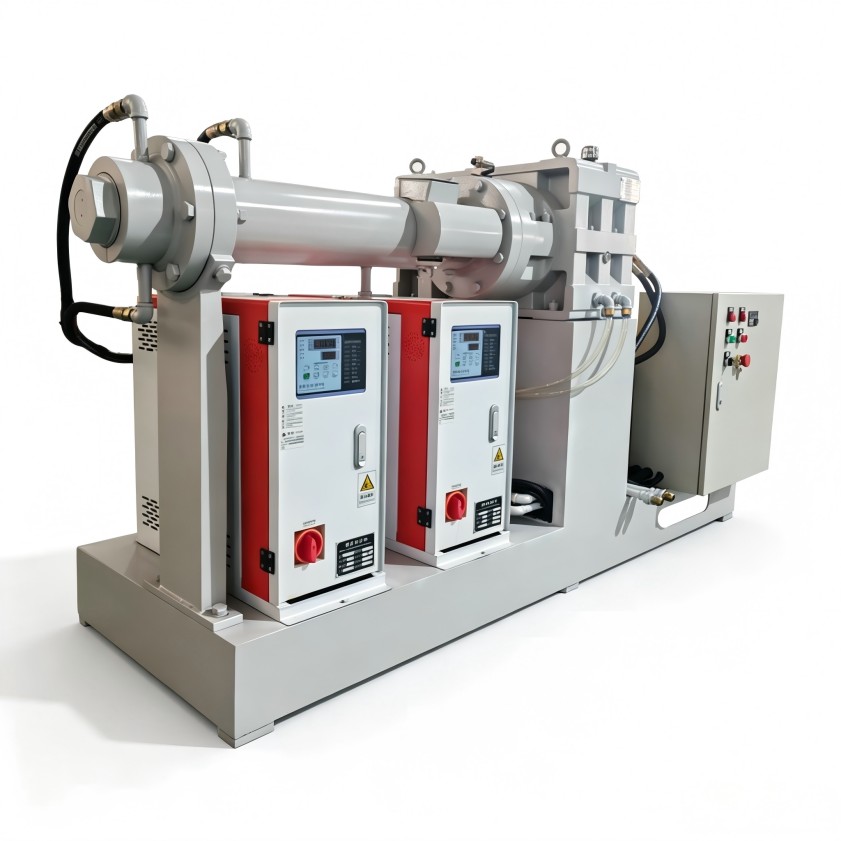
橡胶密封件常用的胶料里,不少配方都加了高硬度的填充剂,这些小颗粒在螺杆沟槽里高速来回摩擦,时间久了就会把螺纹的棱峰还有槽底慢慢磨得越来越浅。等磨损到一定程度,最直观的表现就是输送效率往下掉,同样的转速下,挤出来的胶量比新螺杆的时候少了一成以上,或者机头压力动不动就乱晃。除了产量的变化,从做出来的制品身上其实更容易观察到几个信号,一是密封件的截面冒出来不规则的流痕,这一般都是螺杆和机筒之间的间隙变大了,胶料在螺槽里往回窜的情况变严重导致的;二是产品上反复冒出来局部焦烧的小点,磨损之后胶料在螺杆根部停留的时间变长,攒出来的热量没法快速散出去;三是不同批次做出来的密封件硬度差得很多,说明胶料混炼的均匀性已经受影响了。通常情况下我们建议车间把螺杆外径和机筒内径的间隙值,加到日常点检的记录项里,等实际测出来的间隙差不多是设备出厂原始设计值的两倍的时候,就得好好评估要不要换螺杆了,光靠肉眼看螺纹棱峰亮不亮,很容易就错过了早期磨损的处理窗口。
换冷喂料挤出机螺杆,这几方面的情况直接决定最终用起来顺不顺
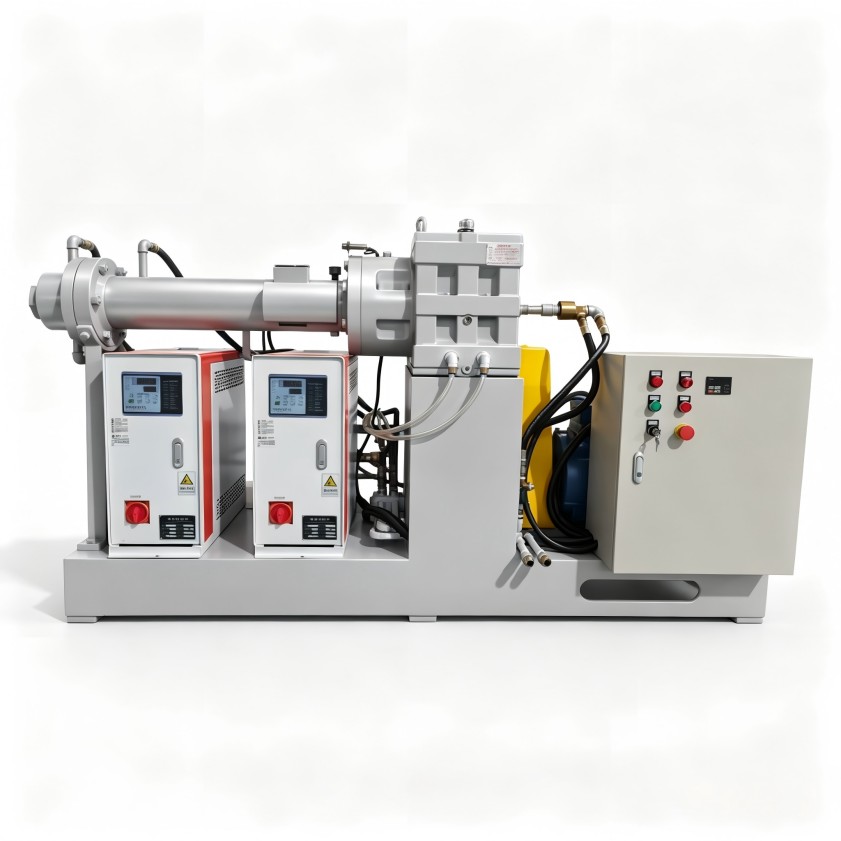
设备配置这块:先把旧螺杆的尺寸量准了,再谈材料
很多用户以为换螺杆就是照着旧零件的尺寸重新车一根就行,实际上磨了这么久的旧螺杆,几何形状早就变了,直接照着旧图纸做新的,很可能把之前的遗留问题又带到下一轮使用周期里。换之前得先把螺杆的实际外径,各段的螺距还有槽深都测一遍,结合机筒的内径确认好两者的间隙匹配情况,橡胶密封件生产常用的冷喂料挤出机螺杆,长径比和压缩比都得和具体用的胶种对上,比如高硬度丁腈胶与三元乙丙胶的塑化需求就不一样,要是一台设备要同时做好几种不同的胶料,那螺杆的构型设计上就得留出一点兼容的空间。利拿实业做非标螺杆定制的流程已经很成熟了,能根据客户的胶料特性调整螺棱宽度还有槽底的圆角,减少局部积胶的风险。
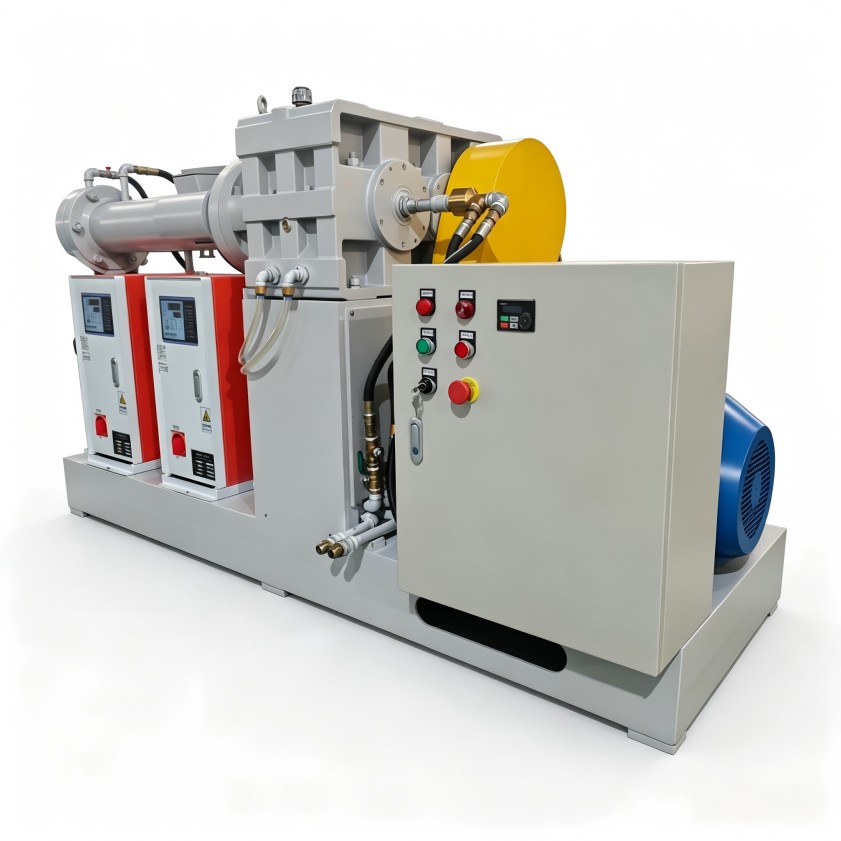
工艺参数这块:磨损刚出现的时候,调参数能顶多大用处?
在螺杆磨损还不算太严重的阶段,适当把螺杆转速往下降一点,把机筒的冷却效率提上去,是可以延缓后续磨损速度的,比如把填充系数从0.8往下调到0.7左右,让胶料在螺槽里以更松的状态往前送,螺棱峰承受的剪切应力也会小一些,不过这只是临时凑合用的办法,没法从根上解决间隙变大带来的胶料回流问题。更重要的是,换新螺杆之后,之前用的老工艺参数得重新标定一遍,新螺杆的输送效率和磨旧的螺杆不一样,要是还接着用磨损期的转速和温度设置,很可能出现挤出量太大,胶温升得太快这类新问题,一般来说换完螺杆后先小批量试产,把各个区段的温度曲线重新确认好,再慢慢恢复到连续生产的状态就好。
生产管理这块:换螺杆不只是走个维修工单流程,它本身就是个重要的设备管理节点
在做密封件的车间里,冷喂料挤出机的维护资源,往往都优先往电机、减速箱还有温控系统上倾斜,螺杆这种直接和胶料接触的部件,反而经常被当成普通耗材,没什么系统性的管理。更合理的做法是给每台挤出机都建一份单独的螺杆磨损档案,把投产时间、累计运行的小时数、平时生产用的胶料类型、每次测的间隙数据都记下来,同一根螺杆要是要切换三种以上不同的胶料来生产,磨损的速度差别会很大,比如加了白炭黑或者金属氧化物填充的胶料,对螺杆的磨蚀作用,明显比普通炭黑配方的胶料要高,排生产计划的时候,要是能连着生产好几批高磨蚀胶料之后,插几批低磨蚀的胶料生产,让螺杆表面形成一层保护性的胶膜,对延长螺杆的使用寿命是有一定帮助的。
换一根螺杆,要考虑的可不只是螺杆本身的质量
有些车间换冷喂料挤出机螺杆的时候,只盯着新螺杆的加工精度,忘了它和机筒、机头的配合关系也很重要。螺杆和机筒本来就是一对配套的摩擦副,只换螺杆但机筒已经磨得很厉害了,那新螺杆的使用寿命也会短很多,检测的时候要是发现机筒内壁已经磨出了轴向的沟槽,就得考虑顺便把机筒也修复或者换掉。除此之外,冷喂料段的强制喂料装置与螺杆的匹配度也得留意,喂料辊的间隙要是偏大,进到螺槽里的胶料密度就不稳定,会加大螺杆局部的扭矩波动,换上高精度的新螺杆之后,这种波动可能比之前还要明显,毕竟新螺杆的输送能力更强,对入口供料的稳定性也更敏感。从设备全生命周期的角度来看,换螺杆其实也是个重新检查整条挤出生产线配合状态的好机会,花在间隙测量、胶料适配分析上的时间,后面连续生产的时候都会给你补回来。
从换螺杆到调整挤出工艺,密封件车间能挖的潜力不止一点
冷喂料挤出机在橡胶密封件生产线上要干的活,可不只是把胶料从料斗送到机头这么简单,螺杆的几何参数直接影响胶料的温度变化过程、剪切过程还有压力变化过程,这三个要素对密封件硫化之后的收缩率、压缩永久变形都有不小的潜在影响。所以评估螺杆更换方案的时候,也可以顺便捋一遍现在用的混炼工艺有没有可以优化的地方,比如有些密封件车间为了多提产量,长期把螺杆转速开在很高的区间,这么做会加大胶料在螺槽里的温升,很容易导致胶料提前硫化,换成低剪切构型的螺杆之后,哪怕转速和之前保持一样,胶料的温升趋势也会得到改善,这种设备和工艺一起调整的思路,是单纯换一根同规格的普通螺杆拿不到的额外收益。要是你需要结合自己车间的具体胶料配方、产能要求还有实际生产工况评估方案,直接找利拿实业的技术团队对接沟通就可以。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信