近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
橡胶密封件硫化老是出问题?挑硫化机厂家之前先把整条工艺理清楚
橡胶密封件硫化后出气泡、欠硫或者尺寸飘的情况,很多工厂第一反应就是找硫化机厂家换设备,可不少人换完新设备之后问题还是没解决,这种情况其实挺常见的;毕竟不少异常根本不是硫化机本身的问题,是前道的混炼工序还有工艺参数没匹配上,要是选型的时候只盯着合模力、热板尺寸这两个指标,很容易把温控精度、胶料状态一致性这些关键点给漏掉,我们这里就顺着实际生产里常碰到的几个点捋,帮大家考察硫化机厂家的时候搭个更完整的判断思路,少走点没必要的弯路。
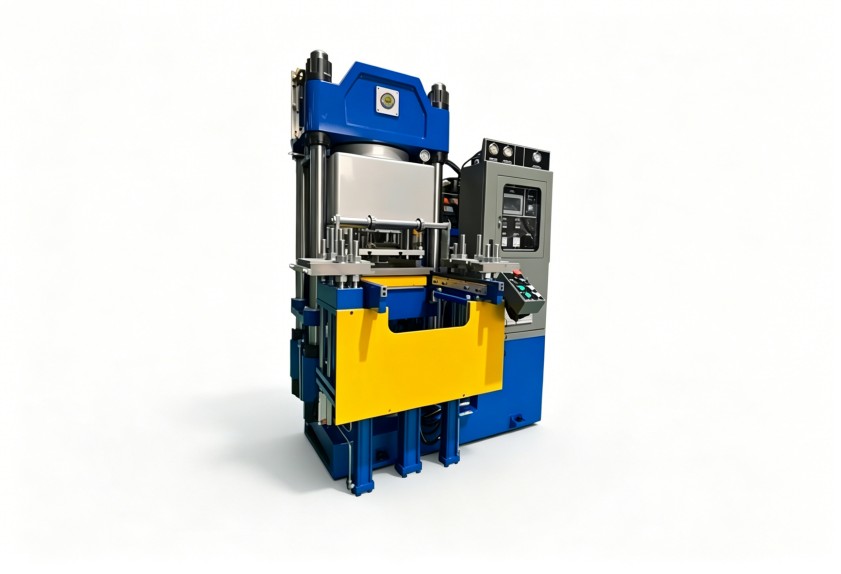
为啥出了硫化问题不能死盯着硫化机找原因
一般来说,橡胶密封件的硫化过程,本质就是胶料在温度、压力的共同作用下,靠交联剂推动橡胶分子链形成三维网络结构,整个过程不光由温度、时间、压力三个要素决定,也会受胶料配方、混炼状态的影响;要是硫化剂或者促进剂在胶料里分散得不均匀,同一模出来的制品不同位置反应程度就会不一样,表现出来就是有的地方欠硫、有的地方过硫,硬度波动会特别明显。这种情况你光换硫化机根本解决不了分散度的问题,把混炼均匀性也纳入排查范围,比急着更新设备要有用得多,判断方法也很简单,取同一模的制品测不同位置的硬度,要是偏差很大,先去查密炼机的混炼工艺、加料顺序还有翻胶操作,之后再去考虑硫化设备本身的温控、压力表现就好。还有个大家很容易忽略的点,就是胶料的批次波动,橡胶密封件厂要是换了生胶或者配合剂的供应商,硫化曲线大概率会发生变化,这时候就得重新核对硫化条件,不能图省事直接沿用之前的旧工艺,所以真出了异常之后,第一步别先找设备的责任,把胶料状态、工艺记录还有设备表现摆到一块综合看才行。
考察硫化机厂家靠不靠谱,从这几个实际点去看就行
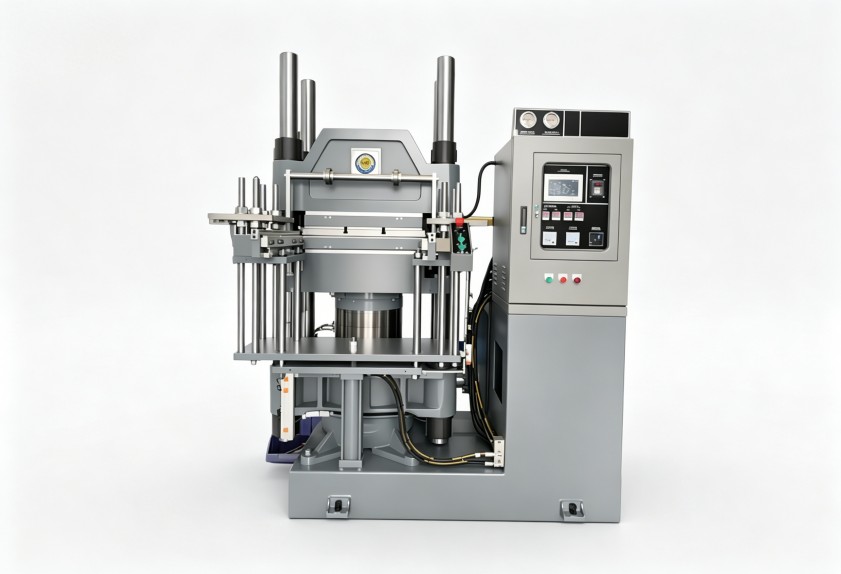
别光盯着设备表的参数,多问问对方对工艺参数的理解程度
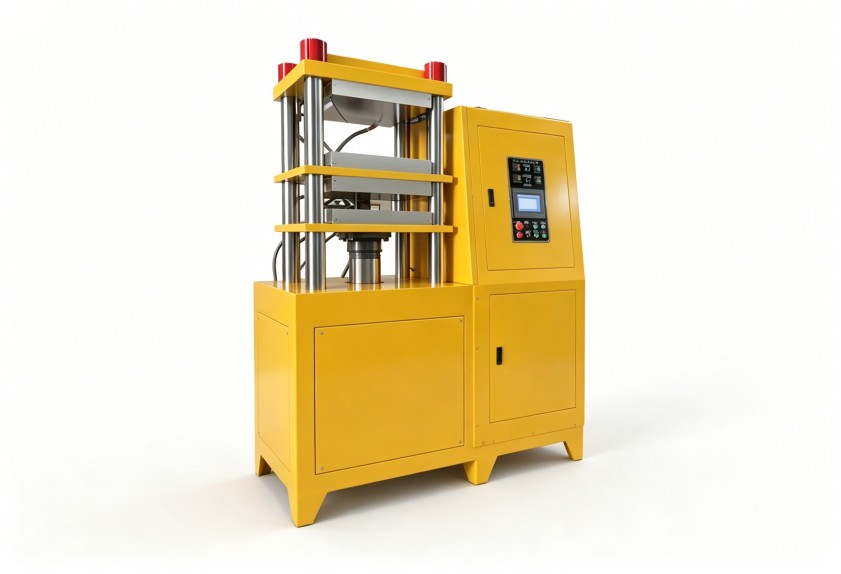
一般来说,厚薄不一样的密封件,升温速率差得特别多,薄壁件升温快,厚壁件很容易出现外层已经熟化了内层还欠硫的情况,得靠硫化时间、温度还有压力互相配合才行。经验够足的设备厂家,会主动问你胶种、制品厚度、现有硫化曲线这些信息,甚至还会建议你用热电偶做测温验证,要是对接的销售只会跟你谈吨位、热板尺寸,对工艺相关的问题避而不答,后续的服务估计也就停留在机械维修的层面,你完全可以让厂家说明下不同厚度的制品要怎么设定硫化时间,温度波动范围能控制在多少,对加硫体系的加工安全焦烧时间有什么判断逻辑,这些问题比你对着参数表挨个比对,更能看出对方的实际技术水平。
看设备配置合不合适,重点要盯温控均匀性
密封件对尺寸稳定性的要求本来就高,热板温度均匀性是选购时最值得关注的指标,挑设备的时候可以顺便考察下热板材质、加热方式、分区温控还有合模力的控制方式,配置没必要一味求高,但温控系统最好是带温度曲线记录功能的,方便每批制品的生产数据追溯,热板尺寸跟你现有模具的大小匹配就够了,选太大的规格反而会拉长升温时间,还多耗不少电。验证温度均匀性的方法也不难,把测温探头多点位放在热板上,升温到设定温度之后记录各个点位的偏差就行,这个偏差的控制能力,直接会影响同一模具里不同型腔的硫化一致性,要是条件有限,也可以通过连续生产好几模的制品测硬度波动来间接判断。
混炼环节的配套能力,是很多人容易漏看的前置项
混炼不均匀给硫化带来的干扰,比不少密封件厂预想的要普遍得多,炭黑、促进剂、防老剂这些成分分散不好,胶料的门尼黏度就会波动,硫化曲线自然也会飘,所以你考察硫化设备厂家的时候,也可以顺便了解下对方对混炼成型全流程的理解程度,密炼机的混炼均匀性、开炼机的翻胶还有薄通操作,这些都和后续的硫化稳定性直接相关。利拿实业本身是做橡塑设备的生产企业,旗下的密炼机、开炼机这些产品线,本来就是围绕混炼均匀性和批次一致性来设计的,要是厂家在跟你交流设备的时候,能针对前道混炼的问题给出有针对性的建议,说明人家是有整体工艺视野的,不是单纯卖一台单机给你。
各家硫化机厂家的报价差很多,根本原因在这
平时询价的时候大家应该都碰到过,不同硫化机厂家给的报价差得挺大,甚至同一家厂不同销售报出来的价格口径都不一样,这是因为报价完全是跟着具体配置走的,有效热板尺寸和合模力大小,温控精度和加热介质是电加热、蒸汽加热还是导热油,自动化程度带不带自动开模、抽真空、数据采集和联网功能,交付范围包不包含模具接口、安装调试、操作培训还有售后周期,每一项选得不一样,成本自然就差很多。要拿到有参考意义的报价,最好先把自己的胶种、制品尺寸、班产数量、现有厂区的蒸汽或者电力条件整理清楚,再让厂家根据你的实际工况出配置方案,没有前提的空报价,根本没法判断是贵还是便宜。对橡胶密封件厂来说,比价的时候别只看设备的单价,还要比对同配置下的技术服务和备件支持,关键部件、控制系统的配置不一样,长期用下来的成本也会有差别,但这也不是说越贵的配置就越适合你,核心还是得跟自身的产品结构匹配上。
选型的时候,合模力、热板温度还有工艺服务先盯哪个
合模力没必要追求极限参数,只要比制品需要的锁模力大就够用了,太大的合模力不光增加能耗,还有可能压伤模具,对密封件这类小件生产来说完全不划算,实际生产里更值得关注的是合模力够不够稳定,还有控制系统能不能根据模具厚度自动调整参数。热板尺寸要和模具大小匹配,热板面积大但温度场分布不均匀的话,制品的尺寸波动反而会更明显,考察的时候别只问热板尺寸,要问对方温度均匀性的实测方式,最好能确认到热板各个点位的温度偏差范围。工艺服务支持也同样重要,设备送到厂只是开始,后续的硫化工艺调试、操作培训、售后响应这些,都会直接影响生产稳定性,建议把考察重点放在厂家能不能说清设备和工艺的匹配逻辑,还有售后网络能不能覆盖本地化服务,要是设备动不动就要停机等维修,再好的初始参数也没法保证连续生产。
跟设备厂家对接的时候,这些问题可以提前列好
谈设备之前,你可以先把几个问题放到自己的沟通清单里,用来判断厂家是不是真的懂相关的工艺,怎么保证热板温度均匀性,具体的验证方式是什么样的,能不能记录并导出每批制品的硫化温度曲线,针对咱们的胶种和制品厚度,建议的硫化温度和压力范围是多少,要是胶料批次变了工艺参数需要调整,厂家能不能给到对应的支持,交付之后包不包含操作培训和工艺调试服务,这些问题没有什么标准答案,但对方回答的质量,完全能反映出厂家对橡胶密封件生产场景的理解程度,一个只想着卖设备的销售,和一个愿意跟你讨论实际工况的技术团队,沟通的深度肯定是不一样的。从混炼到成型,设备是一整条链条,不是互相独立的孤岛,利拿实业可以根据你的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信