近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
看硫化机操作视频的时候,这些工艺关键点很容易被漏掉
做橡胶密封件生产的不少企业里的技术人员,平时都会刷点硫化机操作视频,想着能从里面找点工艺调整的参考,但是视频的拍摄角度不一样,演示用的设备型号、配套的模具结构也各有差别,能传递出来的有效信息其实是很有限的;尤其像密封件这类尺寸公差要求严、胶料配方差异又很明显的产品,你要是直接照搬视频里的时间、温度数据,反而很难解决自己现场的实际问题。我们平时对接不少做密封件的客户,就专门围绕实际生产场景里的硫化工艺参数设定,还有操作过程里的判断节点来梳理,不堆那些空泛的理论,就整理点实打实会直接影响产品合格率的细节,大家看完也可以回头对着自己平时的操作流程核对下,看看有没有哪里是之前没注意到的盲区。
硫化温度和计时起点,是保证密封件尺寸稳定的基础
一般来说,硅橡胶密封圈和三元乙丙密封件的硫化特性差得还是挺多的,实际生产里不少操作人员都有个通病,就是只盯着模具合模之后才开始计时,压根没考虑到胶料真正升到设定硫化温度还要花点时间。大家看硫化机操作视频的时候,多留意里面的升温曲线就对了,别光记视频里表格写的设定温度,热板上显示温度到了预设值,可不等于模腔里的胶料已经全部均匀升到这个温度,厚制品的这种反差就更明显,哪怕是升温快的薄壁密封件,要是胶料入模之前就已经出现部分焦烧,后面就算温度调得再准,胶料的流动性和最终的交联程度也会受影响。还有啊,硫化的计时起点得是模具完全闭合,压力也稳定之后再算,不少操作人员习惯合模的瞬间就掐表,这样搞下来实际硫化时间是偏长的,产品表面致密性看着很高,内部的交联密度反而不够,就会出现那种看起来好像没缺硫,实际物理性能不达标的假象。对做密封件的工厂来说,把实际的温度曲线和准确的计时起点都记录清楚,比你反复刷硫化机操作视频抠那些操作动作细节,要有用得多。
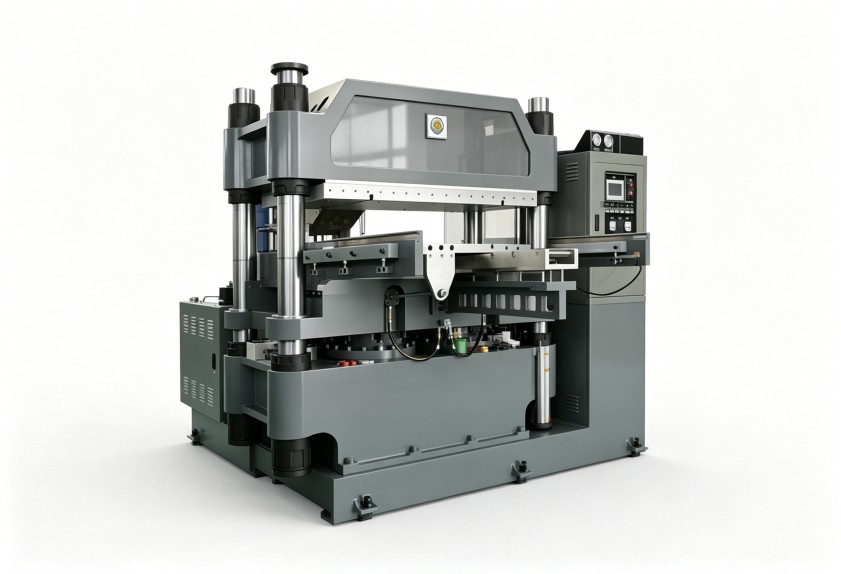
合模压力和飞边厚度,是密封件很多隐性缺陷的源头
平时生产里碰到密封件、密封圈飞边偏厚或者尺寸超差的情况,大部分人第一反应都是去调模具,等你仔细排查就会发现,合模压力的保持状态也会影响这些问题,液压系统保压不稳,模具排气没做彻底,都会让胶料在充模阶段局部压力不够,生出欠硫的区域。大家平时可以多留意几个地方,压力达到设定值的时间,是不是刚好落在胶料可塑度比较好的窗口里,排气的动作,有没有赶在胶料表面还没出现早期硫化之前完成,合模之后停留的这段时间里,压力的波动幅度是不是在合理的范围里。单独看硫化机操作视频确实能演示完整的动作顺序,但是压力表的实际数值变化,液压阀的响应快慢,这些细节靠视频影像很难准确还原出来,要是产品连续在同一个位置出欠硫问题,不妨先去核对下设备的压力参数,再来考虑要不要微调胶料配方。
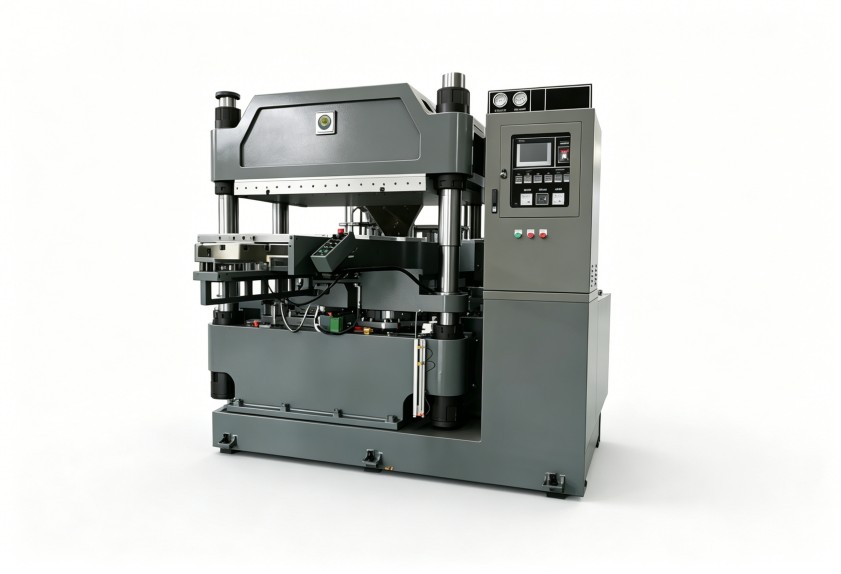
不同胶种的密封件,对硫化条件的敏感度差很多
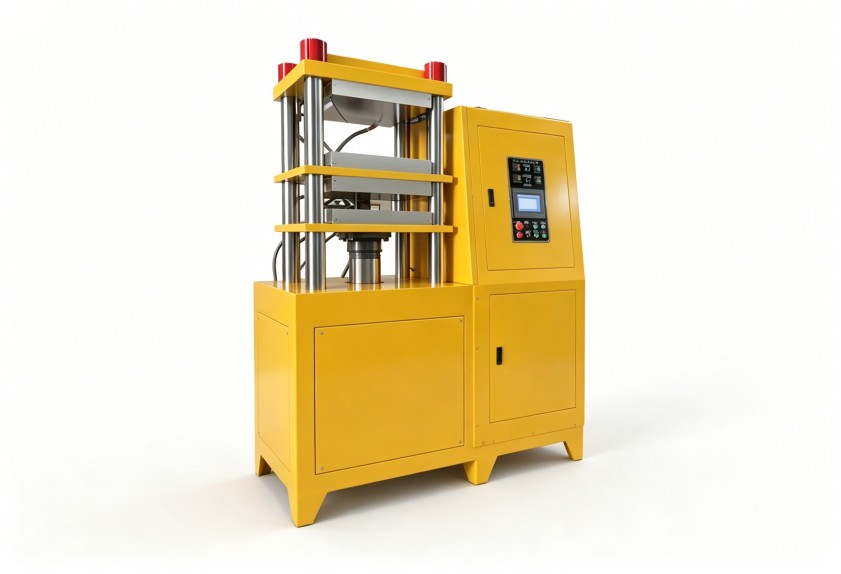
丁腈橡胶密封件的硫化平坦期相对宽一些,温度稍微偏高一点也不会马上就过硫,但是氟橡胶就不一样了,对温度波动特别敏感,过硫之后产品会变脆,压缩永久变形也会变大,欠硫的话就表现为回弹不足,密封性能直接就受影响。要是把炼胶环节的情况也结合起来看,混炼均匀度对硫化稳定性的影响,很多人都没当回事,密炼机排胶温度太高,胶料的早期交联程度不一致,后面硫化的时候同一个模次里的产品,硫化程度也会出现波动,这也是为什么很多做密封件的厂家,不光找各种硫化机操作视频来看,也同样重视混炼环节的温度控制和加料顺序。平时在生产现场做好批次记录,把胶料的门尼粘度、开炼机的薄通次数、对应的硫化条件都一一对应好,比你单纯照着视频里的操作模仿要靠谱得多。
硫化条件的判断思路和后续优化方向
硫化工艺其实算不上什么严格的时间温度固定公式,更像是一个不断往合理区间逼近的过程,日常生产里,大家可以顺着实际情况慢慢调整优化,不用硬套其他制品的参数,先按自家胶料的特性把参考温度范围定下来,平时多记录实际升温曲线和理论设定值的偏差,慢慢攒出属于自己厂子的工艺数据库,定期检查热板的温度均匀性,多留意温控系统的反馈速度,真的出质量波动的时候,先把设备层面的因素排除完,再去从配方端找调整的空间。具体的方案还是要结合你们自己用的胶种配方、产能要求还有实际的生产工况来评估,有需要的话也可以和利拿实业的技术团队进一步沟通,硫化工艺稳定性的前提就是混炼均匀和温度可控,配备了成熟温控系统和专用转子设计的密炼机,能帮后续的硫化环节拿到更稳定的入料条件,利拿实业可以根据大家的实际需求,提供全流程的非标定制化橡塑混炼成型解决方案。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信