近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
堆叠式炼胶机功率没调好,密封件胶料发烫、出片费劲是咋回事
橡胶密封件大家都知道,对混炼均匀性还有分散度的要求一向卡得很严的,胶料发烫、黏辊或者出片带气泡,很多时候大家第一反应就去怪物料配方不对,其实往往是设备功率和工艺参数没对上号的。不少厂家碰到批次波动,第一反应就是换个功率更大的堆叠式炼胶机,结果功率往上调了,混炼时间、填充系数还有温控节奏这些配套的东西没跟着改,老问题照样反复冒出来,我们平时写内容也不会整太玄乎的理论,就从实际工艺参数的角度切入,帮大家判断哪些工况要调整设备配置,哪些只需要优化下现场设定就行。
堆叠式炼胶机的功率够不够,不能光看铭牌上标的数值,功率直接决定了设备能持续输出的扭矩、转速范围,也决定了单位时间里能输入到胶料里的机械功。要是设备带载之后转速明显往下掉,混炼周期一拖再拖,排胶温度还达不到预期的均化水平,那功率可能确实是瓶颈,反过来要是设备运转一直很平稳,电流曲线也没什么异常波动,胶料却出现焦烧、分散不均或者批次差异的情况,那问题基本出在工艺设定上,不是设备本身的能力不够。密封件生产这块大家经常踩的坑,就是一看到混炼效果不理想,就直接认定是功率太小了,实际上工艺参数不匹配的情况下,单纯把功率加大,反而会让温升速度变快,胶料更早进入高温阶段,本来就不算宽的有效混炼窗口还会被进一步压缩,一般来说建议大家先留段时间的运行记录,多观察下负荷和温升之间的对应关系,再决定要不要调整设备配置就好。
功率选得再准,也得和填充系数、混炼时间、温控精度这三个工艺参数配合好,才能转出稳定的混炼质量。填充量太高的话,胶料根本没有足够的翻滚空间,剪切作用全集中在局部位置,很容易产生局部热点,填充量太低的话,设备做的功大半都浪费在空循环上,堆叠式炼胶机功率的利用率自然就降下来了,合适的填充系数得结合胶料硬度和机台容积来标定,不能直接照搬网上或者别家的通用数值。混炼时间这块,密封件胶料对过炼是特别敏感的,混炼时间太长,胶料的门尼黏度会往下掉,后面挤出出片的时候尺寸收缩率容易乱飘,时间不够的话,粉料和各类配合剂分散不开,硫化之后做出来的密封件硬度和弹性就会参差不齐。温控精度也不能忽视,机械功最后都会转化成热量,要是冷却系统的响应跟不上,胶料温度就会一个劲往上窜,堆叠式炼胶机功率越大,单位时间里产的热就越多,对温控平台的要求自然也就越高,出片发烫、胶料表面出现早期硫化迹象的话,大家可以优先查下冷却流量和温控仪表的实际响应情况。这三个参数本来就是互相牵制的,你光调整功率配置,不重新标定填充系数和混炼时间,等于只改了一个变量,就盼着整条工艺链自己平衡过来,最后往往是问题换个样子又冒出来。
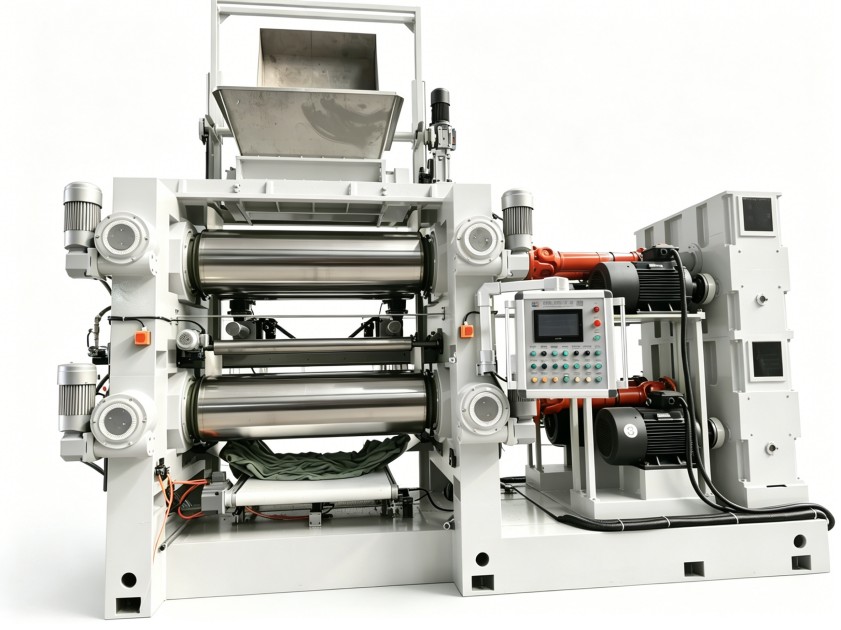
多数密封件用的都是高硬度、高填充的橡胶配方,炭黑、白炭黑还有各类配合剂的分散难度,本来就比普通软胶要高不少,混炼过程里胶料黏度大,设备本身的负荷就不低,一旦功率和工艺的匹配出了问题,靠近转子区域的胶料容易反复被局部剪切,温度蹭蹭往上涨,外围的胶料还停留在低剪切区,宏观上就表现为同一批次里不同位置的胶料,硫化性能不一致。还有个大家经常忽略的点,就是升温速率,堆叠式炼胶机功率决定的是单位时间里能输入多少机械功,机械功转化成热量的速率,会直接改变胶料的黏温特性,对于加工窗口本来就窄的密封件胶料来说,升温太快或者太慢,都很难拿到稳定的分散效果,判断设备合不合适,关键根本不是标称功率的大小,而是它的功率输出节奏能不能和工艺节拍有效匹配上。
碰到这类密封件混炼的工况,大家可以顺着日常操作的顺序慢慢排查,先把当前的配方和批次目标确认清楚,结合机台容积和胶料特性重新标定下填充系数,别直接照抄同类型设备的参数,毕竟工况不一样,设定区间自然也有差别,平时也可以多记录下运行过程里的电流或者功率曲线,看看负荷峰值出现的时间和具体位置,要是峰值全集中在投料初期,而且持续时间特别长,就可以评估下转子构型和驱动功率的匹配度够不够,之后再慢慢调整加料顺序和混炼时间,把升温过程尽量控制在前中段,让配合剂在黏度合适的阶段就完成分散,别等后面靠延长混炼时长来补之前的缺口,最后再检查下冷却系统和温控仪表的响应速度,保证温度设定值和实际排胶温度的偏差处在可控范围里。要是这些调整都做完了,批次稳定性还是受限于设备本身的配置,那时候再从选型层面重新评估就来得及,利拿实业在橡塑混炼成型设备领域做了15年以上的研发,能结合大家的胶种配方、产能要求还有现场工况,提供全流程的非标定制化混炼设备和工艺配套方案,要是你需要结合自己这边的具体胶种配方、产能要求和生产工况评估方案,直接找利拿实业的技术团队对接沟通就可以。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信