近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
查电缆料品质波动问题,先看看密炼机辅机生产线的四个衔接点
一般来说,电线电缆料生产过程里,最挠头的品质问题,往往不是出在密炼机本体的转速、温度曲线上,反而是藏在主辅机的衔接环节里,有些做电缆料的厂家应该都碰到过,主机参数调得稳稳的,工艺卡也完完全全执行到位了,最后挤出来的线缆表面还是冒晶点或者焦烧颗粒,要是密炼机辅机生产线的配置,和你用的胶料体系、下游机速不匹配的话,这类问题反复出现,平白消耗掉品控不少精力,我们这里就从称量、输送、压片冷却、联动控制这几个环节,梳理下电缆料生产工况下辅机的排查方向。
配方配不准,后面工段再稳也没用

电缆料的品质起点本来就在配料环节,不管是PVC电缆料还是橡胶型电缆料,对助剂配比都挺敏感的,增塑剂、稳定剂、阻燃剂、填料的比例只要出点偏差,后面工段再怎么调,混炼效果也很难补救回来,辅机里的称量系统要是和配方批次不匹配,量程选太大的话,很容易造成小比例助剂的称量偏差,加料顺序也没法按工艺要求走,最后密炼机接收到的物料,和配方设计的本来就不是一回事,很多厂家的常见误区就是,只盯着称量传感器的精度看,完全忽略喂料节奏和密炼机投料节拍的配合,称量部分实际要关注的点,其实是储料斗容量、卸料速度、防架桥结构还有清理的便利性,电缆料本身颜色批次多,换色也频繁,残料清理方不方便,直接就决定下一批次会不会出现交叉污染,配置称量辅机的时候,通常情况下要结合几个实际情况判断,你得先看配方里最少添加组分的单批用量,这个直接决定称量的可读范围,还要看填充比例的高低,这时候下料顺畅度的优先级,往往是比称量速度更高的,另外还要考虑液体组分怎么加进去,注液或者喷雾装置是不是方便拆洗,这些细枝末节的点,其实比称量模块的数量,更能影响不同批次产品的一致性。

物料在辅机里走得顺不顺,直接影响批次一致性
密炼机刚排出来的电缆料温度很高,形状也不固定,输送环节得同时应付高温和粘连的问题,软化剂含量高的配方就更容易结团,要是翻斗或者皮带的输送方式选得不对,就会出现料坨滞留或者直接坠落的情况,把正常的生产节拍全打乱,输送路径拉得越长,中途控温的难度就越大,从生产布局来看,大家一般都会尽量缩短排料到压片或者造粒的路径,从适配性来看,硬质PVC电缆料和软质PVC电缆料对辅机的要求本来就不一样,前者更看重降温均匀性,后者更偏重防粘连和清理效率,你去对比两条不同配方线的辅机配置就会发现,同一套辅机硬套不同胶种的生产要求,往往比改主机参数更容易出问题,批次不稳定有时候根本不是设备坏了,而是密炼机卸料门打开之后,下游辅机根本来不及接料,工人们只能人为拉长排料间隔,辅机的输送能力,要和每车排料量、排料间隔、后续压片的进料速度做一次节拍校核,做多品种交替生产的车间,就更要留意这一点。
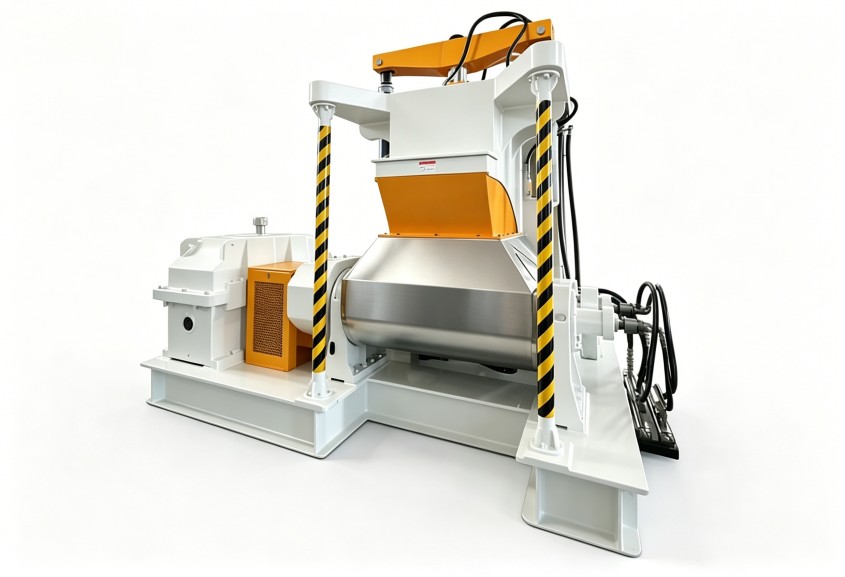
压片和冷却环节,藏着电缆料焦烧的不少隐患
电缆料混炼排料之后,料堆内部还留着不少余热,压片机的辊径、辊速要是和排料量不匹配,物料在辅机上铺不开、走不快,热量散不出去,对温度敏感的配方就会出现早期交联的风险,焦烧问题刚冒出来的时候,很多厂家第一反应是调密炼机转速或者把排料温度往下降,完全没注意到冷却段的换热能力够不够,冷却辊筒的表面温度均匀性、片材在冷却段的路径长度,这两个因素加起来,共同决定物料离开辅机时的温度状态,配置辅机的时候,要结合电缆料配方的焦烧安全时间,来确定冷却能力的余量,不能直接照搬通用压片机的配置,冷却水温度随季节变化比较大的车间,还得让辅机的冷却系统具备温度调节能力,不然夏天排料堆叠之后,内层的余温散不出去,还是会出问题,排查的时候,大家一般先看压片辊筒表面有没有局部过热的情况,再检查冷却水流量和进水温度是不是稳定,最后核对从排料到出片降温的完整温度记录,这样做比直接往下调主机参数,更容易找到问题的根因。
辅机联动可不是多接几根线那么简单
密炼机辅机生产线真正影响运行效率的,不只是单台设备的性能,还有各个设备之间的联动控制水平,称量系统的完成信号要是没和密炼机投料门做联锁,操作工就得手动确认,忙起来的时候漏操作,就会造成空混或者重复投料的问题,提升机、输送带、压片机之间要是缺了速度匹配和拥料保护功能,堵料的时候不能自动降速,轻则生产中断,重则直接把设备弄坏,控制系统能不能记录每批投料量、混炼时长、排料温度、压片速度,直接决定了批次可追溯的程度,电缆料的下游客户对质量追溯的要求普遍比较高,辅机的数据记录能力,应该和主机放在同等位置来看待,辅机分布的区域广,动作也频繁,润滑点、清理门、检修空间的设计要是不合理,日常保养根本很难坚持做,轴承磨损和链条松动的问题,迟早会反过来影响主机的正常生产,选辅机的时候,不妨多留意下结构是不是方便拆装清料,电气元件是不是集中布置,还有设备供应商能不能提供清晰的操作维护说明。
电缆料车间的批次稳定性,本来就是主机、辅机和工艺配方共同作用的结果,品质波动反复冒头的时候,与其一个劲调密炼参数,不如回到辅机生产线的各个环节,做一次衔接排查,称量精度、输送节拍、冷却能力、联动控制这四项,完全可以作为设备团队的基础排查清单,要是你需要结合自己这边的具体胶种配方、产能要求和生产工况评估方案,直接找利拿实业的技术团队进一步沟通就可以。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信