近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
新材料混炼批次老是不稳定?先从密炼机低温工况的参数设置查起
不少厂家碰到混炼出问题,第一反应就去调低转子转速、压缩混炼时间,结果温度是压下去了,填料团聚还有分散不良的问题又冒出来了。新能源材料在混炼阶段的温度敏感度,本来就远高于普通的橡胶和塑料,一般来说那些热敏性的高分子材料、陶瓷粉体或者电池材料体系,只要局部温度突破临界值,轻则分散不均、性能波动,重则材料直接降解,整批料都得报废。低温混炼可不是简单把温控设定值调低就完事的,得让密炼机在热积累和散热之间建立平衡,同时混炼时间、填充系数、转子转速跟温控精度也得相互配合着来,我们这里就从温控系统设计、工艺参数匹配、转子结构几个方面,捋一捋低温混炼质量控制的关键逻辑。
密炼机用着“越混越热”的热量是从哪来的
物料在密炼室里升温,跟好多因素都有关系,转子转起来的时候,物料被反复剪切还有拉伸,剪切应力做的功大部分都转化成了热量;物料跟转子、密炼室壁之间的摩擦也在持续产热。通常情况下散热能力要是跟不上的话,就算冷却水入口温度没变化,密炼室内的温度也会慢慢往上爬,最后表现出来就是排胶温度偏高。低温密炼机要处理的问题,不只是把某一个环节的温度降下来,而是要让产热和散热在整个混炼周期里保持动态平衡,有的设备标称控温精度不算低,实际运行的时候却出现料温滞后、局部过热的情况,问题根源往往就在测温点的位置还有冷却回路的响应速度上。

影响低温混炼效果的参数,可不止温度这一个
很多做配方的人员把低温混炼理解成“温度越低越好”,但光靠单一指标根本代表不了混炼质量,温度、时间、填充系数、转速之间本来就是此消彼长的关系,只盯着压一个参数,其他指标大概率就失衡了,下面几个环节,是低温混炼参数调节的时候需要重点关注的地方。
先说说测温这块:温度反馈到底准不准
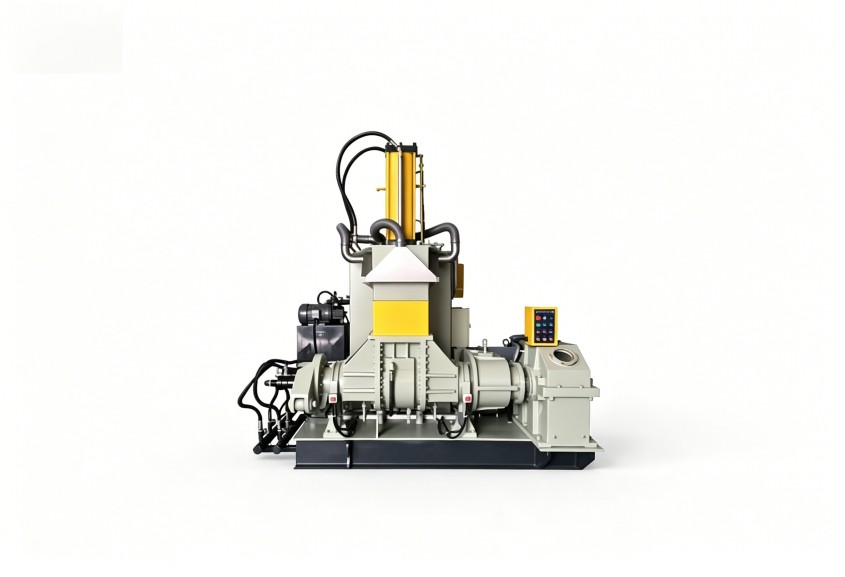
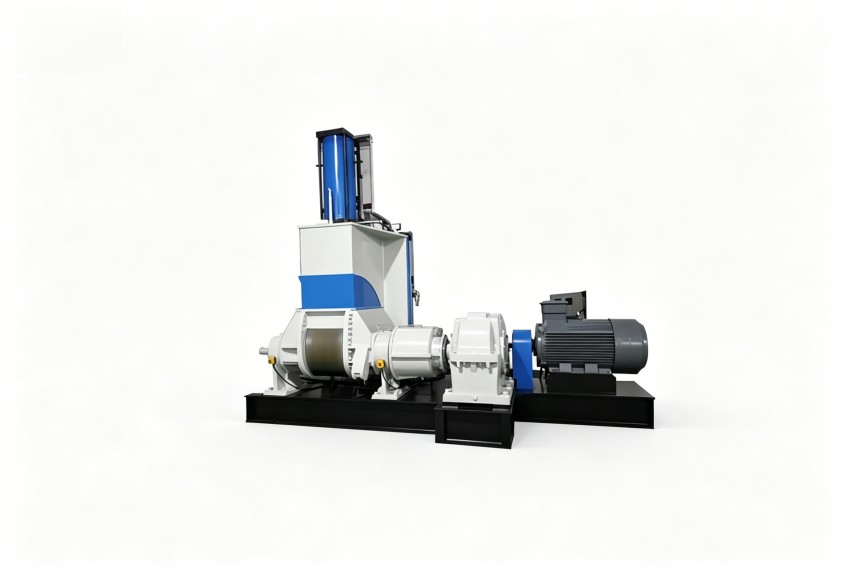
低温混炼的前提,就是要掌握物料真实的温度变化,测温点要是只贴在机身外壁上,反馈出来的温度跟物料实际温度之间有时间差,后续的控制动作自然就慢半拍。更合理的方式是让测温点尽量靠近物料所在的区域,再结合冷却水流量调节和温度信号反馈形成闭环控制,温度快到目标区间的时候,冷却能力就提前介入,避免温度一下子冲过头;物料温度偏低的时候,适当把冷却强度降下来,防止过度降温导致黏度上升、混炼不均。
混炼时间和填充系数:为啥一定要联动调整
混炼时间对低温混炼是双向约束的,时间太短,填料还有助剂都很难均匀分散开;时间太长,热量就会持续累积,物料温度也会不断往上涨。填充系数决定了物料在密炼室内的翻搅状态,填充太多,物料翻动的空间都受限,局部热量很难散出去;填充太少,剪切效率又会下降,混炼效果自然就打折扣。这两个参数得根据材料体系的特性反复匹配,不能只盯着单一参数调,理想状态就是,温度曲线保持相对平稳的前提下,找到分散效果达标的较短混炼周期。
转子转速和剪切热:分散效果跟温升要怎么平衡
转速提上去之后能增强剪切分散的效果,代价就是会产生更多的剪切热,有些配方对剪切强度要求高,又扛不住高温,这时候就得靠转子的结构设计来减少无效产热。通过优化转子棱的几何形状、调整两个转子的速比关系,可以在比较低的转速下获得足够的分散效果,不用为了降温就牺牲混炼质量,转子的结构不一样,低温密炼机在实际混炼过程中的表现也会出现很明显的差异。
新能源材料做低温混炼,有不少特殊考验
新能源材料体系的温度窗口往往更窄,一些对温度敏感的组分在混炼过程里只要局部过热,很可能出现降解、交联异常或者组分挥发,这些问题在后面的工序里很难再通过其他方式修复。同时,批次之间原料的黏度波动、含水量的差异,都会影响混炼过程里的产热情况,对密炼机的温控稳定性也提出了更高的要求,低温密炼机的价值在这里就体现得比较明显,不只是把温度降下来,而是让不同批次、不同环境条件下的排胶温度都保持相对一致,降低生产波动带来的质量风险。
要评估密炼机的低温混炼能力,可以从几个方面入手
考察一台密炼机适不适合低温混炼工况,先看温控系统能不能反映真实的料温,测温位置、采样频率、冷却水控制逻辑,直接影响温度管理的精度和响应速度。再看转子和密炼室结构能不能适配热敏配方,有些配方需要的剪切强度高,又怕高温,转子结构能不能在较低转速下提供足够的分散力,就是很关键的差异点。控制系统能不能协同管理多项参数也很重要,温度、时间、转速、填充系数要是各自独立设定的话,很难在低温工况下保持稳定,联动控制才能让混炼过程一直处于可控的状态。要是你手头的现有设备想要改善低温混炼能力,可以先从冷却回路、测温方式和控制逻辑入手评估改造方向,别盲目去调整配方或者延长混炼时间来补救,跟设备技术人员沟通的时候,把胶料或者材料体系的温度敏感区间、配方里的填料种类与比例、当前混炼时间和排胶温度的记录都提供清楚,能帮着更准确地判断问题到底出在设备侧还是工艺侧,设备容积、转子形式和自动化程度不一样,配置方案和投入水平自然也会有差异,也得结合具体工况一并说明。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信