近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
不少橡胶密封件厂都遇到过这种情况:新员工的开炼机操作培训做了,考核表也签了,可车间里的气泡、焦烧、分散不均照样反复出现,废品率几乎没有变化。问题往往不在工人身上,而在培训内容本身——把设备说明书讲一遍、演示一遍开关机和辊距调节,就算"培训完成"。这种培训只解决了"让机器转起来",没解决"把胶料炼合格"。本文从密封件典型废品的成因反推培训该教的内容,并给出考核落地思路,供生产管理者参考。
对照几家密封件厂的情况,培训流于形式通常有三种表现:
只教动作,不教判断。 工人会调辊距、会割胶翻炼,但说不清什么样的胶料状态算"炼好了",只能凭感觉操作,换一批胶料就把握不住。
只讲正常流程,不讲异常处置。 遇到脱辊、粘辊、胶料出现早期硫化迹象时,新员工的第一反应是停机叫人,一等十几分钟,胶料在辊筒上继续受热,小异常拖成整辊报废。
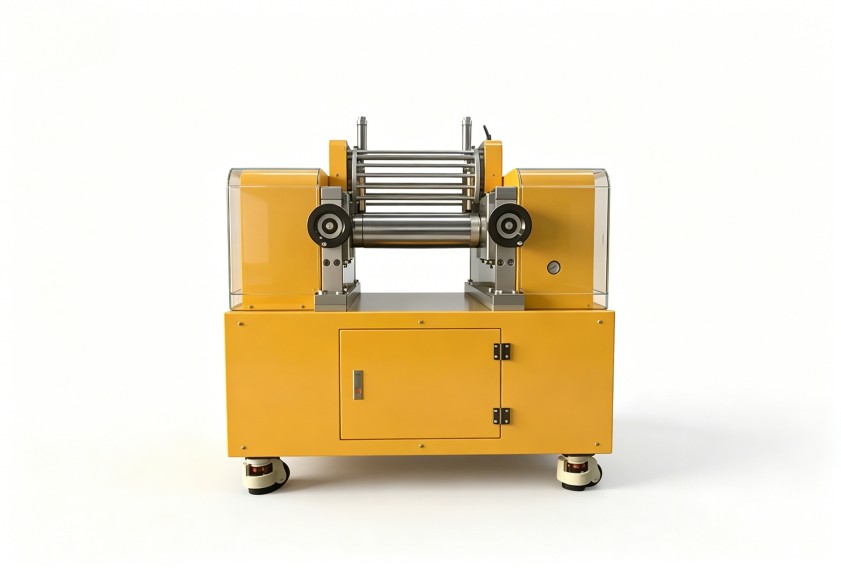
考核靠签字,不靠实操。 培训记录完整、签字齐全,但没人验证工人是否真的能独立炼出一辊合格胶料。记录好看,不代表能力到位。
密封件对胶料致密性和均匀性要求高,常见废品基本都能追溯到开炼环节的具体操作。
积胶过多、翻炼次数不足时,空气被裹进胶料排不出去,模压后形成内部空洞,直接影响密封性能。培训要让工人理解打三角包是为了排气、积胶量为什么要控制住,而不是只记几个动作。理解了目的,遇到不同硬度的胶料才知道怎么调整。
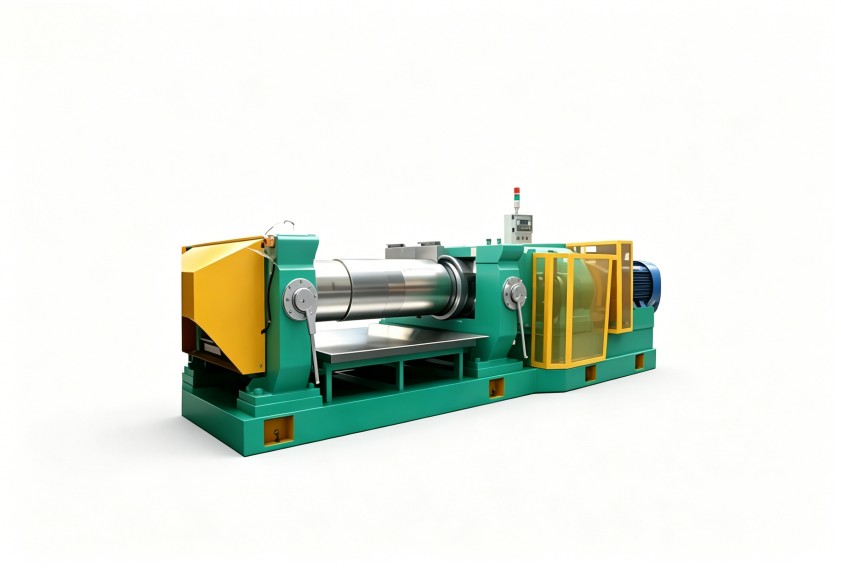
辊温偏高、胶料在辊上停留过久、加料顺序不合理,都可能引发早期硫化。操作工需要学会看辊温显示、闻胶料气味、观察表面状态变化,发现焦烧迹象时立刻下胶降温,而不是继续炼下去。这个判断窗口往往只有几分钟,全靠平时训练出的敏感度。
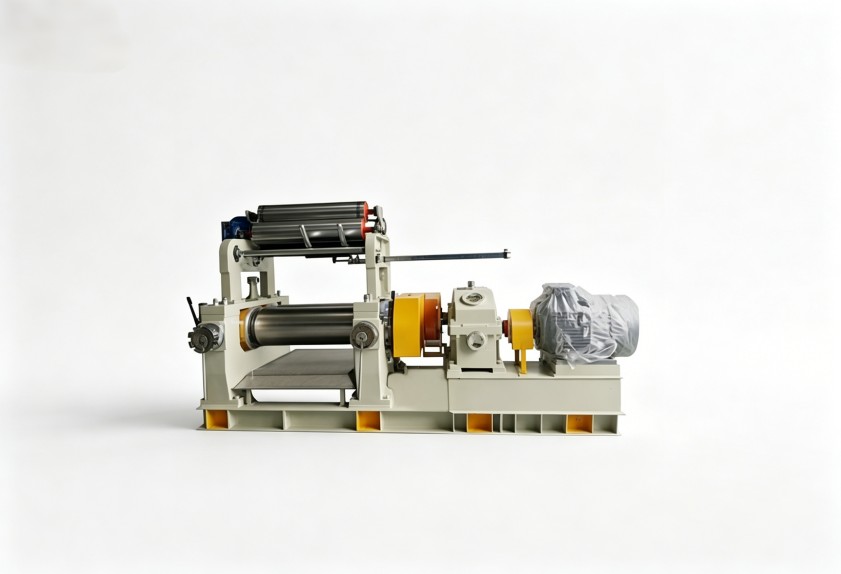
吃粉阶段辊距放得过大、翻炼次数不够,配合剂分散不开,制品出现斑点、物理性能波动。培训要讲清"先小辊距吃粉、再放大辊距翻炼"的逻辑,让工人明白每一步在解决什么问题,而不是机械执行。
安全规范。 急停装置位置与使用、安全杆的作用、喂料手姿、袖口衣摆要求、异物掉入辊筒的处理流程。安全是底线,但也是最容易被"念一遍就过"的部分,建议用现场指认代替书面背诵,随机抽查反应速度。
胶料状态判断。 包辊是否紧实、表面光泽变化、吃粉速度快慢、割胶手感——这些靠经验积累的判断点,是开炼机操作培训里最值钱的内容,必须安排老员工在真实生产中带着讲,课件替代不了。
参数理解与调节。 辊距与剪切的关系、辊温对胶料的影响、速比的基本作用。不要求背公式,但要明白"调了什么、会影响什么",避免工人只会按固定数值操作,胶料一换就出问题。
异常处置。 脱辊、粘辊、焦烧初期的判断与应对步骤,每种异常给出明确的第一动作,并通过模拟演练固化下来。
日常点检。 辊面清洁、润滑点检、温控系统状态确认,让操作工成为设备异常的第一道哨兵,而不是等设备坏了才报修。
培训内容再全,落不了地还是白做。几个可操作的做法:
开炼机操作培训的价值,最终要靠废品率和胶料稳定性来检验。把培训内容从"设备说明书"升级为"废品预防清单",再配合实操考核与数据复盘,培训才能真正成为质量防线。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信