广东利拿实业有限公司厚街分公司

广东利拿实业有限公司
广东利拿Guangdong Lina

近20年专注橡塑设备研发生产

主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:

18046916153
网站导航 ×
→  您所在的位置: 首页>> 新闻资讯 >> 新闻中心
联系利拿
广东利拿实业有限公司

咨询:18046916153

Q  Q:18046916153

微信:18046916153

邮箱:lnmlj@linajx.com

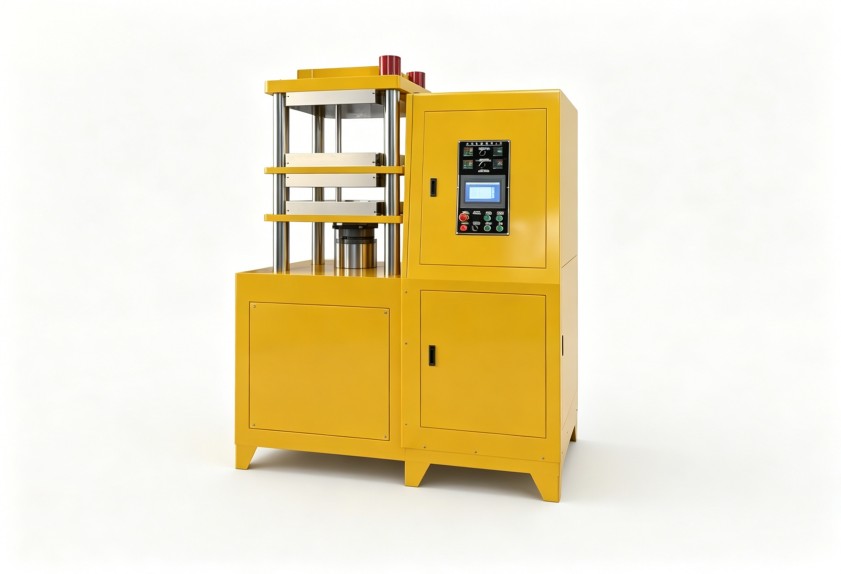
密封件厂硫化机常见故障反复,问题未必出在设备本身
栏目:新闻中心     发布时间:2026-10-20     浏览量:0     

橡胶密封件车间里,硫化机常见故障该怎么系统地查

一批密封件硫化出来后局部欠硫、表面起泡,现场的第一反应往往是调温度、换加热管,可过几天故障照样出现。硫化机常见故障难处理,难点往往不在"修"而在"查"——温度、压力、工艺参数和前端胶料状态交织在一起,排查顺序一旦错了,换再多零件也治标不治本。下面按"先工艺、再温控、后液压、最后往前端看"的顺序,把密封件车间几类高发异常的成因和定位方法拆开讲清楚,帮助现场人员少走弯路、减少无效停机。

别急着换零件:先分清故障表象和真实原因

处理硫化机常见故障时,最忌讳看到表象就动手。同一块模板温度偏低,可能的原因至少有四种:加热管局部烧断、热电偶插入深度变化导致测温失真、油路结垢影响换热,或者仅仅是环境温度变化后工艺没有相应修正。直接换加热管,运气好碰巧解决,运气不好过几天复发。

建议在拆机前先做三件确认:

  • 看趋势:调出温度记录,异常是突变的还是缓慢漂移的。突变多指向元件损坏,缓慢漂移多指向结垢、老化。
  • 做空载测试:不装模具、不放胶料升温,排除模具和工艺因素。
  • 对比相邻工位:同一台设备不同模板、或相邻机台之间对比,判断是个体问题还是系统性问题。

这一步花半小时,往往能省掉后面几天的反复拆装。

密封件厂硫化机常见故障反复,问题未必出在设备本身-1

温度类异常的三种典型表现与排查方向

升温慢、到不了设定值

优先查加热回路:电热管或加热板是否有个别失效(可用钳形电流表逐路测电流),接触器触点是否烧蚀造成接触不良。油加热机型还要考虑导热油使用时间过长后黏度升高、传热效率下降,以及管路过滤器堵塞。

同一模板温差大

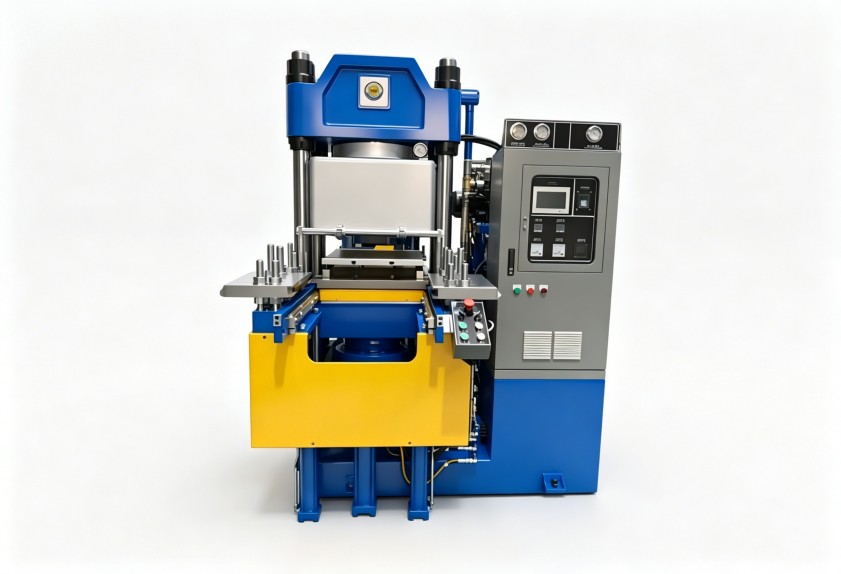
密封件对硫化温度窗口敏感,模板各点温差过大,直接表现就是同一模产品有的过硫、有的欠硫。常见原因包括:加热元件局部失效、模板内部流道结垢、热电偶安装位置靠近热源或边缘、模具与模板贴合不平。可用红外测温仪或表面热电偶对模板做九点测温,确认温差分布后再决定处理方向。
密封件厂硫化机常见故障反复,问题未必出在设备本身-2

温度漂移、超温

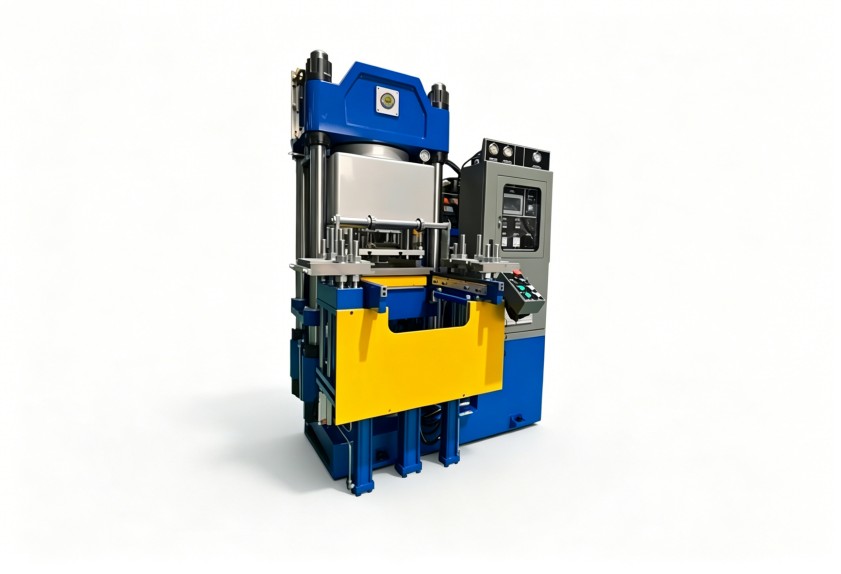
温控系统本身的问题居多:热电偶老化后信号漂移、温控表PID参数与设备实际热惯性不匹配、固态继电器击穿导致持续加热。如果漂移出现在刚换过热电偶或温控表之后,先怀疑参数匹配和安装方式,而不是设备整体出了问题。
密封件厂硫化机常见故障反复,问题未必出在设备本身-3

压力上不去和保不住压,是两回事

液压系统的异常要分开判断:

  • 压力上不去:先查油位和油质,再看溢流阀设定是否被调低、油泵是否磨损内泄。新装机或大修后出现这个问题,还要确认电机转向是否正确。
  • 压力能上但保不住:做一次静态保压测试——升到设定压力后停机,观察压力表下降速度。下降快,多半是油缸密封圈内泄、单向阀卡滞或管路接头外漏;下降慢且伴随油温升高,要排查系统微小内泄点。
  • 合模后飞边大、制品厚薄不均:不一定是压力问题,也可能是模板平行度超差、模具磨损或锁模力与模具面积不匹配。盲目调高系统压力,反而会加速油缸和密封件的损耗。

制品欠硫、起泡时,建议往前端多查一步

很多看似设备的问题,最后的根因不在硫化机上:

  • 欠硫、发软:排除温度和时间后,要查胶料本身——同一批混炼胶的门尼黏度是否波动、硫化剂分散是否均匀。混炼不均匀的胶料,在同样的硫化工艺下会出现局部欠硫。
  • 气泡、表面缺胶:常见诱因是胶料水分或挥发分偏高、半成品尺寸不合理、排气次数不足,模具排气结构也有影响。
  • 尺寸不稳:装胶量波动、模具温度不均、胶料焦烧时间差异,都会带来尺寸波动。

判断方法很简单:如果换一批胶料后缺陷明显改善,问题多半指向前端混炼工序。前端密炼、开炼环节的温控精度和分散能力,直接决定胶料批次的一致性。利拿实业长期为橡胶制品企业提供混炼成型整体解决方案,在密炼机的温控与分散结构设计上积累了多项自主专利技术,可从源头帮助客户稳定胶料质量,减少硫化环节的连带异常。

把故障率压下去,靠的是点检和记录

  • 建立分级点检表:日常由操作工确认油位、异响、升温速度;定期由维修人员做温度校准、油质化验、液压密封件状态检查。点检周期按设备负荷制定,不照搬说明书。
  • 认真记故障台账:每次异常记下表象、当时的胶料批次和工艺参数、处理措施、是否复发。半年积累下来,本厂设备的高发问题和规律会非常清晰,硫化机常见故障的处理就不再依赖个别老师傅的经验。
  • 重视早期信号培训:升温曲线变慢、保压时间比以前长、液压站油温偏高——这些都是故障的早期表现。操作工能识别并上报,很多问题可以在停线之前解决。
  • 备好关键易损件:加热管、热电偶、密封件这类更换频率高的备件保持合理库存,能把意外停机时间压缩到更短。

设备异常的处理效率,本质上取决于排查思路是否清晰、日常管理是否到位。把每一次故障变成可复用的经验,良品率和设备开动率才能稳步改善。

如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

    电话:18046916153

    Q  Q:18046916153

    微信:18046916153

    邮箱:lnmlj@linajx.com

    地址:东莞市厚街镇九亩路11号

    扫一扫添加微信

    扫一扫添加微信

    扫一扫添加微信

  • 扫一扫添加微信
  • 扫一扫添加微信
  • 扫一扫添加微信

版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】

备案号:粤ICP备08110834号
🏠 首页 📞 电话 📧 联系 💬 微信