近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
输送带车间的返工清单里,覆盖胶出片问题往往排在前头:胶片表面起泡、发花,厚度忽厚忽薄,严重时贴合骨架层前就得撕片重来。很多班组的第一反应是调压延辊温、查配方水分,却忽略了上游——胶料若在炼胶机上翻炼不均、辊温失准,压延端怎么调都补不回来。输送带用堆叠式炼胶机本应以自动翻炼和稳定温控守住这一关,但装置状态与参数设置任何一处失准,问题都会原样传导到出片上。本文从翻炼堆叠、辊温速比、填充量与炼胶时间三个维度,梳理一套从炼胶端排查覆盖胶质量问题的思路。
输送带覆盖胶多以天然胶与丁苯胶、顺丁胶并用,炭黑和填料的填充量大,胶料本身硬、黏度高。密炼完成后,胶料还要经过热炼、补充加工再出片供给压延,这一段的加工质量直接决定压延吃料是否稳定:
常见的处理误区,是把气泡和厚度问题全记在压延头上,反复调辊温、辊距,甚至回头改配方,结果越调越乱。压延更像是"显影"环节,把上游炼胶的波动如实暴露出来,病根往往不在它身上。
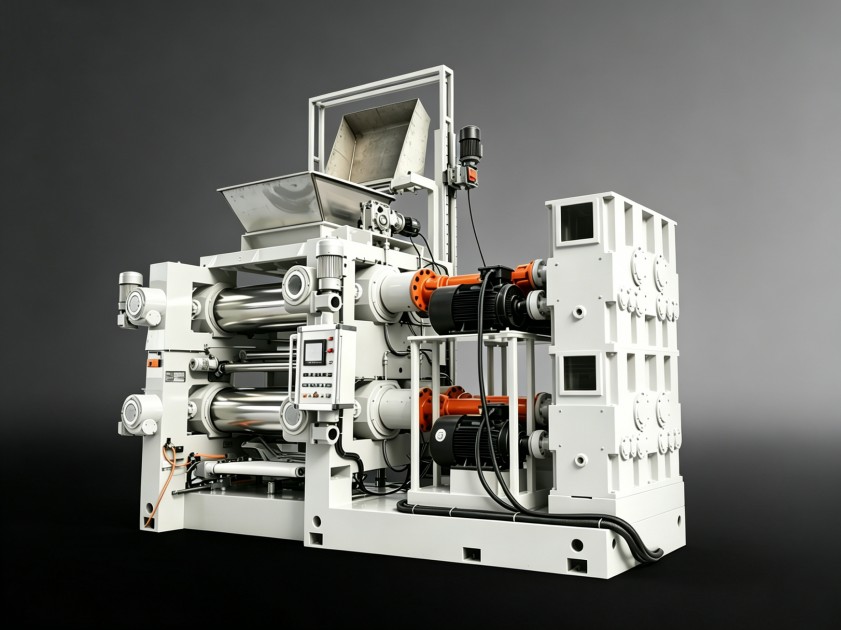
传统开炼方式靠人工割胶、打三角包、翻胶,均匀性全看师傅的手感和体力,班次之间难免有差异,劳动强度和烫伤风险也高。不少工厂把普通开炼机升级为输送带用堆叠式炼胶机,正是看中它用机械装置把胶料自动带起、翻转、堆叠、捣压——相当于把"打三角包"标准化:翻炼次数稳定,底部胶料能被翻到面上,批次一致性明显好转。
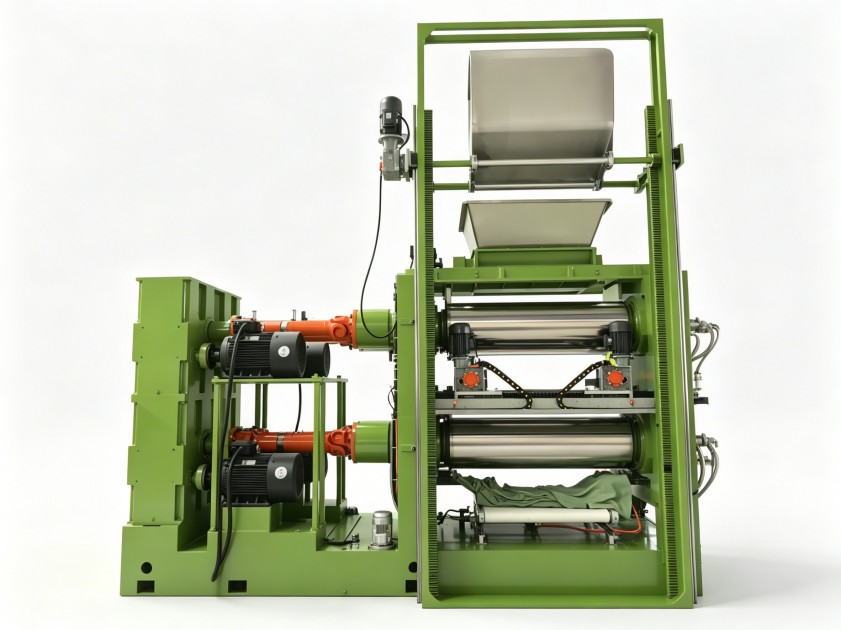
但装置装上不等于万事大吉,三类用法问题很常见:
如果排查时发现气泡、麻面集中在某些批次,或固定在胶片的某个横向位置,翻炼环节要优先怀疑。
辊温与辊面温差
覆盖胶热炼需要胶料保持合适的塑性。辊温偏低,吃料慢、剪切生热大,胶料内部温差反而拉不开;辊温偏高或前后辊温差失控,胶料发粘、裹气,焦烧风险上升。比设定值更要紧的是实测:辊面轴向温差一大,胶片横向的软硬就不一致,压延时一边吃料多、一边吃料少,厚度波动随之而来。
速比与辊距
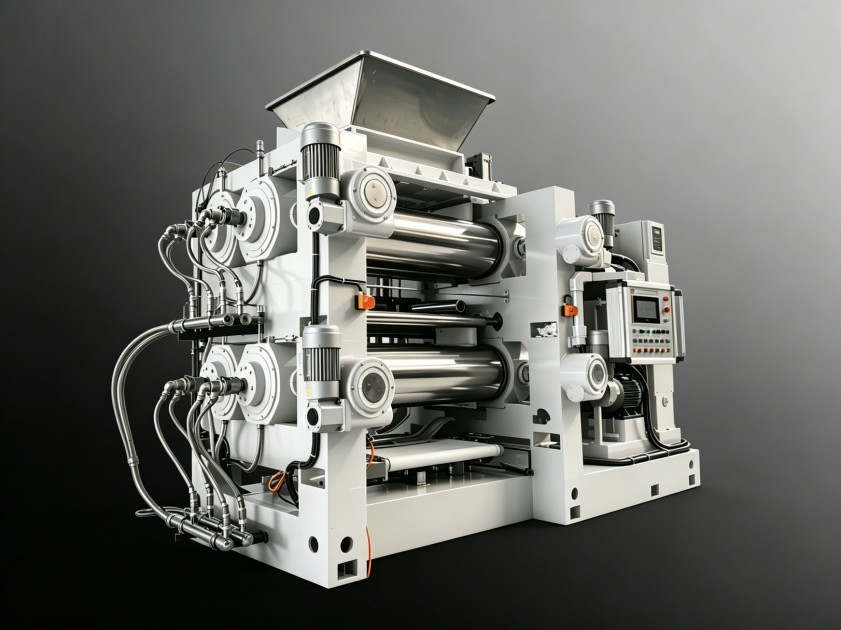
速比决定剪切强度,影响分散与塑化效果;辊距直接关系出片厚度和辊上堆胶量。辊距调小、堆胶变多,翻炼更充分,但时间必须跟上;为了赶产量放大辊距、压缩翻炼,分散和均匀性就要让步。两者应配合产能节拍一起确定,而不是孤立调整。
装胶量与炼胶时间
每台炼胶机都有合理的装胶区间。长期超载运行,胶料翻不开、电流偏高、温升快;装胶过少,胶料在辊面上打滑,剪切效率反而低。炼胶时间同样两头都怕:不足则热炼不透,过长则胶料性能受损、能耗白白增加。按胶种和装胶量把炼胶时间、电流曲线固化成工艺卡,比凭经验操作稳定得多。
遇到覆盖胶起泡、麻面、厚度波动,建议按这个顺序逐项排除:
如果自查一轮仍定位不了,可以把胶种、填充量、产能和现有设备规格整理成清单,请设备厂家的技术团队一起分析,比单点试错省时间。
若排查结论是设备本身能力不够——比如辊筒规格跟不上产能、翻胶装置可调性差、温控回路老化——就要考虑改造或更换。评估输送带用堆叠式炼胶机时,建议按下面几个维度逐项确认:
利拿实业在橡塑混炼设备领域有15年以上研发积累,支持按胶种、产能和厂房条件做全流程非标定制,上述配置确认可以直接在技术沟通阶段完成,避免设备到厂后才发现与工况不匹配。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信