近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
不少密封件厂家有过类似经历:新硫化机进厂、定位、接管接电,头几模试产就出问题——同一副模具出来的产品尺寸忽大忽小,飞边时有时无,个别位置还欠硫。车间第一反应通常是调配方、修模具,折腾几轮不见改善,最后才回头排查设备状态。把硫化机安装调试理解成"摆平、通电、能动作",正是这类返工的常见根源。本文按水平基准校正、温控系统校准、液压排气保压三个维度,梳理调试阶段的排查顺序与验收要点,帮助现场在量产前排除隐患。
密封件硫化后的尺寸与外观异常,既可能来自工艺,也可能来自设备状态。判断方向时可以留意几个特征:
如果异常呈现"固定位置、重复出现、调工艺无效"的特点,优先回头检查硫化机安装调试的质量,往往比改配方更快见效。也有一种容易误判的情况:模具分型面磨损与设备受力不均的表现相似,盲目修模前,先用塞尺和测温工具把设备状态确认一遍,能少走不少弯路。
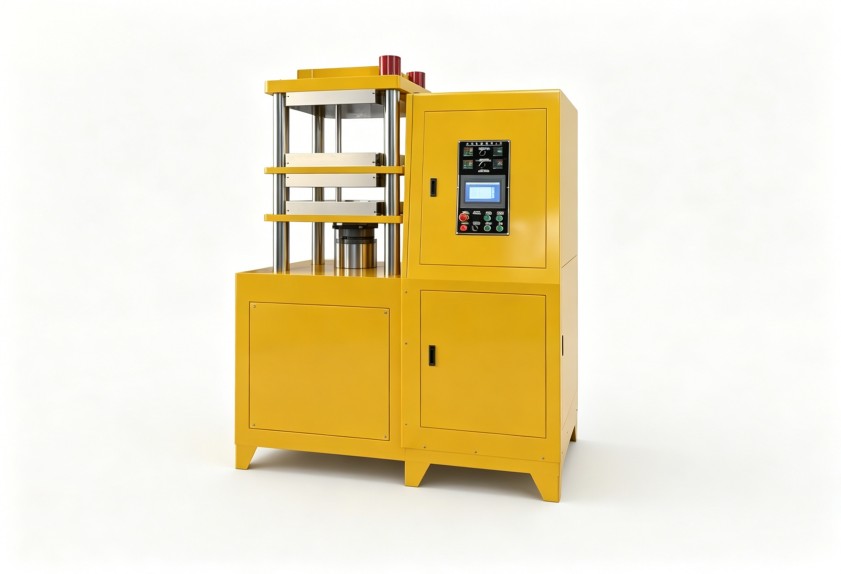
硫化机就位后的第一道工序是调平,而不是试动作。机身不水平,合模时热板各区域的接触压力就不一致,模具某些位置闭合不严,飞边和尺寸偏差随之而来。
现场通常的做法是:用精密水平仪在下热板工作面上多点测量,通过地脚螺栓逐步调整,紧固后复测一遍确认没有回弹。二次灌浆的设备还要留出养护时间,过早加载试机,水平基准可能再次偏移。
除机身水平外,还需检查热板平行度与合模状态。合模后用塞尺测量四角间隙,间隙差过大说明热板或模具安装面存在问题,应先行处理再进入下一步。橡胶密封件的模具分型面普遍较精细,对这一步的偏差更敏感,省掉这道工序的代价往往是反复修模。
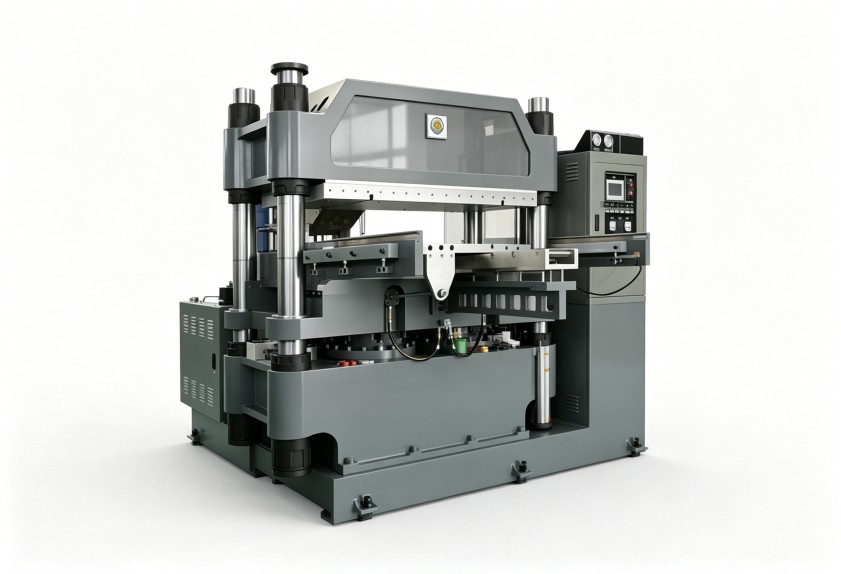
温控表上的设定值和显示值,不等于热板工作面的实际温度。热电偶的安装位置、插入深度、接线极性,都会让显示值与真实板温产生偏差。
调试阶段建议用接触式测温工具对热板工作面做分区实测,把测量值与各区显示值逐一比对。偏差大的区域先查热电偶和接线,再考虑温控参数整定。多区控温的设备要逐区核对,避免接线错位造成"显示正常、实际错区"的情况。
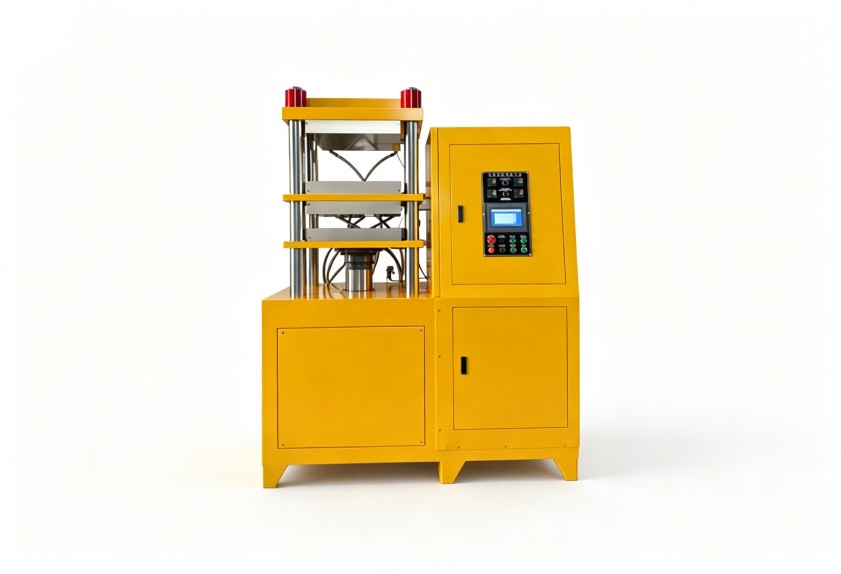
升温阶段的过冲幅度和回稳时间也值得记录。过冲大、回稳慢,说明温控参数与负载特性不匹配,量产时批与批之间的硫化程度容易波动。密封件胶料对温度敏感,板面温差会直接反映为同批产品硫化程度的差异,进而影响尺寸和性能的一致性。把各区实测温度和升温曲线留存下来,也是后续工艺设定的基准。
新装设备经过运输,液压管路和油缸内容易混入空气。空气的可压缩性会让压力建立过程出现抖动、爬行,合模加压动作不干脆,反映在产品上就是压力波动引起的飞边或缺胶。
排气一般在空载状态下进行:让油缸全程往复动作数次,逐级升压,把管路中的空气排出。随后做保压检查——升到工作压力后切断动力,观察一段时间内压力表的下降幅度。压降明显,说明系统存在内泄或外泄,需逐段排查接头、密封件和阀件。压力表读数准确性与安全阀开启压力也应一并确认。
这一步看起来琐碎,但硫化压力的稳定性直接决定密封件的致密程度和分型面状态,是硫化机安装调试中影响量产良率的关键一环。
水平、温度、压力三项排查完成,设备才算具备试产条件。接下来的顺序一般是:空载动作测试确认各动作逻辑正常,带模负载试压验证实际工况,首件产品做全尺寸和外观检验,合格后再转入小批量验证。
同时有两件事容易被忽略。一是建立调试基准档案,把水平测量值、各区温度偏差、保压数据留存,日后设备出现异常时,这些数据是判断状态变化的依据;二是操作与维护培训,让现场人员理解日常点检项目,而不是只会按启动按钮。
设备进厂阶段的安装质量,很大程度上取决于供应商的现场支持能力。利拿实业依托全球本地化售后服务网络,可在设备交付后提供安装指导与调试支持,帮助客户缩短从设备进厂到稳定量产的过渡周期。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信