近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
密封件车间里常遇到这样的困扰:同一配方炼出的胶料,这批硬度正好、下批就出现波动,填料分散时好时坏。很多人第一反应是查配方、查操作手法,查了一圈没结果,问题却往往出在设备层面——操作者知道怎么开这台机器,却不一定清楚胶料在辊筒之间到底经历了什么。堆叠式炼胶机工作原理并不复杂,但辊筒结构、速比、辊隙和辊温之间的配合,直接决定混炼质量。下面从结构、参数到生产落地逐一拆开讲,读完再遇到混炼异常,排查就有方向了。
炼胶的本质,是让胶料在两辊之间反复经历挤压、剪切和翻滚。堆叠式结构中,两只辊筒上下布置、相向转动,胶料靠自重和操作引导进入辊隙。辊隙远小于胶料厚度,胶料通过时被强力压延延展;上下辊表面线速度不同,这个速度差就是速比,它在胶料内部形成剪切,把大分子链扯开、把结团的填料打散。
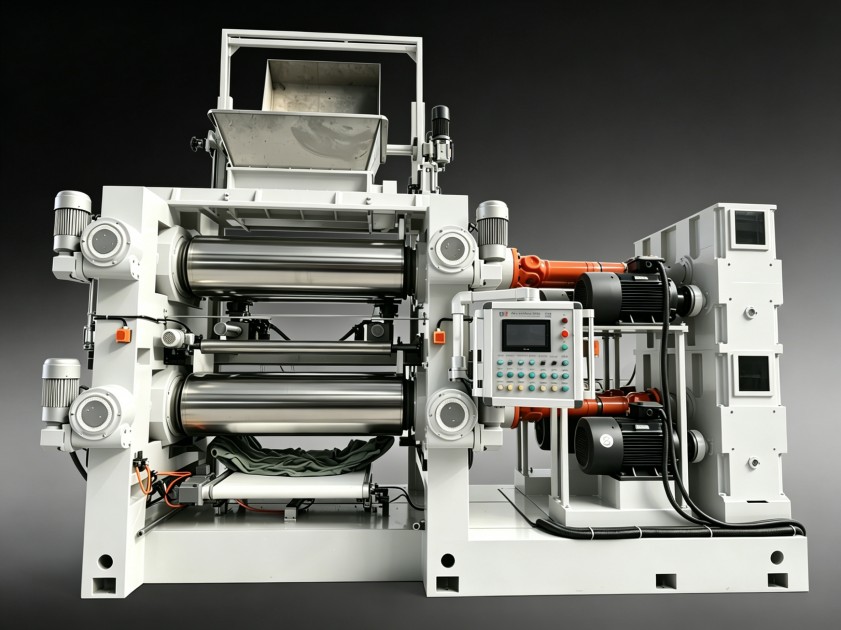
胶料不会一次通过就完事。一部分胶料停留在辊隙上方形成堆积胶,随辊筒转动不断被重新卷入,相当于每部分胶料都要经历多次折叠、换位、再剪切。炭黑、白炭黑和各类助剂,就是在这种循环中从"混进去"变成"分散开"。理解堆叠式炼胶机工作原理,关键就在这个"反复通过辊隙"的循环:分散效果不取决于某一次剪切有多强,而取决于循环次数与单次剪切强度的配合。
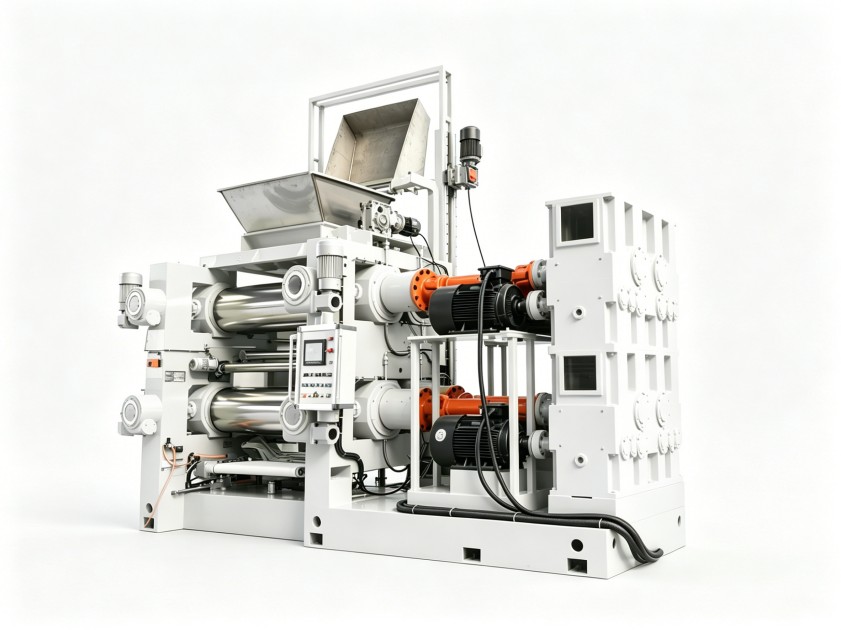
常见的炼胶设备辊筒多为水平并排,堆叠式则把两只辊筒改为上下布置。这个变化带来的不只是外观差异:
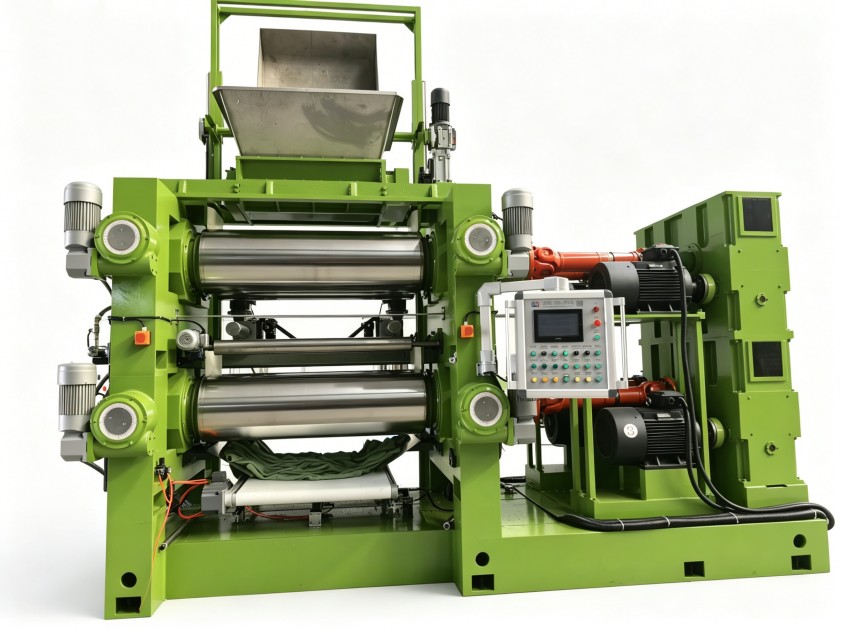
需要说明的是,结构形式本身没有高下之分,只有与车间布局、产能节奏的匹配问题。选型时真正要问的是:这台设备在整条混炼线上处于什么位置、和谁衔接。
看懂胶料的运动路径之后,再看哪些变量在控制这条路径。
速比:剪切强度的来源。 速比越大,辊隙内剪切越强,填料分散越快,但摩擦生热也随之上升,胶温过高会带来焦烧风险。速比是否可调,决定了设备对不同胶种的适应能力——高填充配方和低填充配方需要的剪切强度差别很大。
辊隙与装胶量:决定单次剪切力度和循环节奏。 辊隙调小,剪切增强、胶料变薄,适合薄通分散;辊隙放大,通过量增加,适合热炼和供胶。装胶量过大时,辊隙上方积胶过多、翻滚不畅,部分胶料长时间不参与循环,分散均匀性反而下降。这也是"加得越满炼得越快"这一常见误区的根源。
辊温:黏度与安全窗口的平衡。 辊筒内部通入加热或冷却介质,辊温高低直接影响胶料黏度:温度偏低,胶料黏度高、剪切大但难以包辊;温度偏高,流动性好却容易黏辊、胶温失控。温控精度和辊面温度均匀性,是衡量这类设备水平的重要指标。
三个变量不是孤立的:调整速比往往要同步考虑辊隙和温控。判断一台堆叠式炼胶机是否适合自己的工况,也要看这三者的可调范围与联动控制水平。
密封件生产的典型特点是胶种多、批量不算大、对批次一致性敏感。一批胶料硬度偏差几度,硫化后的密封件压缩永久变形和回弹就可能超差,退货与索赔随之而来。把前面讲的原理映射过来:
对以密炼机为主机的混炼线,堆叠式炼胶设备常布置在密炼机下方,承担补充混炼与出片供胶,结构紧凑、衔接顺畅的优势会更明显。多品种切换频繁的车间,还要关注清理换胶是否方便、开放式辊面是否便于检查残留。
回到最初的问题:混炼异常该从哪查。可以给一个简单的排查顺序——先查工艺执行(装胶量、时间、辊隙设定),再查温控与冷却,最后查速比与机械状态。多数批次波动在前两步就能找到原因。
选型层面,建议围绕三点展开:
不同胶种、填充量和产能节奏,对这三点的要求差异很大,标准机型未必完全贴合。利拿实业支持全流程非标定制化方案,可依据具体配方与产线条件调整辊筒配置、速比与温控方案,设备与工艺的匹配度会高得多。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信