近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
设备验收时产量明明达标,换上自己的胶料和产品后,实际产量却明显低于标称值——做密封条、胶管的工厂,不少遇到过这种情况。一提速,型坯表面发毛、尺寸漂移,只能降速求稳,冷喂料挤出机产能就这么被卡住,交期和单位能耗都跟着受影响。
很多人第一反应是设备买小了,想换大机型。但动手之前,建议先按温控、喂料、口型阻力三个工艺维度把现有设备查一遍:多数产能瓶颈出在工艺匹配上,查清原因再决定调参数还是动设备,能少走很多弯路。
设备样本或合同上标注的产能,通常在特定测试条件下得出:指定门尼粘度的胶料、低阻力的圆棒口型、连续稳定的机械喂料。这三条里只要有对不上的,实际产量就会打折。
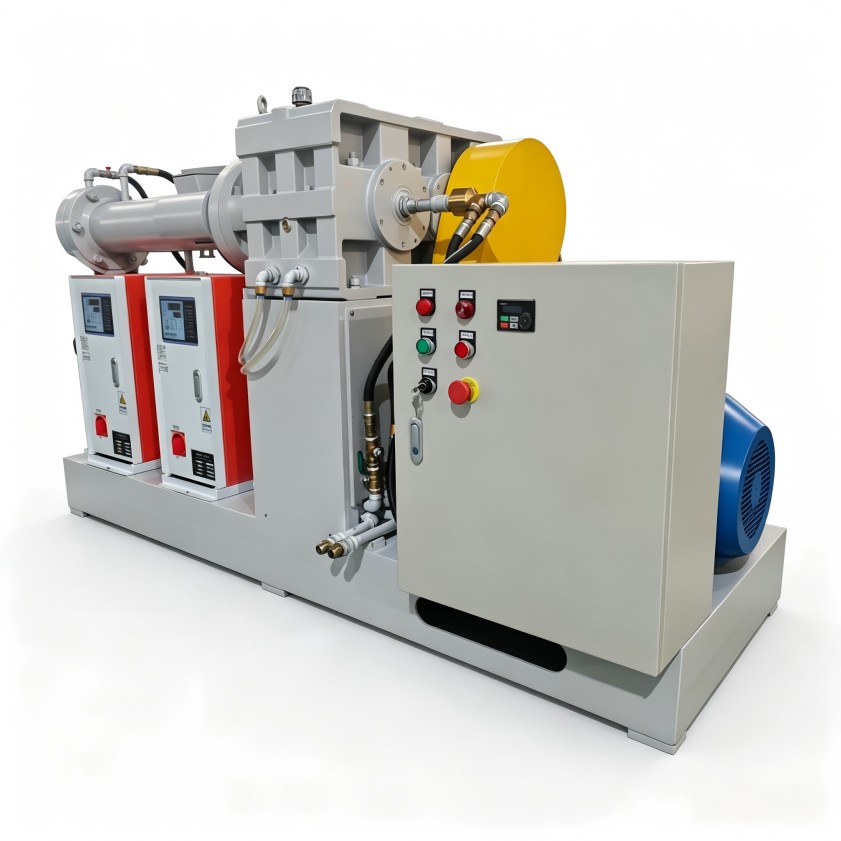
密封条生产往往三条全占:高填充EPDM胶料门尼粘度偏高,口型是复杂异型截面,喂料靠人工放胶条。测试条件与生产条件差得越远,产量差距越大。所以冷喂料挤出机产能不达标时,先别急着给设备下结论,第一步是把两套条件逐项对比:胶料门尼、口型截面尺寸、喂料方式,先判断差距是否处在合理范围,再决定往哪个方向查。
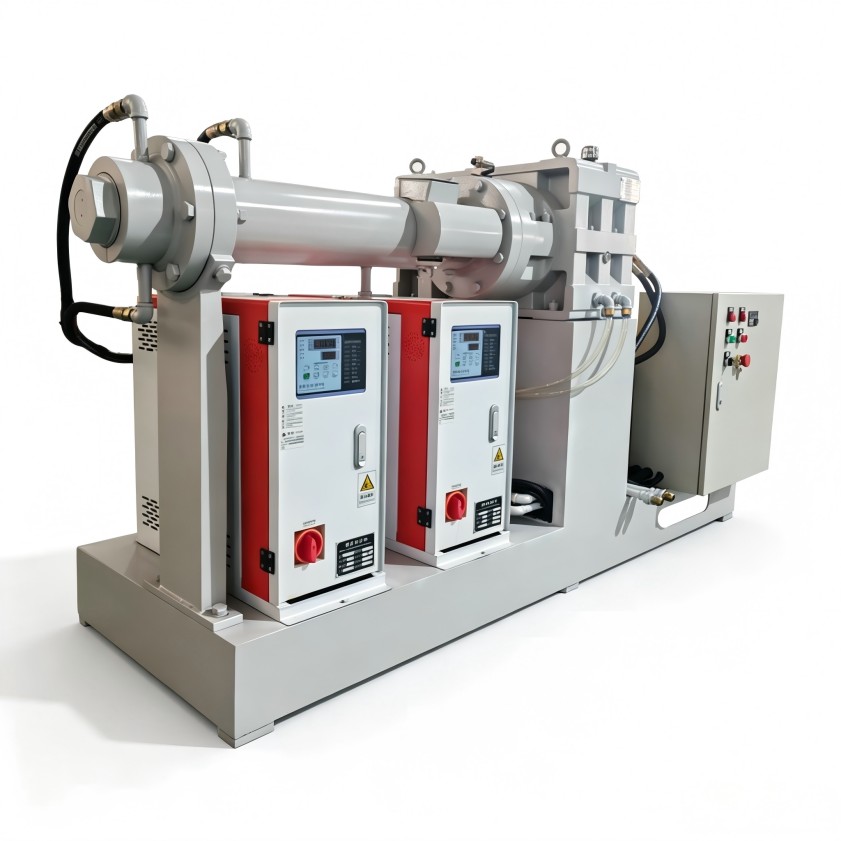
冷喂料挤出机没有开炼机预热这一步,冷胶条进机后全靠螺杆剪切与机筒加热完成塑化。机筒各分区温度和螺杆芯部温度,直接决定胶料到达机头时的状态。
温度偏低,塑化不充分,型坯表面发毛、内部夹生,电机电流升高,只能降速运行;温度偏高,胶温逼近焦烧门槛,胶料可能在机头内提前硫化,风险更大。喂料段温度还要兼顾吃料,设置不合适时胶料在喂料口打滑,吃料量也会跟着下降。高填充、高门尼的密封条胶料对温度尤其敏感,温控精度和响应速度,在这种工况下会被直接放大成产量差距。
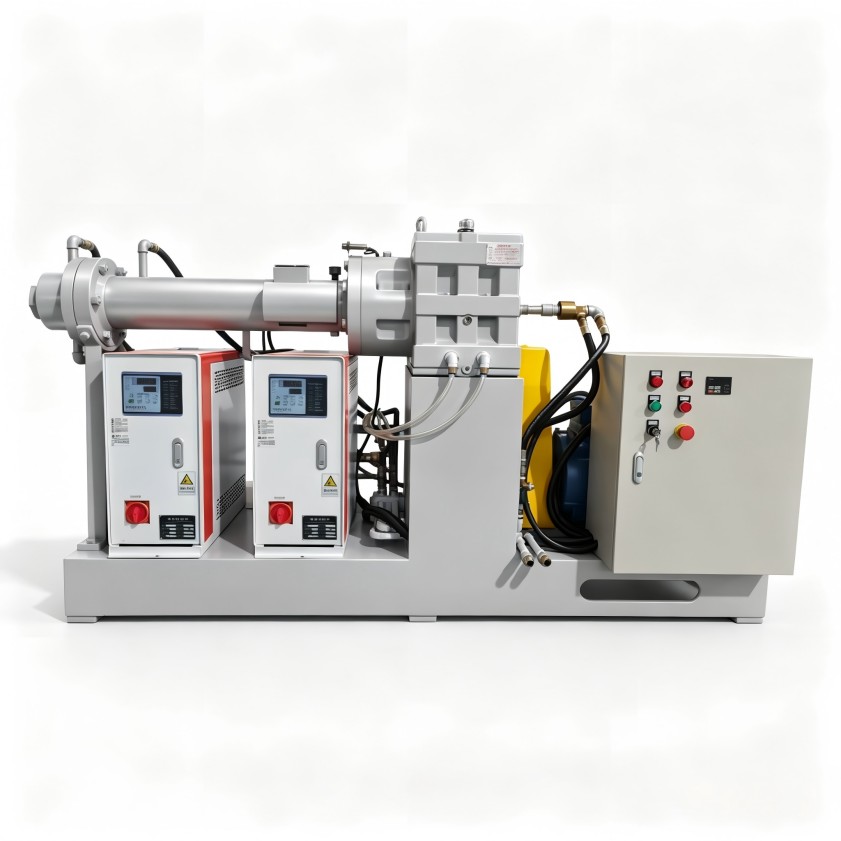
波动幅度大,就要检查温控系统的控制逻辑,以及加热、冷却元件的工作状态是否还正常。
产量不够就先提螺杆转速,是很常见的操作习惯,但结果往往是米重波动更大。问题多出在喂料。
冷喂料意味着胶条不经预热直接进入喂料口。胶条宽度、厚度不一致,或不同批次胶料的硬度、门尼粘度有波动,吃料量就会忽多忽少。典型表现是电机电流周期性摆动、型坯挤出有脉动、米重忽高忽低,这时单纯提速只会把波动进一步放大。
还要留意喂料口是否打滑、胶条是否间歇性悬空断料;配有旁压辊的设备,要检查旁压辊与螺杆的吃料配合。有的工厂通过统一胶条规格、让喂料连续均匀,同一台设备的产量随即稳定下来。
密封条是异型截面产品,口型板的流道设计直接决定机头背压,背压又直接影响产量和胶温。
背压过高,胶料在机头内滞留时间变长,胶温上升,产量下降,严重时引发焦烧;背压过低,型坯致密性差,尺寸稳定性也差。口型板的开孔分布、流道长度、过渡段是否圆滑,都会影响背压大小。同一台设备,生产实心密封条和带骨架的复合密封条,产量可能相差明显——这不是设备出了问题,而是口型阻力不同。
换产品后产量变化大,优先复核口型板流道与当前胶料、目标线速度是否匹配,而不是先怀疑主机。
把前面的维度串起来,推荐的排查顺序是:
顺序的逻辑很简单:先排除花钱少的工艺因素,再动需要停机的硬件。平时建立电流、温度、米重的运行记录,出现异常时对照历史数据,排查效率会高很多。如果胶料填充量高、磨损性强,长期使用后螺杆与机筒间隙变大,输送效率确实会下降,这时才涉及维修或更换部件。
即便排查后确认需要扩产,也建议带着胶料配方、门尼粘度、目标线速度等具体工况去和设备厂家沟通。以利拿实业的非标定制流程为例,技术团队会先依据胶种与产能要求,核算螺杆直径、长径比和温控分区配置,再给出匹配方案——这比按"机型越大产能越高"的直觉选型可靠得多。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信