近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
橡胶密封件对尺寸稳定性、耐介质性能和外观一致性要求较高。混炼段如果出现配合剂分散不均、胶料温升波动、批与批之间可塑性差异偏大,后段挤出和硫化就容易暴露问题。不少工厂把异常简单归结为配方或操作问题,却忽略了转子形式、冷却能力、投料节奏与填充系数之间的匹配。本文围绕密封件常用胶料的混炼工况,从设备配置、工艺参数和生产管理三个方面,说明这类设备应如何排查与调整。
啮合式炼胶机的核心特点,是两根转子在工作时形成较强的相互啮合作用。胶料在转子之间、转子与混炼室壁之间反复受到剪切、折叠、捏合和轴向交换。与强调大剪切、快速吃粉的思路不同,这种结构更重视胶料在混炼室内的持续更新和均匀受力。
密封件胶料常加入炭黑、浅色填料、增塑剂、硫化体系及多种功能性配合剂。分散不足时,制品表面可能出现粗纹、麻点或物性波动;但剪切过强、冷却跟不上时,胶温升高又可能带来早期硫化风险,并影响后续加工安全性。啮合结构有助于增强分布混合,但如果温控、装料量和压砣压力不协调,优势也难以转化为稳定的质量表现。
因此,判断设备状态不能只看“有没有混开”,还要观察胶料温度曲线、排胶状态、电流负载变化以及不同批次间的波动范围。
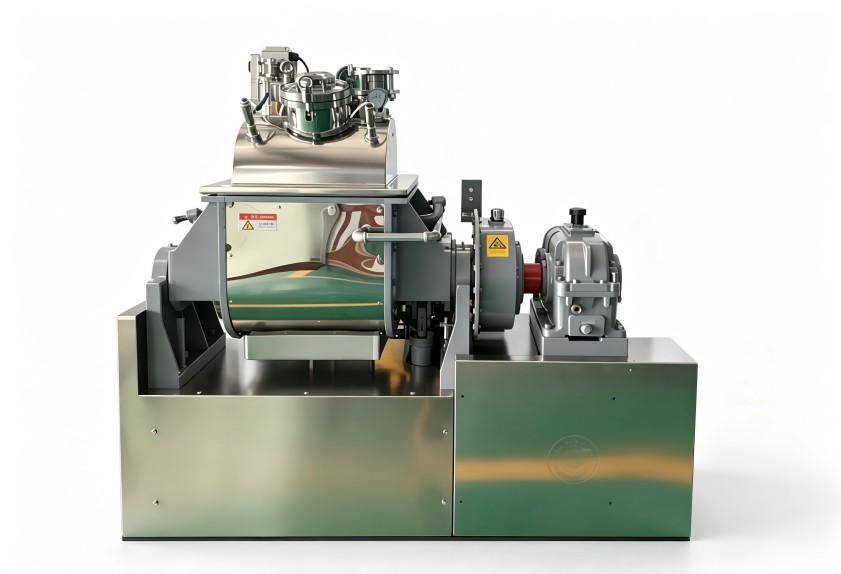
不同密封件配方的黏度、填料比例和增塑体系差异明显。高填充、低黏度或对温度敏感的胶料,对转子棱顶间隙、棱体走向和排胶路径的要求并不相同。转子设计需要兼顾吃粉速度、分散强度和热交换效率,而不是只关注单一混炼速度。
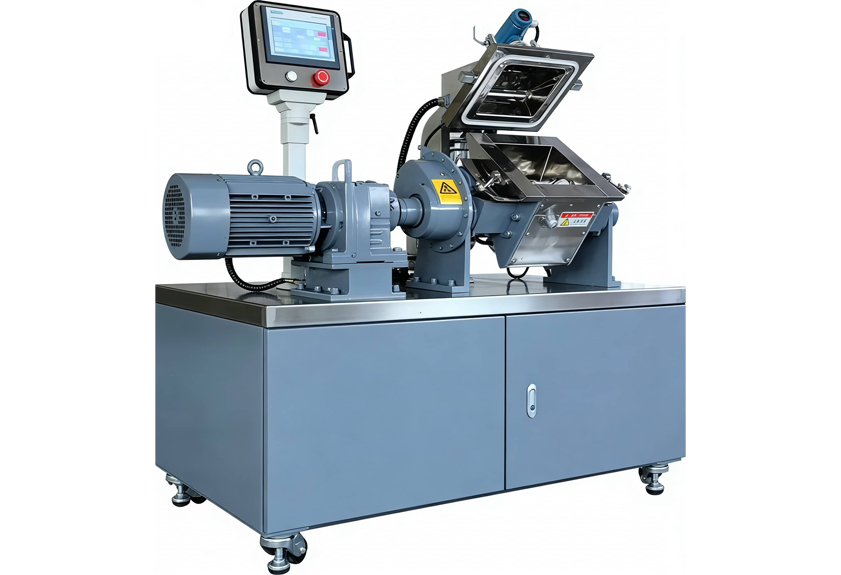
啮合式炼胶机如果长期用于多配方、小批量生产,还要考虑换料清理的便利性。转子表面、密封部位和下料通道若清理不彻底,深浅色胶料交叉、不同硫化体系残留,都可能造成批次污染。
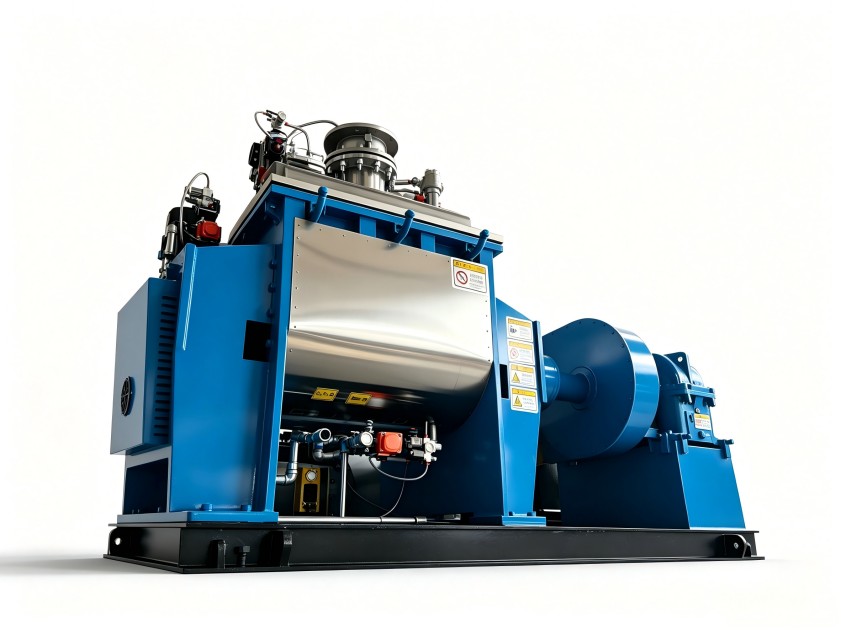
密封件胶料对温度波动较敏感。混炼室、转子和压砣的冷却通道设计、水流均匀性、介质温差以及结垢状态,都会影响实际换热效果。设备显示温度稳定,并不代表胶料内部受热均匀;若冷却通道存在死角,局部区域仍可能出现温度偏高。
选型或改造时,应把温控精度、冷却响应速度、管路维护便利性与工艺记录能力放在一起评估。对于需要频繁切换配方的产线,能够清晰追踪每车混炼过程数据,更有利于现场人员找到批差来源。
填充系数过大,胶料在混炼室内缺少充分翻转空间,吃粉变慢,局部温升升高,还可能造成压砣波动和排胶困难;填充系数过小,胶料不能形成稳定剪切路径,设备空转比例增加,分散效果和能耗表现都可能变差。
合理装料量应结合胶料门尼黏度、填料体积、增塑剂加入顺序、设备容积和压砣状态综合调整。新配方试混时,不建议直接套用既有胶料的固定系数,可通过小批量对比,观察分散状态、排胶温度和电流曲线后再固化。
压力过高,胶料受到强烈挤压,若冷却不足,温升会加快;压力过低,粉料进入胶团的速度变慢,混炼时间被拉长。对于多段加料的密封件配方,填料、增塑剂和小料的投入时点也会影响分散路径。
粉料大量加入初期,应给胶料留出吃入和润湿过程;液料过早或过晚加入,都可能改变胶料内摩擦状态。现场不能只以总混炼时间判断终点,更应结合温度、能量、电流和胶料外观综合放行。
密封件胶料通常还要经过滤胶、挤出、成型和硫化。若混炼段温度控制不稳定,后段即使调整挤出速度,也可能出现半成品尺寸波动。排胶温度的设定应与胶种、硫化体系和后续停放条件匹配,并在作业指导书中明确允许范围,而不是依赖操作人员凭手感判断。
转子密封部位如果维护不当,容易出现润滑异常、粉体进入或胶料泄漏。密封件产品本身对杂质和外观要求较高,一旦润滑油或积碳混入胶料,可能造成批量返工。建立定期检查、润滑记录和易损件更换计划,比故障发生后再抢修更有利于稳定交付。
设备更换或新产线投用后,现场人员若只记住“几分几秒投料、几分几秒排胶”,遇到配方微调、室温变化或水温变化时就容易失去判断依据。培训应让操作人员理解压砣压力、填充系数、温控和电流变化之间的关系,能够识别异常声音、异常温升和负载波动。
混炼设备的管理不能只记录维修时间。冷却水流量、密封件使用时长、转子磨损状态、配方切换记录和质量异常批次应建立关联。这样当胶料分散问题再次出现时,才能判断是工艺窗口偏移、设备磨损,还是配方与设备配置不匹配。
评估一台啮合式炼胶机是否适合密封件生产,不宜只比较容积和速度。建议采购或工艺人员提前整理以下信息:
设备容积、转子结构、材质处理、密封方式、自动化程度和交付范围不同,方案配置会有明显差异。脱离这些条件直接比较报价,容易忽略后期能耗、维护和质量损失。利拿实业可结合密封件胶料的混炼特点,从设备配置到工艺参数匹配提供降本增效、环保合规的整体解决思路。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信