近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
很多橡胶密封件工厂遇到的并不是“设备不会开”,而是同一台密炼机换班、换批次后,胶料出现焦烧、配合剂分散不均、门尼波动、排胶温度难控制等问题。想弄清密炼机怎么用,不能只背按钮步骤,还要把温控、填充系数、投料顺序和排胶判断连成一套操作逻辑。本文围绕密封件胶料的混炼工况,讲清现场容易失控的环节,以及班组该如何建立稳定的操作方法。
密封件胶料通常对尺寸稳定性、回弹、耐介质和外观缺陷较敏感。若胶料中有未分散的小颗粒,后续硫化后可能出现密封圈表面麻点、厚薄不均或早期失效;若混炼温度过高,还可能带来早期硫化风险,造成废品和返工。
出现异常时,不宜简单归为“操作员手法不同”。可先按三个方向排查:
如果配方没有调整,而不同班组的排胶温度、混炼时间和电流曲线差异明显,优先检查操作标准是否足够具体。只写“高温混炼、分散均匀”这类笼统要求,班组很难执行,质量也难以追溯。
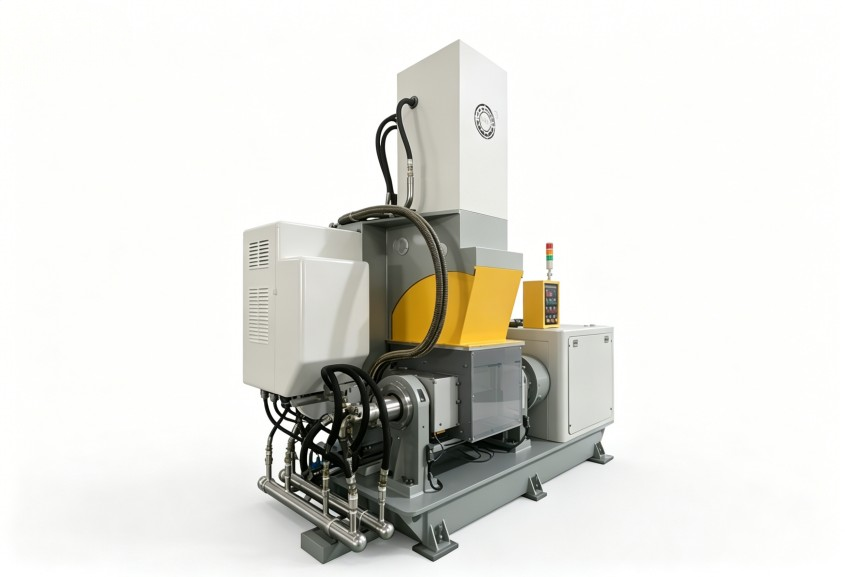
密封件胶料混炼时,机械剪切会持续生热。胶料既需要一定温度来改善润湿和分散,又不能越过焦烧风险区间。因此,密炼机怎么用更稳,重点在于理解设备温控与胶料状态之间的关系。
开机前应查看冷却水流量、压力和温度是否满足工艺要求,不能只看控制面板上的设定值。对于需要稳定起始温度的胶料,混炼室、转子和上顶栓应按工艺要求达到合适温度后再投料。设备过冷会使胶料流动性变差、负荷升高;设备过热则会缩短安全操作空间。
操作员要关注温度上升速率。若温度短时间快速爬升,同时电流持续偏高,可能是填充量过大、上顶栓压力不合适或冷却能力未跟上。此时不能只靠延长混炼时间“等分散”,因为时间越长,胶料经历的热历史越多,焦烧风险也会上升。
不同配方的温度窗口不同,应由工艺人员根据胶种、硫化体系和设备能力确定。现场班组要做的是按标准执行、如实记录,并把温度曲线、排胶温度和异常处理情况留存下来,便于后续复盘。
填充系数是密封件混炼中非常容易被忽视的变量。投料过少,胶料在混炼室内难以形成有效剪切和循环,配合剂分散可能不足;投料过多,胶料流动空间变小,局部温升加快,上顶栓频繁浮起,也会造成混炼不均。
不同胶料的密度、填料种类、油膏比例和门尼黏度不同,即使使用同一台设备,合适投料量也可能不同。增加高填充量或更换轻质、膨松型填料后,若仍按原重量投料,混炼室内的体积占用会发生明显变化。
调试时可结合以下现象判断:
填充系数应由工艺试验和设备状态共同确定,不宜仅凭经验随意调整。若密封件产品经常更换配方,建议把胶料类别、投料量、温度窗口和排胶标准做成清晰的作业文件,减少人员理解差异。
密封件胶料常包含多种小料、补强填料和软化增塑组分。投料顺序不当,容易出现结团、打滑、吃粉慢或分散不均。想把设备用好,就要把每一步的动作和判断标准固定下来。
一般的操作思路是先使生胶形成连续包覆和剪切状态,再按工艺要求加入配合剂;填料与油料的加入时点要配合胶料吃粉能力,避免油料过早加入导致打滑。具体顺序应以配方工艺为准,不能把某一类胶料的做法直接套到所有密封件材料上。
投料时还要注意以下细节:
时间、温度、电流曲线和胶料外观应共同作为排胶判断依据。只看时间,可能遇到设备温度异常或物料分散不足;只看温度,也可能因冷却条件变化造成每批混炼程度不一致。
成熟的现场管理通常会把“到达规定混炼时间、排胶温度处于允许范围、电流或功率曲线符合特征、卸料胶料外观无明显异常”作为放行条件。若其中一项异常,应按工艺流程处理,而不是由操作员临时凭感觉决定。
密炼机不是一次性设定后就能长期稳定运行的设备。密封润滑、冷却水路、温控单元、上顶栓压力、转子状态等都会影响混炼效果。若同一配方近期突然出现温度偏高、分散下降或负荷异常,应安排检查设备状态,而不是只要求操作员“注意一点”。
班组培训也不能停留在开关机和按钮位置。操作员至少应理解每一步动作对剪切、温升和分散的影响,知道异常曲线代表什么,以及哪些情况必须停机上报。换班交接时,应把当前配方、温度设定、投料量、异常批次和设备运行状态交代清楚。
对于多品种、小批量的密封件生产,利拿实业建议从设备配置、工艺参数和人员管理三方面同时梳理:转子形式、温控能力、上顶栓压力和自动化记录方式要与胶料特性匹配,作业标准也要能被班组真正执行。
弄清密炼机怎么用,最终不是为了记住一张操作单,而是让不同批次、不同班组都能得到稳定胶料。密封件企业可按以下顺序优化:
当设备能力、工艺文件和操作培训形成闭环后,焦烧、分散不均和批间差异才有机会被持续改善。若现有设备的温控精度、转子结构或自动化记录能力无法满足密封件胶料的质量要求,就应尽早评估改造或选型方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信