近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
电线电缆料生产中,外径忽大忽小、表面出现颗粒、出料温度不稳定,都会影响后道包覆质量。很多工厂把这类异常简单归因于传感器不准,频繁更换仪表后,问题仍会反复。冷喂料挤出机在线检测的价值,不只是“多装几个探头”,而是把温度、压力、转速、熔体状态和机头反馈联系起来,判断波动究竟来自温控、螺杆剪切,还是喂料与工艺参数匹配不当。
冷喂料挤出不需要像热喂料方式那样提前热炼,胶料或塑料料粒进入机筒后,要同时完成输送、压实、熔融、塑化和均化。若进料温度、含水率、批次状态存在差异,设备末端看到的外径或压力变化,可能只是前道扰动被放大后的表现。
常见误判有三种:
因此,在线检测应先建立“现象—参数—部件”的对应关系,而不是孤立读取某一个数值。
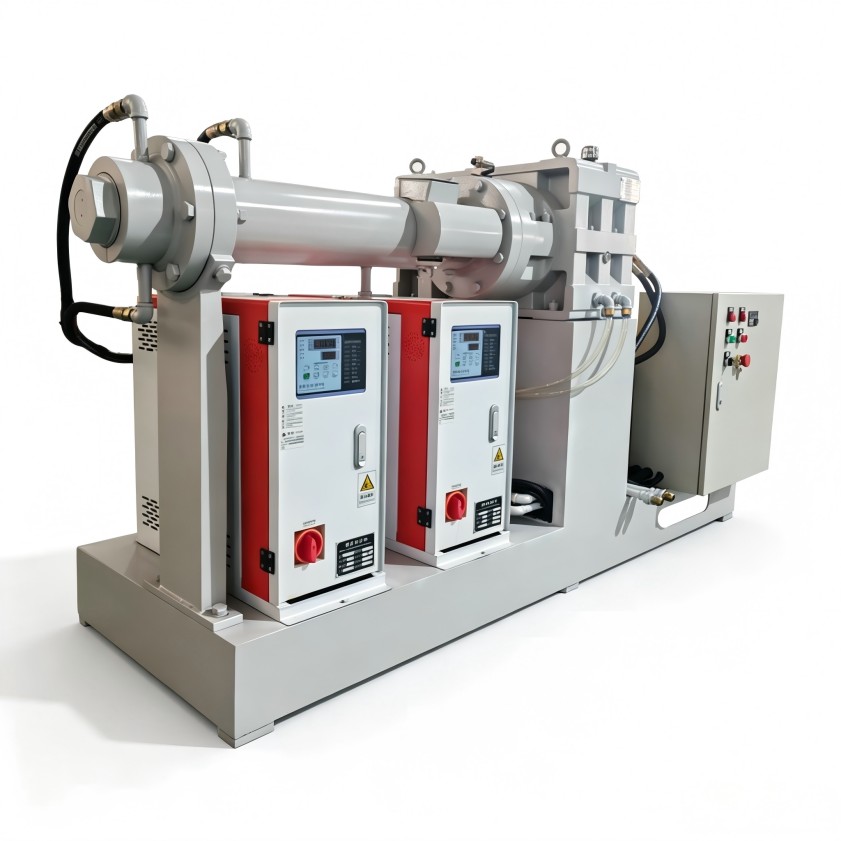
电缆料对温度波动较敏感,尤其是绝缘层、护套层材料在挤出过程中既要充分塑化,又要避免局部过热。机筒各段、螺杆、机头和法兰位置的热状态不同,单看主控屏上的设定值,很难判断物料内部是否已经均匀受热。
冷喂料挤出机在线检测需要关注两类信息:一是各温区是否稳定在工艺允许范围内,二是升温、降温响应是否跟得上挤出负荷变化。若主机电流升高时温度长时间滞后,物料可能受到额外剪切;若某一区频繁超调,则可能带来焦粒、色差或表面粗糙。
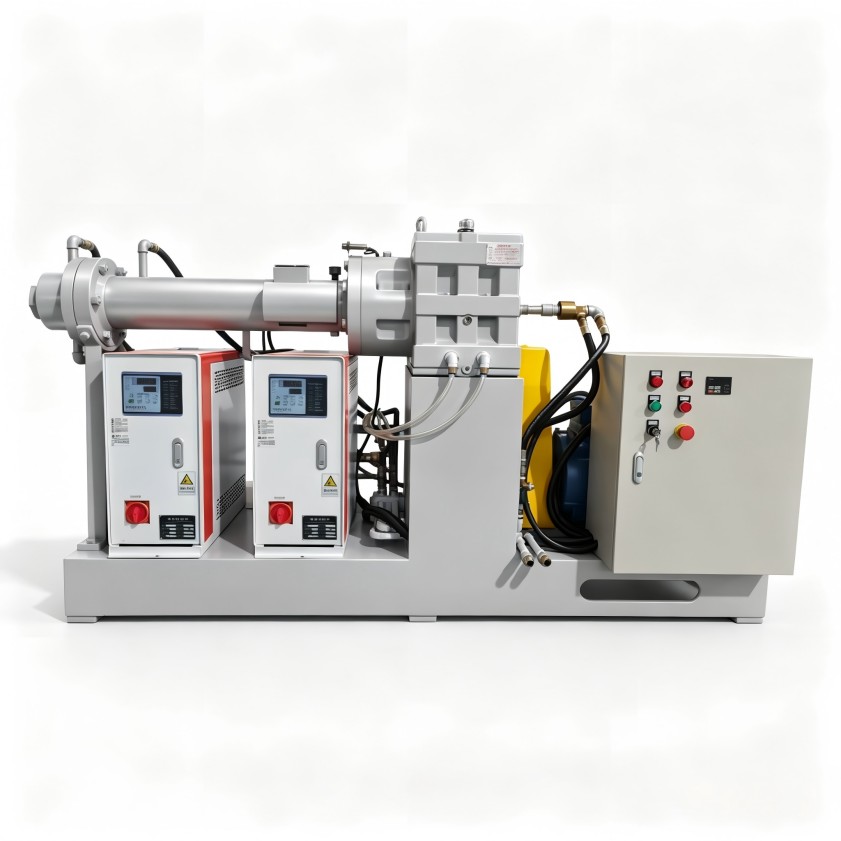
温度报警后,直接调低设定值未必有效。应依次确认:
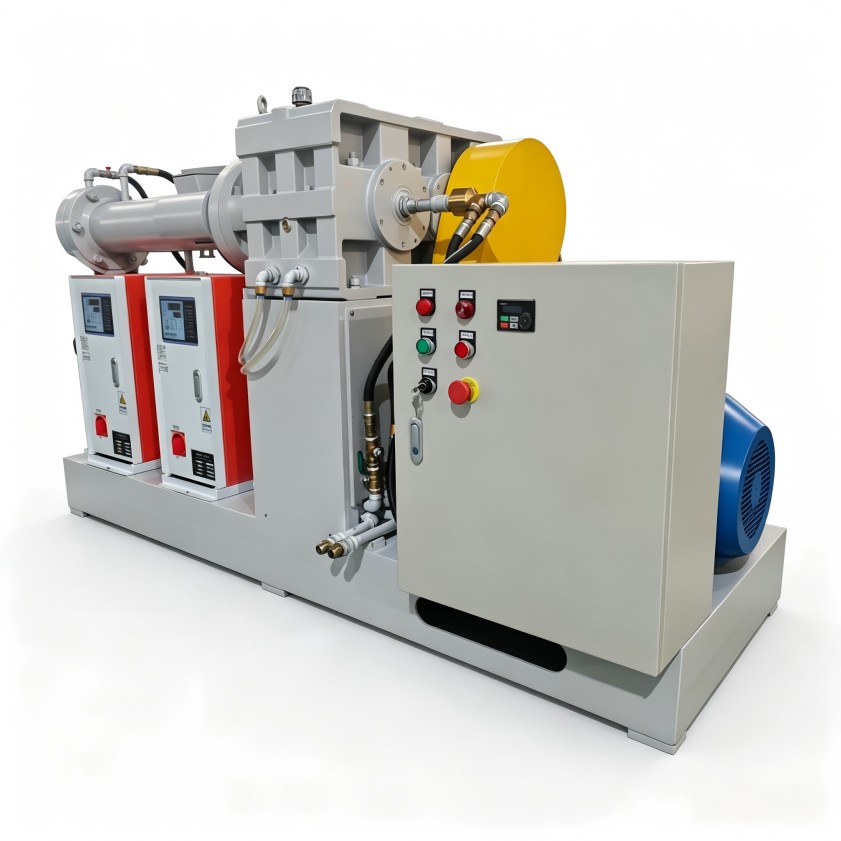
这样才能把“温度不准”的表象,转化为可执行的设备调整动作。
熔体压力是判断挤出连续性的重要信号。正常生产时,压力应随工艺条件保持相对平稳;若压力呈周期性起伏,往往与喂料不均、物料流动性变化、螺杆输送能力不足或机头阻力异常有关。等到成品外径已经明显偏差,浪费通常已经发生。
在线监测若能把压力、温度、螺杆转速和牵引速度放在同一时间轴上观察,工艺人员更容易判断扰动来源。例如,温度下降同时压力上升、电流增加,可能表示物料塑化阻力变大;压力脉动与喂料节奏同步,则应优先检查喂料连续性和物料状态。
不同电缆料的流动性、填料含量和热敏感程度不同,对螺杆的输送、压缩、剪切和均化段要求也不同。设备若只配置通用螺杆,即使检测系统能及时报警,也可能缺少有效调节手段。
选型时应结合材料特性评估螺杆结构、长径比、机筒分区和温控方式。对热敏感材料,应减少不必要的高剪切;对填料较多或均匀性要求高的物料,则要兼顾分散和稳定出料。检测系统负责发现偏差,合理的机械配置才提供纠偏基础。
一套可落地的冷喂料挤出机在线检测方案,应围绕异常产生路径设置监测内容,而不是盲目增加显示项。对电线电缆料场景,较有价值的观察对象通常包括:
点位之间要有逻辑关联。例如,外径偏差与牵引速度、压力波动同时出现时,处理方向与单纯温控偏差完全不同。若系统只显示报警而不保留趋势,维修和工艺人员就难以追溯异常发生前的变化。
不同材料、不同截面、不同挤出速度下,允许的温度和压力范围并不相同。把所有产品套用同一组阈值,容易出现两种问题:要么报警过于频繁,操作人员逐渐忽视;要么阈值过宽,等报警时质量已经受影响。
较稳妥的做法是结合成熟配方建立工艺窗口,把正常波动、需要观察的趋势变化和必须停机处理的异常区分开。对换批、换色、换规格频繁的产线,还应关注参数记录和调用便利性,减少人工设定错误。
很多企业在询价时只关注挤出机主机,忽略检测、控制和工艺联动能力,后期加装时可能遇到安装空间不足、信号不统一、温控响应无法配合等问题。更合理的方式,是在方案阶段就说明材料类型、产能、换料频率、质量判定方式和后续自动化需求。
评估方案时可以重点询问以下问题:
利拿实业在橡塑混炼成型设备领域积累了15年以上研发经验,可结合材料特性和生产流程配置设备,而不是用单一模板应对所有工况。针对电线电缆料生产,可从温控、螺杆、监测点位和非标布局等方面统筹考虑,帮助用户把质量控制前移到挤出过程中。
设备投用后,培训与维护也会影响检测效果。操作人员需要理解各参数之间的关系,不能只记住“报警就降温”;维护人员则应定期检查测温元件、冷却回路、压力检测部件和连接线路。否则,即使配置了在线监测,数据也可能因维护不到位而失去参考价值。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信