近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
电线电缆料混炼时,翻斗撒漏、加料等待、批次温度波动,往往不只是“斗体动作慢”这么简单。若密炼机自动翻斗装置与填充系数、上顶栓动作、温控曲线和排料节拍没有匹配好,就容易出现洒料、返料、夹料,甚至让操作人员频繁靠近设备辅助处理。
很多工厂把问题归到气缸压力或传感器灵敏度上,反复调试后仍不稳定。原因在于翻斗机构承担的是物料转运与投料衔接,它必须服务于完整混炼周期。本文从动作逻辑、工艺参数、电缆料工况适配和维护培训四个方面,说明如何判断这类装置是否适合现有产线,以及改造或选型时应关注哪些细节。

自动翻斗的基本作用,是把称量或暂存后的物料按设定节奏送入密炼机加料口。它不是简单“翻转—倒料—复位”,而是要与除尘、上顶栓、压砣位置、转子运转和安全联锁协同。
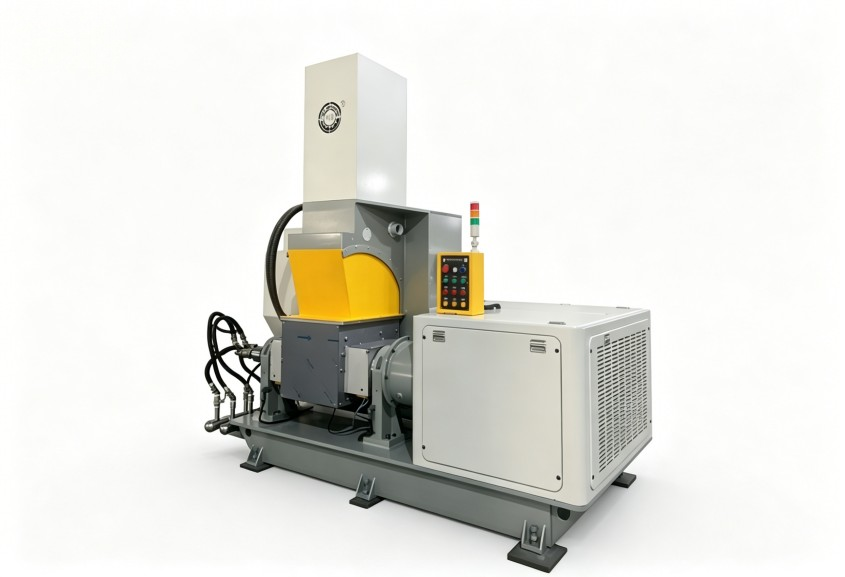
电线电缆料常涉及树脂、增塑体系、填料、稳定剂及色粉等多类物料。不同物料的流动性、黏结性和扬尘程度不同,翻斗角度、停顿时间、振打方式和收尘配合也应有所区别。
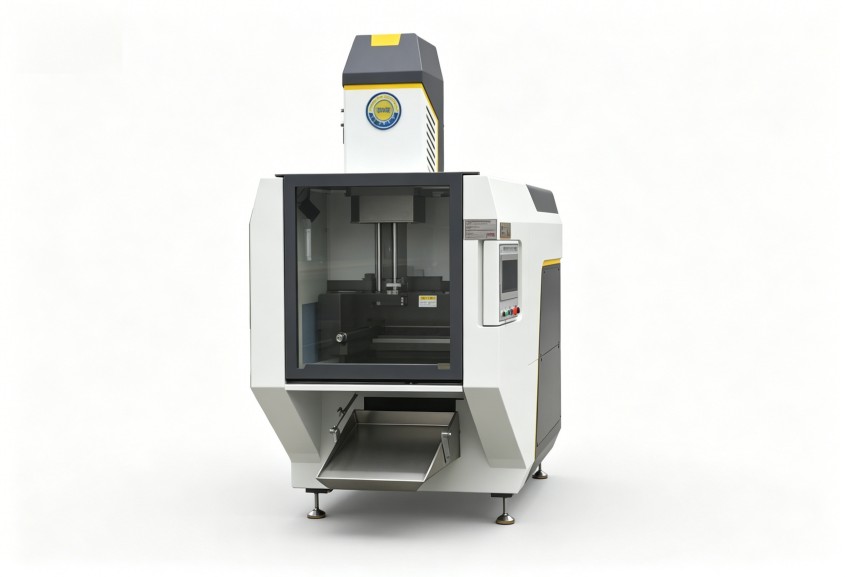
因此,判断翻斗机构是否稳定,不能只看一次空载动作是否顺畅,而要看连续批次下投料、压砣下降、混炼、排料之间是否存在等待或干涉。
翻斗机构靠近加料口和检修区域,安全条件应纳入设备控制逻辑。斗体位置、上顶栓状态、检修门状态、压砣位置等信号需要相互联锁,避免误动作。对于需要频繁更换配方和清理的电缆料产线,操作面板还应保留清晰的手动、点动和复位逻辑,减少异常时的盲目处理。
许多撒漏问题发生在投料瞬间,根源却可能是密炼机有效容积、物料堆密度和填充系数没有算准。填充系数决定每批物料进入混炼室后的充满程度,也影响翻斗每次承接和倒入的物料量。
电缆料配方变化较大。软质料、半硬质料、护套料、绝缘料在堆密度、润滑性和吸油速度上存在差异。若沿用同一填充系数,可能出现两类情况:
合理做法是结合配方、容积、转子形式和排料温度,对不同料别设定参数区间,而不是把翻斗容量当作固定批次量。密炼机自动翻斗装置的承接角度和倒料节奏,也应随批次量变化进行程序上的适配。
电缆料对温度敏感,温控不当会带来分散不均、 early 交联风险或出料状态波动。翻斗等待过久、投料动作拖泥带水,都会改变混炼室内的热历程。
需要重点核对三个时间点:
当温控精度、动作时间和填充系数统一在同一套配方参数中,翻斗装置才不是孤立的自动化部件,而是稳定批次质量的一环。
电缆料车间常见粉料多、换批频繁、清洁要求高、环保收尘要求严等情况。翻斗机构的选型或改造,应围绕这些工况展开,而不是只比较“是否自动”。
斗体内壁、转角和卸料口若存在过多死角,残留物会在换色或换配方时形成污染。结构设计上应关注物料是否能依靠翻转角度顺利卸净,是否便于打开检查,密封或软连接位置是否方便维护。
对于含有较多粉体的配方,还应考虑翻斗与收尘系统的配合。收尘过弱,粉体外逸;收尘节奏与投料动作不协调,也可能把轻粉带走,影响配方比例。
不同驱动结构各有适用条件。气动方式动作直接、维护相对简单,但对气源稳定性和速度控制有要求;液压或电动方式在负载、动作曲线和定位控制方面可能更便于细化。具体采用哪种形式,应结合物料重量、翻转角度、节拍、现场能源条件和维护能力判断。
定位稳定性同样重要。斗体每次停止位置若有偏差,可能造成卸料点偏移、软连接磨损或加料口积料。长期运行后,铰接点、限位元件和连接件的磨损也应纳入点检,而不是等撒料后再处理。
自动翻斗不是单独买来就能发挥作用。它可能连接称重系统、暂存斗、输送设备、除尘系统和密炼机控制系统。若信号协议、动作时序和异常报警没有打通,现场仍可能需要人工确认每一批物料。
选型前应梳理清楚:物料由谁称量、分几次投入、翻斗何时允许动作、异常缺料如何暂停、清机后怎样恢复配方。把这些流程讲清楚,设备方案才容易落地。
翻斗机构投入使用后,稳定性还取决于维护、参数权限和人员培训。电缆料配方切换频繁,若任何人都可修改翻转时间、填充系数或温控设定,批次差异很难追溯。
可把检查内容分为三类:
点检不需要复杂,但要与配方批次、维修记录关联。这样当某一类电缆料反复出现返料时,可以判断是参数问题、机械磨损还是物料状态变化。
自动翻斗的翻转延迟、停留时间、振打次数,应与配方号、填充系数、混炼时间和温控区间一起管理。现场人员可以在授权范围内微调,但不宜随意更改基础联锁。新员工培训也不能只讲“按哪个按钮”,还要让其理解投料顺序异常、斗体积料、温度不到位时应如何停机和上报。
如果现有产线准备增加自动翻斗,或希望解决撒漏与节拍问题,建议先整理以下信息:
这些信息越完整,越容易判断问题出在翻斗本体、工艺参数,还是上下游衔接。对于多配方、多批次切换的电线电缆料产线,适合的方案通常不是固定标准动作,而是围绕配方、设备和管理流程做定制化匹配。
利拿实业在密炼机及上下游橡塑设备配置中,可结合混炼工艺、自动化程度和现场布局,统筹考虑翻斗、温控、转子及控制系统的配合,帮助客户减少人工辅助加料带来的不稳定因素。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信