近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
电线电缆料生产中,表面起疙瘩、局部焦粒、外径波动和换料清理时间过长,往往会直接影响挤出节拍、废品率和后续包覆稳定性。很多团队遇到这类问题,会先调整螺杆转速或更换滤网,却忽略机头内部流道、压力分布和温控区段是否与材料特性匹配。
机头并不是简单的“出料部件”。冷喂料胶料从螺杆进入机头后,还要经历进一步均化、转向、压缩和稳定成型。若冷喂料挤出机机头设计与材料粘度、温度窗口或产线速度不匹配,前段塑化再好,也可能在最后一段出现质量波动。本文结合电线电缆料场景,从流道结构、温控配置和清理维护三个角度,说明异常产生的原因及优化思路。
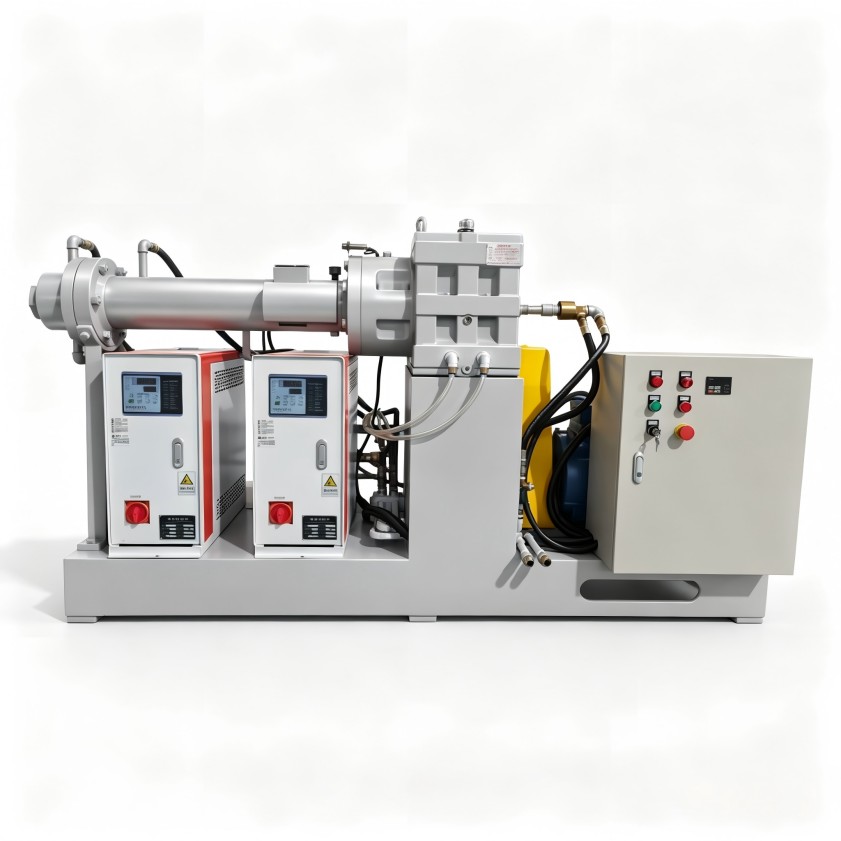
冷喂料挤出过程中,物料进入机头时已经承受剪切和升温,但不同配方的流动性、热敏感性和填料体系存在差异。机头流道若存在突然扩大、急转、台阶或滞留区,部分物料会在局部停留时间过长,形成老化胶或焦粒;另一部分物料则可能流速过快,塑化和均化不充分,最终表现为表面颗粒、纹路或粗细变化。
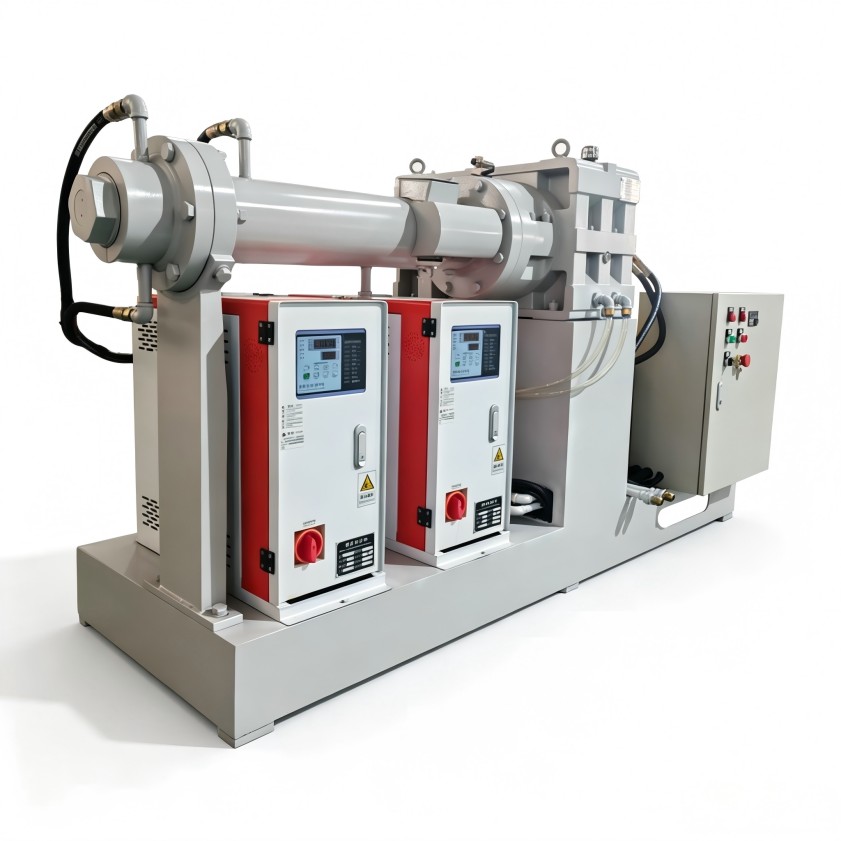
合理的流道设计应尽量减少突变,让物料在转向和压缩过程中保持连续、平稳的流动状态。对于含填料、色粉或阻燃体系的电线电缆料,还要关注物料在流道壁面的附着风险,避免局部积存后被周期性带出。
机头压力波动会传递到出料口,造成线速度与挤出量不匹配。压力不稳的诱因较多,例如流道压缩比例不合适、过滤段阻力变化、温控偏差导致粘度波动等。只通过提高牵引速度或频繁调温来“压症状”,往往难以长期稳定。
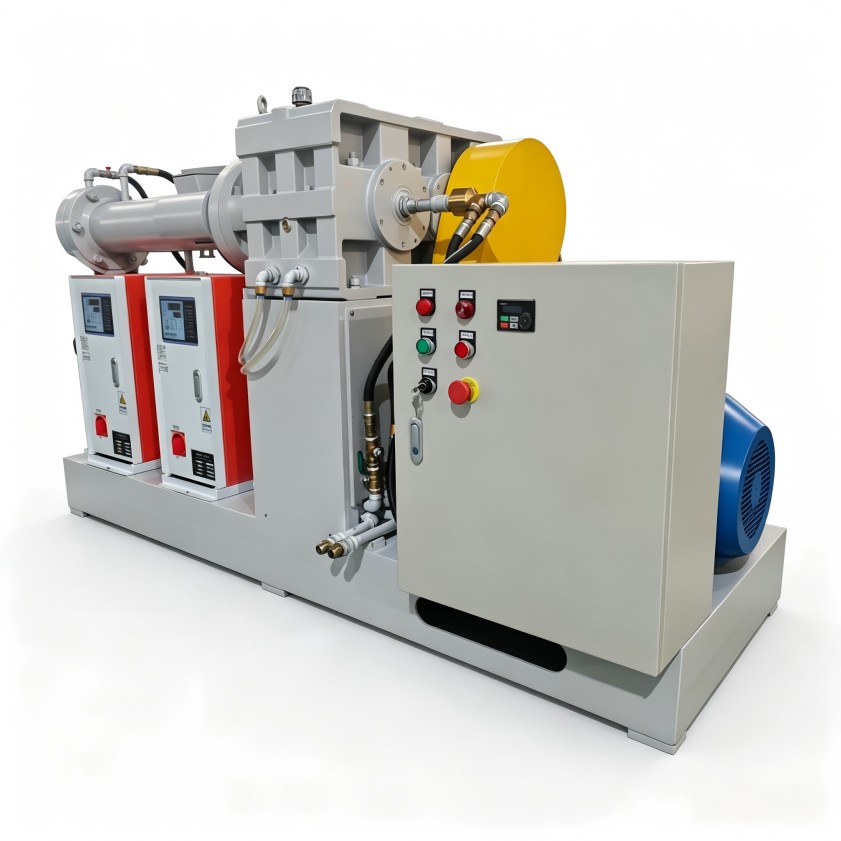
评估机头状态时,可以把异常出现的时间点作为线索:开机初期异常多,可能与预热不充分有关;运行一段时间后逐渐出现焦粒,应排查局部过热和滞留;换料、换色后问题加重,则要关注流道清理便利性和结构拆分方式。
电线电缆料对温度通常较敏感,机头不同位置承担的任务也不同。靠近螺杆连接的区域,更强调与前段塑化温度衔接;靠近出料口的区域,则要兼顾流动性和成型稳定性。若只设置一个笼统的平均温度,容易出现某些区域过热、另一些区域温度不足的情况。
冷喂料挤出机机头设计需要配合分区温控,使各段温度能够独立调整,并减少相邻区段之间的热干扰。温控精度不足时,材料粘度会随温度波动而变化,进而影响出料均匀性。对于需要稳定包覆厚度和外观质量的电缆料产线,温度控制应与螺杆转速、牵引速度和过滤压力一起观察,而不是孤立调节。
部分材料在较高温度下流动性改善明显,但热停留时间过长又容易产生降解;也有材料需要依靠适度剪切改善均匀性,却不能承受局部过热。因此,机头设计不能只追求流道越简单越好,而要结合材料的粘度变化、剪切敏感性和允许温度范围。
工艺人员可重点记录三类信息:一是异常发生时各温区的实际温度,而不仅是设定温度;二是螺杆转速、机头压力与出料状态的对应关系;三是换料或停机重启后,温度恢复到稳定状态所需的时间。这些信息有助于判断问题来自工艺参数,还是机头结构本身。
电线电缆料生产常涉及不同颜色、配方或材料体系切换。如果机头拆分步骤复杂、密封位置隐蔽、流道内部工具可达性差,清理时间会被拉长,残留料也更难彻底排除。下次开机时,旧料、焦粒或色点混入新料,就会形成批量外观问题。
在机头方案评估阶段,应把日常清理、滤网更换、密封检查和易损件维护纳入考虑,而不是只关注初始出料效果。便于拆装的结构、清晰的定位方式和合理的密封布局,可以降低人工清理难度,也有助于减少反复装配带来的偏差。
机头维护不仅是设备部门的工作,也需要操作人员理解基本结构和异常判断方法。例如,装配时密封面是否清洁、螺栓紧固顺序是否一致、预热时间是否充足,都会影响后续运行状态。建立标准化点检表,把温区、压力、清理状态和易损件磨损情况纳入日常记录,可以更早发现异常趋势。
对于多品种、小批量切换较多的产线,维护和培训的价值更加明显。机头结构再合理,如果清理和装配缺少统一标准,质量波动仍可能反复出现。
判断一套机头方案是否适合,不能只看设备外形或单一参数。建议在沟通方案前整理以下信息:
这些信息越完整,越容易判断应优先优化流道、温区分区,还是改善拆装清理结构。若现有设备已长期出现同类异常,单纯更换工艺参数可能只能短期缓解,需要从冷喂料挤出机机头设计与整机工艺匹配层面综合评估。
利拿实业可根据材料特性、产能要求和现场工况,提供全流程非标定制化的橡塑混炼成型解决方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信