近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
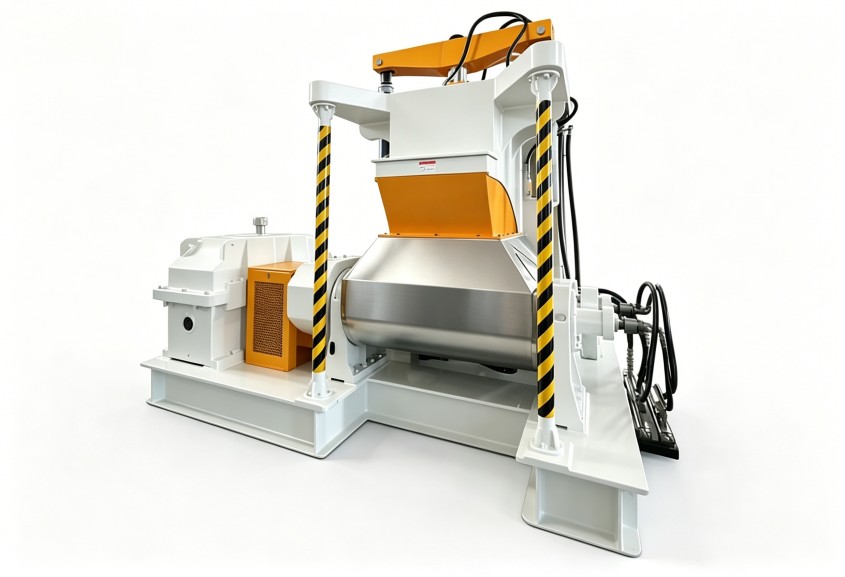
橡胶密封件对尺寸稳定性、耐介质性能和外观一致性要求较高。一旦混炼阶段出现早期硫化、配合剂分散不均或批次温差偏大,后续硫化成型就容易表现为硬度波动、表面麻点、回弹不稳定等问题。很多工厂把这类异常简单归因于配方,却忽略了橡胶密炼机的温控精度、填充系数和转子剪切方式是否匹配胶料特性。
本文以橡胶密封件生产场景为切入点,围绕工艺参数、设备配置和生产管理三个层面,分析常见异常的形成原因,并给出可用于内部排查和设备沟通的判断框架。

密封件胶料常包含硫化体系、补强填料、软化剂和多种功能配合剂。混炼过程中,胶料在密闭腔体内受到转子剪切、上顶栓压力和腔壁传热共同作用,温度上升速度较快。若排胶温度控制不稳,或局部剪切热无法及时带走,就可能增加早期硫化风险。
整体温升通常与冷却水条件、投料顺序、混炼时间和上顶栓压力有关;局部过热则可能与转子棱峰、密封部位或腔体积料状态相关。两者表现不同,排查方向也不同:
调整时不宜只靠降低设定温度。冷却过强可能导致胶料黏度升高、分散时间延长,反而增加机械剪切热。更稳妥的做法是把温度、时间、压力和投料节奏联动验证,找到适合具体胶种的工艺窗口。
填充系数决定了胶料在混炼腔内的充满程度。填装过少,转子对物料的有效剪切和翻动不足,配合剂容易分散不均;填装过多,物料流动空间受限,上顶桩频繁浮动,温度和电流波动也会增大。

不同密封件配方的门尼黏度、填料比例和软化剂添加量差异明显,因此不能把某一类胶料的填充系数直接照用到另一配方。判断填充是否合理,可从三个现象入手:
对于高填充、高黏度胶料,可适当优化投料顺序,让软化剂和填料分批进入,减少短时间内的负载冲击。对于低黏度胶料,则要关注物料翻动是否充分,避免因腔内填充不足造成分散周期拉长。
工艺参数能发挥多大作用,离不开设备本身的配置基础。密封件生产常需要兼顾分散效果、温度控制和批次一致性,因此在选型或改造评估时,应重点关注转子形式、温控回路和腔体结构。
转子的棱线结构和啮合方式会改变胶料的流动路径。剪切较强的结构有利于填料分散,但对温升控制提出更高要求;剪切相对柔和的结构更适合温度敏感胶料,却可能需要调整混炼时间。选型时不能只看单次混炼效率,还要结合密封件胶料的配方特点综合判断。
温控系统不只是“加热和冷却”,还包括温度采集位置、回路响应速度和冷却均匀性。若不同腔体位置温差明显,即使仪表显示温度在范围内,胶料实际受热状态也可能不一致。对于需要频繁切换配方的车间,温控响应速度会直接影响换产效率和质量稳定性。
利拿实业在橡塑混炼成型设备领域积累了15年以上研发经验,并具备70多项自主专利技术,可围绕转子、温控、自动化程度和交付范围提供全流程非标定制化方案,帮助密封件企业把工艺需求转化为具体配置。
即使设备配置合适,若维护和培训不到位,温控与分散问题仍可能反复出现。密封件生产通常批次多、换料频繁,现场管理的重要性并不低于设备本身。
仅记录最终排胶温度不足以判断问题来源。建议同步保存混炼时间、电流、压力、温度变化和投料节点。出现质量波动时,可通过曲线对比识别是配方变化、操作偏差还是设备状态变化,避免每次都凭经验反复试错。
密封件企业评估橡胶密炼机时,不宜只询问单一价格或通用规格。设备方案需要围绕胶种、产能和质量要求展开,前期信息越完整,后续沟通越高效。建议提前整理以下内容:
通过这些信息,设备供应方才能更准确地判断容积、转子结构、温控回路和控制系统,而不是用通用配置应付差异化工况。对于温度敏感、配方更新较快的密封件生产线,设备的可调性和维护便利性应被纳入长期使用成本综合评估。
混炼异常的排查过程,本质上也是在明确设备需求。焦烧问题对应温控能力和转子剪切匹配;分散不均对应填充系数、转子形式和投料工艺;批次波动则可能与控制精度、维护状态和操作标准化有关。把这些问题梳理清楚后,再与设备方案逐项对应,选型会更有依据。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信