近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
橡胶密封件对胶料均匀性、尺寸稳定性和后续硫化表现都比较敏感。如果前道塑炼阶段可塑度忽高忽低,后段压延、成型或模压时就容易出现厚薄不均、流动性差异大、批次一致性差等问题。很多工厂一遇到波动就急于调整配方,却忽略了辊温、辊距、投料量和操作节奏对开炼机塑炼工艺的影响。本文从工艺参数、设备状态和生产管理三个维度展开,帮助工艺人员建立更清晰的排查与优化思路。
开炼机通过两个相对回转的辊筒对胶料产生剪切、挤压和捏炼作用,使橡胶分子链在机械力、温度和氧的共同作用下发生变化,从而获得适合后续加工的可塑性。对橡胶密封件而言,塑炼的目标不只是让胶料变软,而是让每一批胶料在流动性、收缩率和混炼配合上保持稳定。
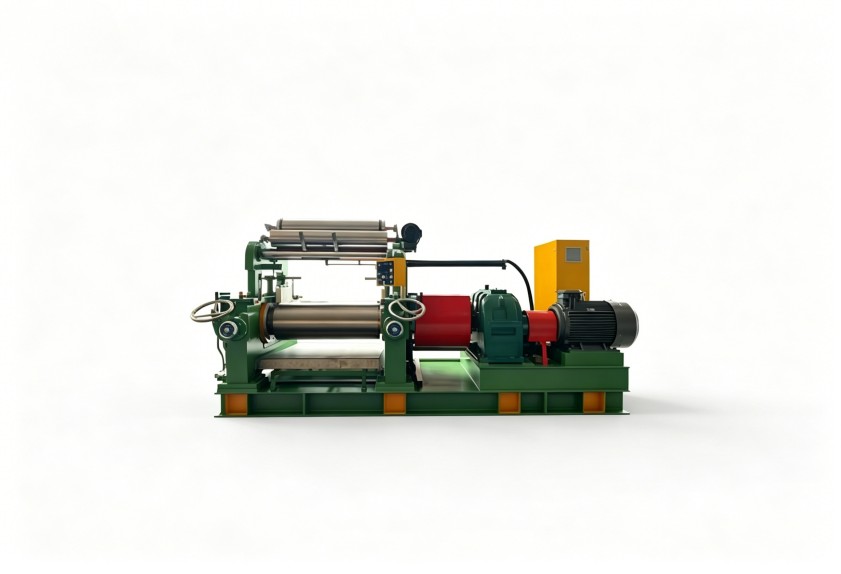
如果只凭手感判断胶料是否“炼够了”,很容易受到环境温度、辊筒冷却状态、操作人员经验和投料批量影响。同一配方在不同班次出现差异,往往不是配方本身失效,而是塑炼过程缺少可重复的参数控制。
这些表现不能只靠单一参数修正。合理的做法是把胶料状态、设备状态和操作记录放在一起判断,避免每次异常都通过延长加工时间来“兜底”。
辊温是开炼机塑炼工艺中非常容易被低估的变量。辊温过低时,胶料硬度偏高,包辊和吃粉过程可能不顺畅,机械剪切负荷增大;辊温过高时,胶料容易变软发黏,机械剪切作用下降,还可能带来热积累,影响胶料状态的稳定性。
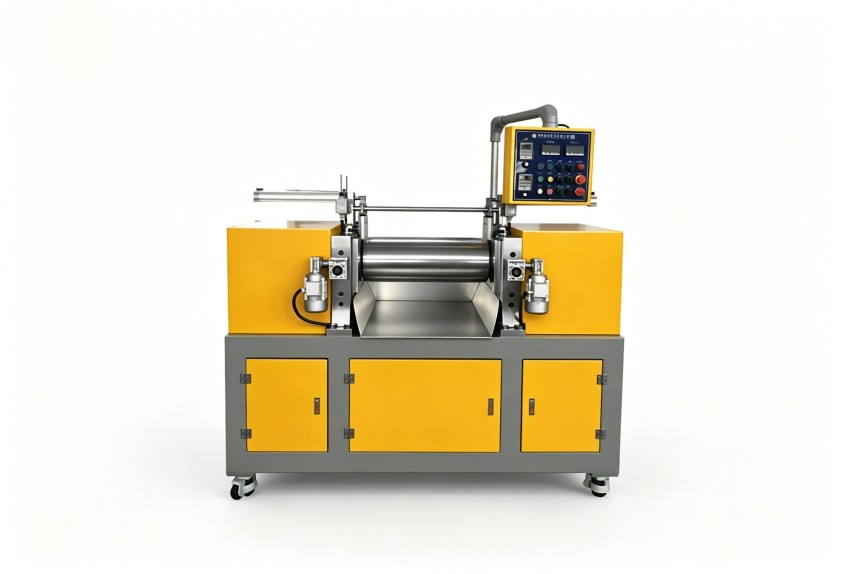
橡胶密封件常使用多种胶种,不同胶料对温度的适应范围不同。工艺文件中不能只写一个笼统温度,而应结合具体胶种、配方、设备规格和环境条件设定辊温区间,并明确前后辊温差、冷却开启时机和温度复核方式。
稳定辊温的重点,不是追求一个固定数字,而是让胶料在整个加工过程中处于适合剪切的温度边界内。对于密封件这类对尺寸和性能一致性要求较高的制品,建议将温度记录与批次工艺单绑定,便于异常追溯。
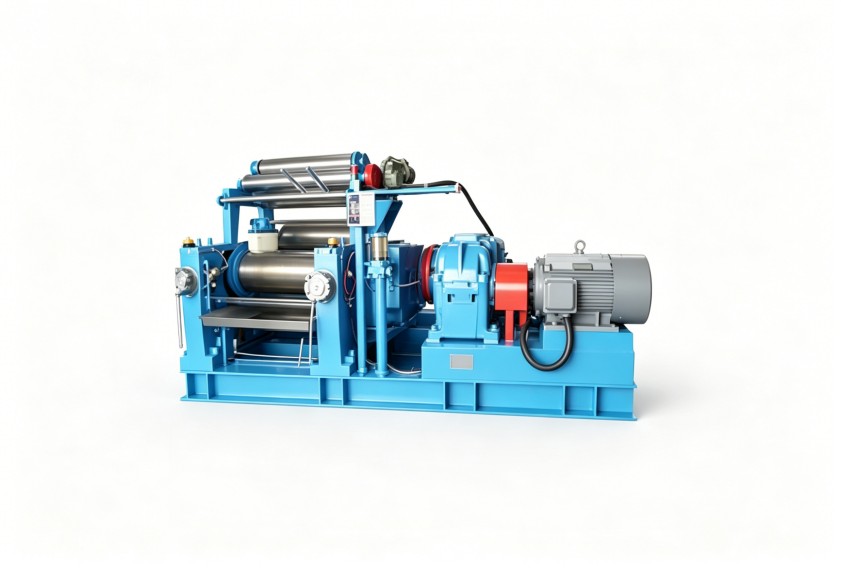
辊距直接影响胶料通过辊缝时受到的剪切强度。较大的辊距适合初步压软和均匀受热,较小的辊距则用于薄通和增强剪切。若辊距设置与胶料当前状态不匹配,即使延长开炼机塑炼工艺时间,也未必能获得稳定可塑度。
塑炼时间同样不是越长越好。时间过短,胶料没有得到充分剪切;时间过长,则可能造成过度塑炼,增加能耗并影响胶料后续加工表现。更稳妥的方式是将辊距变化、薄通次数、翻炼方式和总时间组合成清晰的作业步骤,而不是只给操作工一个总时长。
| 参数 | 控制不当的表现 | 调整方向 |
|---|---|---|
| 辊距 | 剪切不足、胶料不均、包辊不稳定 | 分阶段缩小辊距,配合薄通与翻炼 |
| 时间 | 批次差异大、过炼或塑炼不足 | 以胶料状态和步骤节点控制,而非单看总时长 |
| 投料量 | 辊面堆积、翻炼不充分、负荷波动 | 匹配设备规格与辊筒有效工作长度,避免超量投料 |
投料量过大时,胶料无法在辊缝间形成稳定循环,部分胶料长时间停留在堆胶区,接受剪切的机会不均;投料量过小,又可能降低生产效率,并增加单位重量胶料的能耗。因此,填充量应与设备规格、胶料形态和工艺步骤相匹配。
同样的设备和参数,不同操作人员做出来的胶料状态可能不同,问题往往出在翻炼动作上。开炼机加工依赖胶料反复通过辊缝,如果翻炼不充分,胶料各部位受到的剪切次数不同,就会出现局部塑炼不足或局部过热。
橡胶密封件生产通常更强调批次一致性,因此作业指导书应尽量把经验动作转化为可执行步骤,例如明确薄通次数、打三角包方式、左右切刀频次和每阶段停留时间。这样做不是为了限制操作,而是减少人员经验差异对胶料质量的影响。
当异常出现时,建议先复核工艺记录,再检查温控和辊距执行情况,最后才考虑配方层面的调整。这种顺序有助于减少反复试错,也能降低能耗和返工成本。
开炼机的配置不能只看单机外观或基础加工能力,还要结合胶种、产能、温控要求和自动化程度综合评估。辊筒结构、温控方式、辊距调节方式、安全防护以及后续自动化翻炼或输送配置,都会影响开炼机塑炼工艺的稳定性。
对于多配方、小批量切换较频繁的密封件生产场景,设备应便于清机、换色和参数切换;对于连续化程度较高的产线,则更关注温控稳定性、操作重复性以及与前后工序的衔接。若现有工艺频繁依赖人工经验弥补设备波动,就需要重新评估设备配置与工艺需求是否匹配。
利拿实业可围绕橡胶密封件的胶料特性和生产工况,结合密炼机、开炼机、造粒机、挤出机等设备能力,提供降本增效、环保合规的橡塑混炼成型整体解决方案,并支持全流程非标定制化方案。
当胶料可塑度异常时,不建议直接凭经验延长塑炼时间或频繁改配方。更有效的路径是:先确认胶料批次和环境条件,再复核辊温曲线、辊距设定、投料量与操作记录,随后检查翻炼动作和设备温控状态。若这些基础项没有稳定下来,后续任何精细调整都难以复现。
稳定的开炼机塑炼工艺,依赖参数、设备和人员三方面共同受控。辊温与辊距解决剪切和受热边界,时间与投料量决定加工强度,标准化操作则把这些条件稳定传递到每一批胶料中。对橡胶密封件企业而言,这种过程控制能力往往比单次调机更能降低返工和质量波动。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信