近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
电线电缆料挤出过程中,表面粗糙、粗细波动、出料不稳,往往不只是配方或模头的问题。冷喂料设备需要在没有热炼供胶的条件下完成输送、塑化、均化和稳压,任何一个部件状态变化,都可能放大到成品外观和尺寸稳定性上。不少工厂把维护理解为“坏了再修”,等到电流异常或温度失控才停机处理,容易造成排产延误和材料浪费。
本文结合电线电缆料的连续挤出场景,从螺杆与机筒状态、温控系统、润滑密封及班组点检四个方面,梳理一套可落地的冷喂料挤出机维护保养思路。读完后,设备、工艺和生产管理人员可以据此判断异常更可能来自部件磨损、参数漂移,还是日常管理缺口。
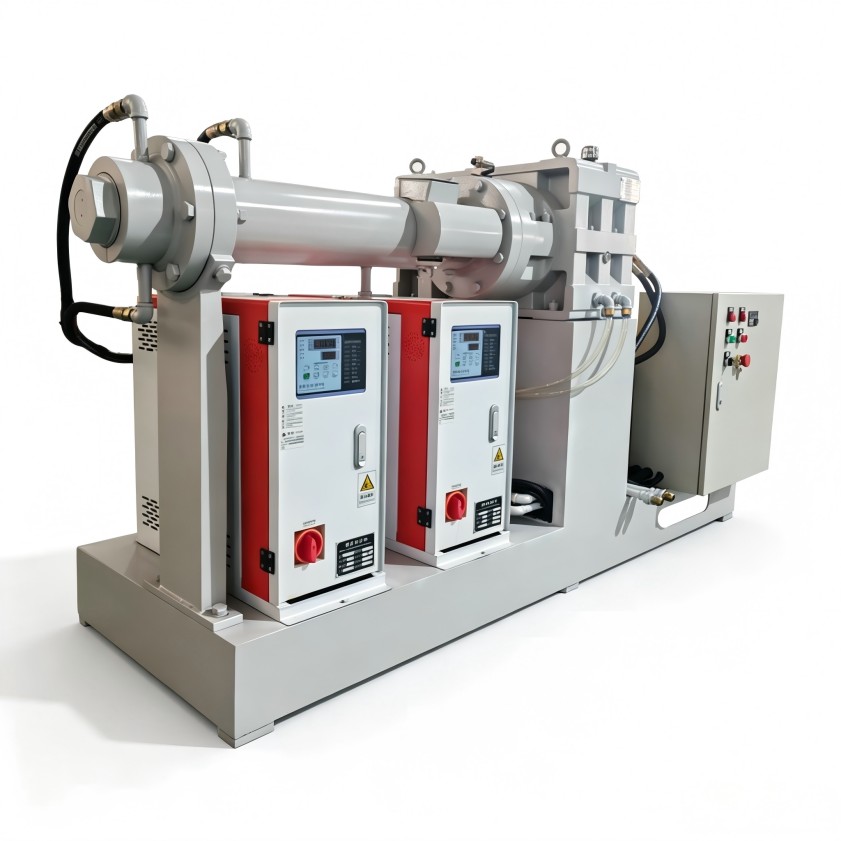
冷喂料挤出机的工作特点,是物料进入机筒后依靠螺杆剪切、机筒加热和自身摩擦逐步完成塑化。与热喂料方式相比,它对进料稳定性、螺杆状态和温控一致性的要求更高。若维护只停留在表面清洁,很多隐性问题会反复出现。
常见异常可以先按现象分类:
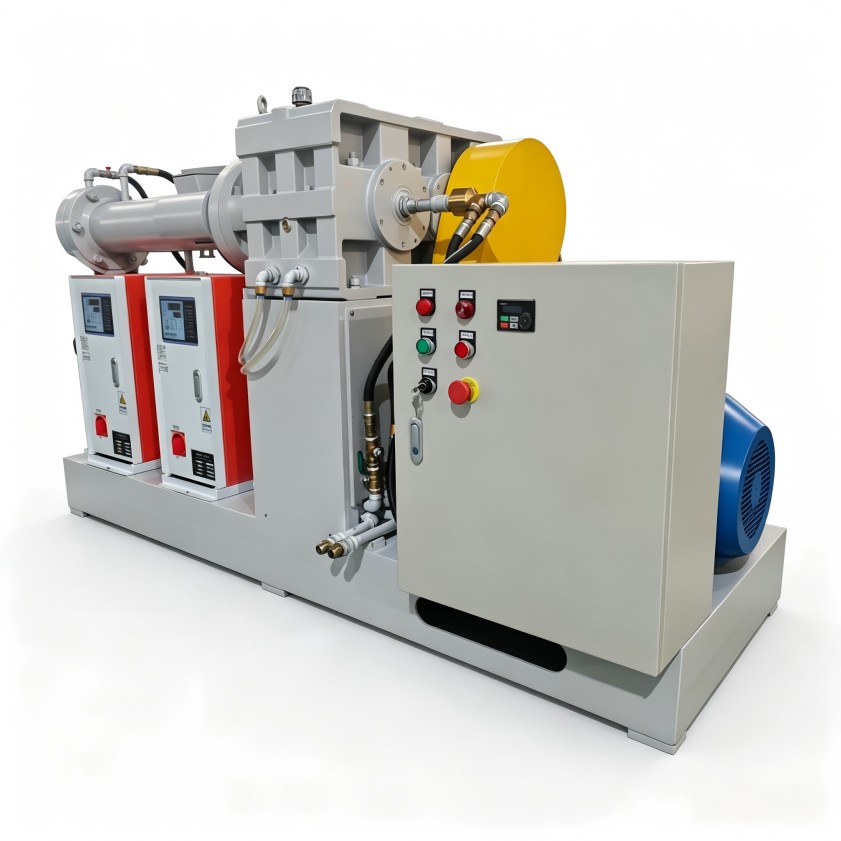
这种排查方式的价值,是避免把所有问题都归因于配方。设备状态不稳定时,即使更换物料,也难以获得持续一致的挤出效果。
螺杆是冷喂料挤出机完成输送和塑化的核心部件。电线电缆料常涉及不同树脂、填料及助剂,若换料清理不充分,残留物料可能在螺杆表面、螺槽底部或过渡段逐渐堆积。积料会改变实际流道,造成剪切不均,进而影响出料稳定性。
清理不能只追求速度。使用不合适的工具或粗暴刮擦,可能损伤螺杆表面,反而增加后续挂料风险。停机换料时,应结合物料特性制定清洗步骤,并在复机后观察电流、压力和外观是否恢复到正常区间。
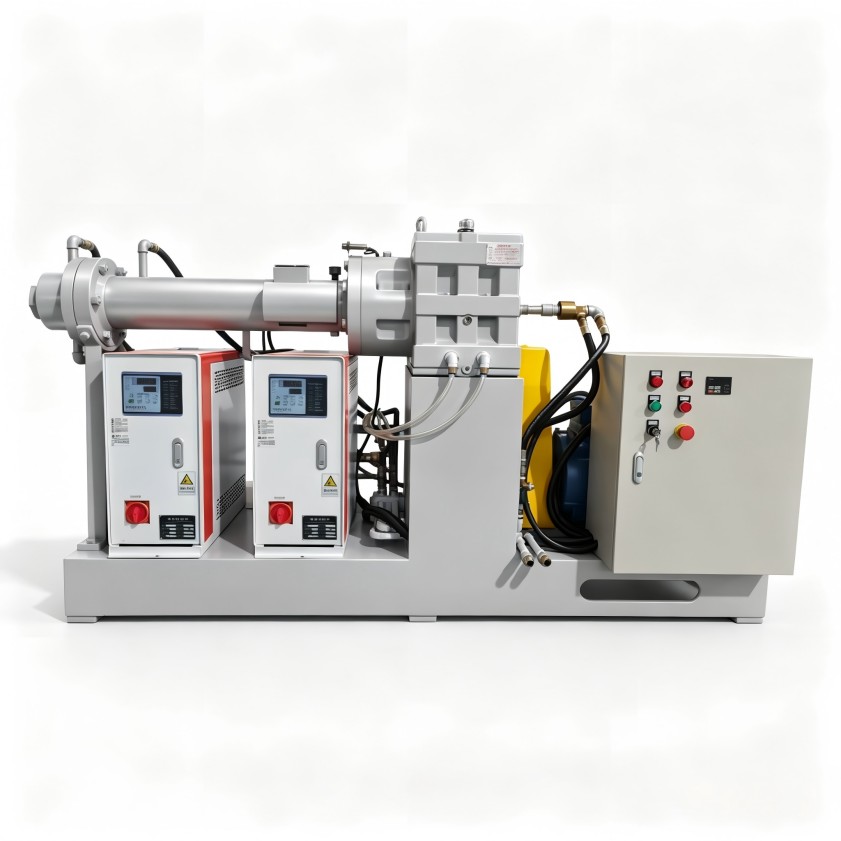
磨损判断也不宜只凭使用年限。螺杆与机筒间隙增大后,物料回流增加,输送效率下降,设备可能通过提高转速或温度来维持产量,进而带来能耗上升和温控难度增加。维护记录中应持续跟踪电流、压力、产量和出料状态,当多组信号同时变化时,再安排专业检查更有依据。
电线电缆料对塑化温度较敏感。温度偏低,物料流动性不足,表面容易粗糙;温度偏高,又可能引起材料降解、析出或冷却后尺寸变化。冷喂料挤出机维护保养中,温控系统应作为独立模块管理,而不是只在屏幕上修改设定值。
工艺人员需要与设备人员共同建立温度记录习惯。同一配方、同一产量下,如果各温区实际波动范围逐渐变大,即使设备仍能运转,也说明维护窗口正在收窄。提前处理温控偏差,通常比等到产品批量异常后再返工更有利于控制损失。
冷喂料挤出机长期连续运行,传动箱、轴承、密封件和连接部位都处于稳定负荷下。润滑不足、油品污染或密封老化,初期可能只表现为温升、噪声或轻微渗漏,若未及时处理,可能发展为轴承损坏、传动异常等停机故障。
维护时可按“油品、油路、密封、声音”四个维度检查:
密封件的更换不能只看外观。电线电缆料生产中,部分物料和助剂可能对密封材料提出更高要求,选型时需要结合温度、物料特性和接触环境判断。若同一位置反复渗漏,应同时检查润滑压力、装配状态和密封结构,而不是简单重复换件。
设备稳定性不只取决于维修能力,也取决于日常管理是否形成闭环。冷喂料设备涉及机械、电气、温控和工艺参数,单靠某个岗位很难及时发现全部隐患。工厂可将维护内容拆分为班前、班中和停机后的不同动作。
当设备档案能够连续反映温度、压力、电流、换料记录和维修动作时,维护决策会更准确。比如同样是表面粗糙,若伴随温控偏差,可优先检查加热冷却回路;若伴随压力升高,则应排查滤网、机头和流道积料。
对于新建产线或设备升级项目,维护便利性应在选型阶段就纳入评估。螺杆结构、温控分区、密封形式、拆装空间、自动化监测和安全防护,都会影响后续维护效率。若设备初期配置与电线电缆料的物料特性、产能要求不匹配,后期再通过频繁调温和加班抢修弥补,往往难以形成稳定生产。
利拿实业拥有15年以上橡塑设备研发经验,可围绕密炼机、开炼机、造粒机、挤出机等设备提供成套配置思路,并结合客户的物料、产能和现场条件,支持全流程非标定制化方案。对已有产线而言,规范的冷喂料挤出机维护保养能够延长稳定运行周期;对新增项目而言,提前考虑维护与工艺适配,则有助于减少后续改造和停机成本。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信