近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
冷喂料挤出机螺杆磨损,不能简单归因于“钢材不够硬”。很多停机问题在选型阶段就已埋下:物料磨蚀性、螺杆与机筒间隙、温控稳定性、压缩段结构和日常维护方式,都会共同影响耐磨寿命。只比较单一硬度指标,往往会买到短期可用、长期维护成本偏高的配置。
冷喂料挤出机的特点,是胶料或塑料原料进入机筒前未经过预热塑化,螺杆需要同时完成输送、压缩、剪切、塑化和建压。螺杆长径比、螺槽深度、压缩比若与物料不匹配,局部会出现高剪切和高摩擦热,磨损自然集中放大。
普通设备常见三类表现:
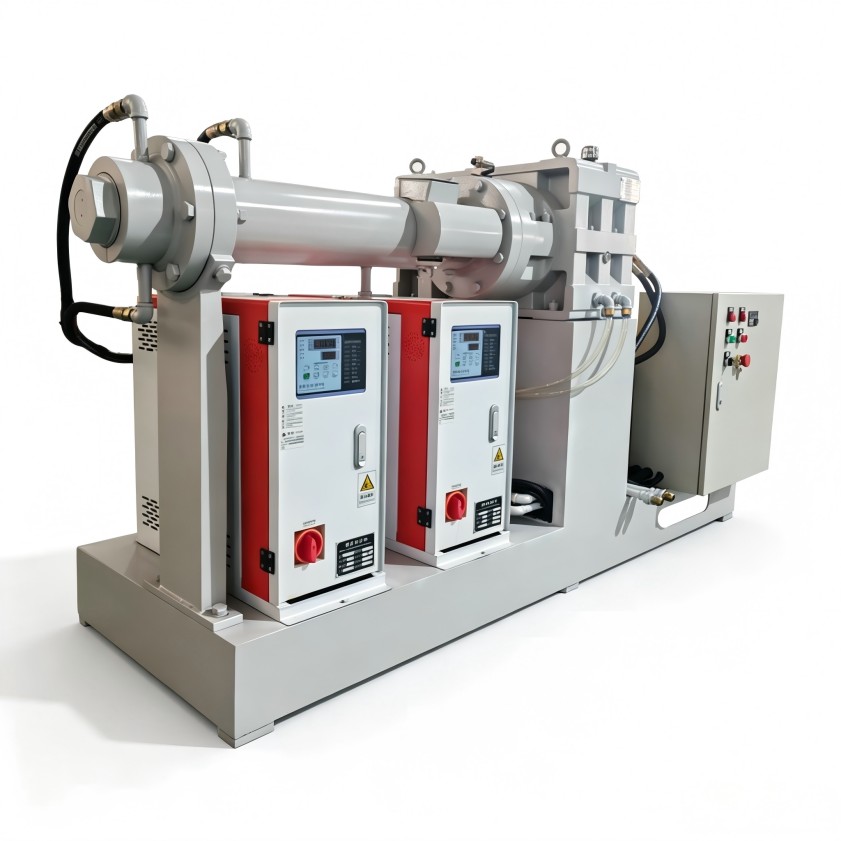
这里有一个容易被忽视的结构根源:螺杆不是越硬越好。硬度过高而韧性不足,在含玻纤、矿粉、陶瓷粉或金属粉等高填充物料中,可能出现崩刃、微裂纹;只做表面处理而基体强度不足,磨损后修复空间也有限。
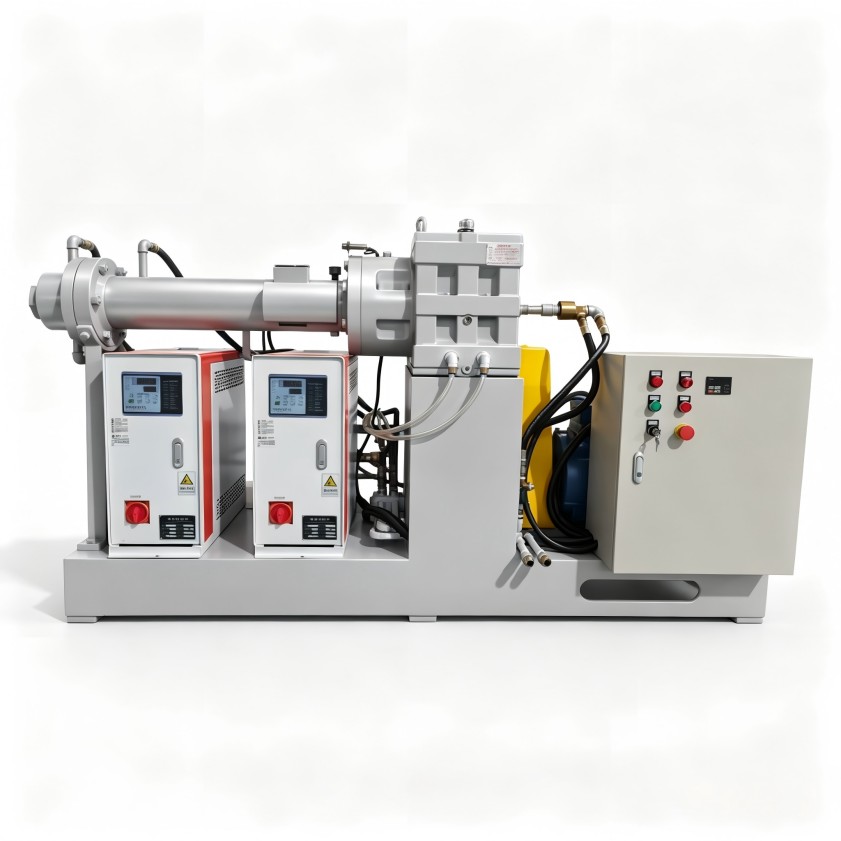
耐磨型螺杆与强化机筒更适合以下工况:塑料改性中添加玻纤、滑石粉、阻燃填料;新能源材料、先进陶瓷或粉末冶金相关物料中含有硬质粉体;鞋材橡塑、电线电缆等需要稳定连续挤出,且对断面均匀性和换件周期较敏感的生产场景。
如果只是低填充、低磨蚀性的通用软质物料,盲目堆高耐磨等级,会增加采购成本,也可能因螺杆结构过于保守而影响塑化效率。耐磨方案应围绕物料粒径、填充比例、温度窗口、产量和清洗频率综合确定,而不是把同一套螺杆配置用于所有工艺。
利拿在近20年橡塑设备研发与客户工况验证中,更强调核心部件的材质、热处理与精密加工配合。类似密炼槽、转轴、转叶采用进口合金钢并通过浇铸或锻打加热处理的耐磨思路,也体现在关键运动部件的设计逻辑里:先保证基体强度和传动稳定性,再通过表面处理提升耐磨表现,避免只追求表面硬度。
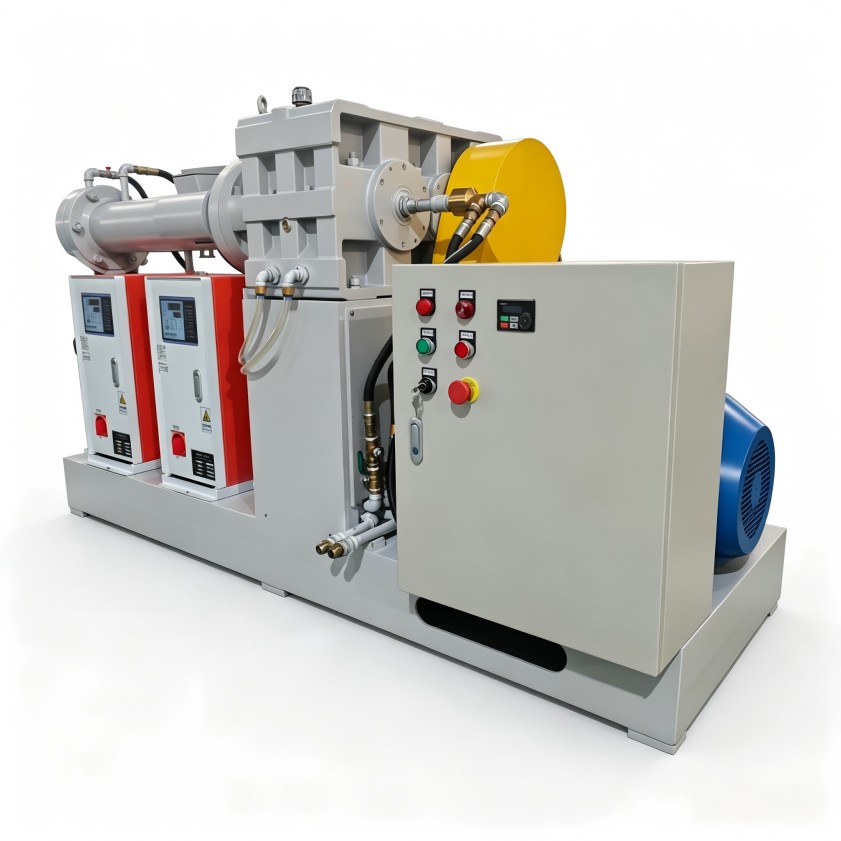
很多采购只问螺杆材质,却忽略机筒。实际磨损是一对摩擦副共同作用的结果。螺杆耐磨而机筒内壁处理不足,后期可能出现机筒拉伤;机筒精度不足,螺杆运转同心度偏差,也会形成偏磨。
选型时建议重点确认三件事:
避坑点在于,仅用“加厚螺杆”解决冷喂料挤出机螺杆磨损,可能改变螺槽容积和压缩比,导致吃料困难、塑化不均或电流波动。耐磨改进不能脱离挤出工艺单独判断。
冷喂料状态下,物料初期黏度高,若加料段、压缩段、计量段温控不精准,剪切热无法被有效带走,局部温度升高会让物料黏度下降,回流和黏附问题同时出现。自动控温与控时系统、稳定电器元件的价值,不只是提升工艺一致性,也能减少因温度波动造成的异常摩擦。
安全与维护设计同样不能省。运行噪音、传动平稳性、防护结构和检修便利性,会影响日常点检执行。设备难以拆装、密封与防护不到位,粉料泄漏后进入运动部位,也会加速部件磨蚀。
评估冷喂料挤出机螺杆磨损风险时,不要只提供产量一个指标。应同步说明物料名称、填料比例、颗粒或粉体形态、温度范围、连续运行时间、是否频繁换料换色、期望维护周期,以及现有设备的磨损位置。
报价也受设备型号、配置等级、专用功能、自动化程度、定制需求和售后范围影响。脱离工况直接比价,容易漏掉螺杆机筒组合、温控配置、加工精度和后期维护成本。
如需获取针对性的设备选型建议与配置对比方案,可联系利拿技术团队咨询。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信