近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
做粉末冶金混炼的客户,碰到配件漏粉、转子边缘磨损、批次温度波动时,不能只按“同型号能装上”去换件。啮合机配件选型首先要看工况:粉料细、润滑剂少、密封压力变化频繁,普通配件即便尺寸匹配,也可能在短周期内出现密封失效或磨损加快。
很多设备一出现粉料外溢,采购第一反应是更换密封圈。若密封座、压砣与腔体配合间隙已经偏大,单换软质密封件只能短暂缓解。
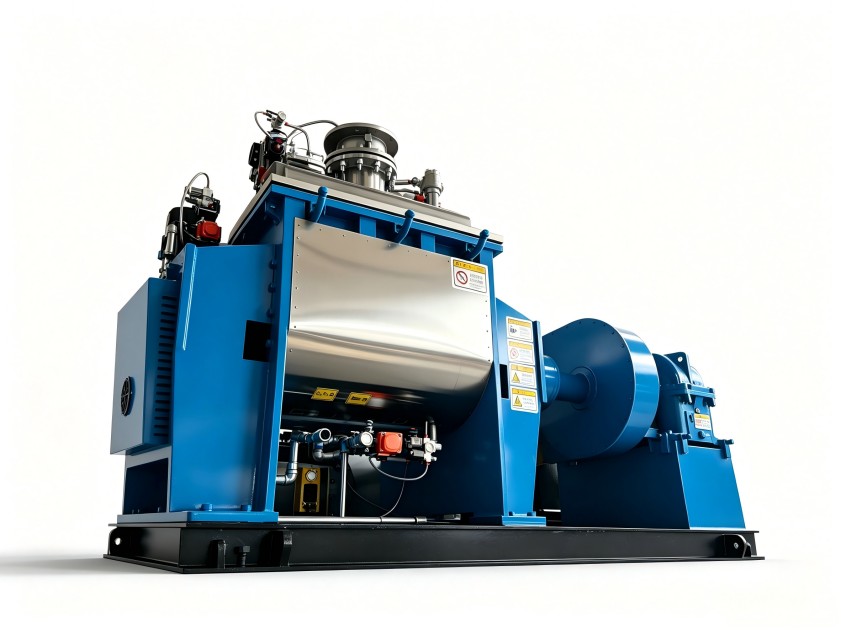
普通结构的密封路径偏直,粉料在压砣上下动作时容易沿缝隙持续挤出;密封材料若偏软,受热后变形量增大,磨损后又缺少二次阻挡,漏粉会逐步加重。粉末外泄不仅造成物料损耗,还会进入传动部位,增加清洁和维护频次。
更适合粉料工况的思路,是把密封做成双层防漏结构,并利用二次拐角90°原理改变粉料逃逸路径。粉料经过第一道密封后,在拐角处改变运动方向,压力被削弱,再由第二道结构阻挡。密封材质可关注木粉纤维合成材料,其特点是耐磨损、不易变形,适合细粉和频繁开合的工况。
粉末冶金物料中硬质颗粒较多,转子、转叶、密炼槽等部件长期承受剪切和摩擦。普通配件若只做基础加工,表面硬度和内部韧性配合不足,容易出现棱边磨损、沟槽加深,进而影响分散均匀性。
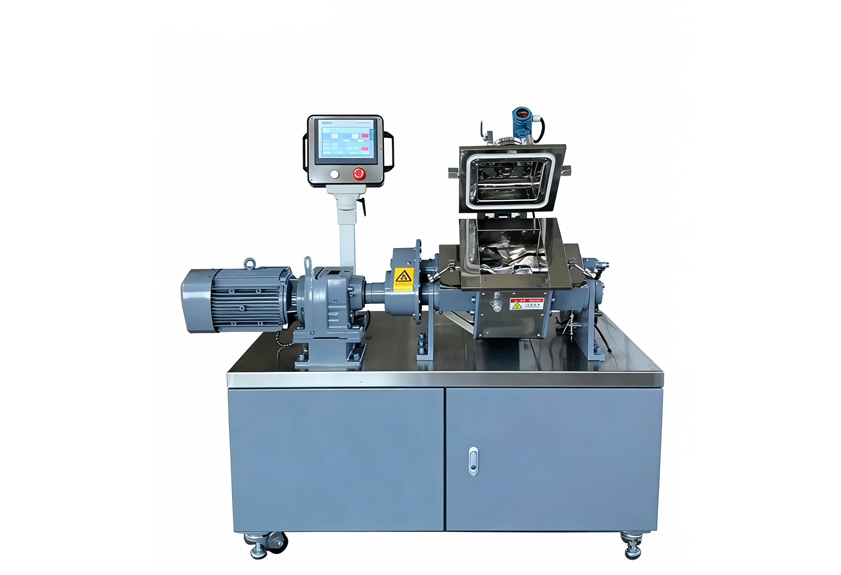
这里容易踩的坑,是只比较配件硬度。硬度过高而韧性不足,遇到冲击载荷或金属异物时可能崩裂;只追求韧性,表面又不耐磨。利拿在密炼槽、转轴、转叶等部件上采用进口合金钢,并通过浇铸或锻打加热处理工艺,使部件在耐磨和传动稳定性之间取得平衡。这类加工能力需要大型镗床、铣床、磨床、CNC等设备支撑,也关系到配件互换后的配合精度。
做啮合机配件选型时,可要求供应方说明三件事:材料来源或牌号范围、热处理方式、关键配合面的加工与检测流程。只给“耐磨件”三个字,无法判断是否适合硬质粉料工况。
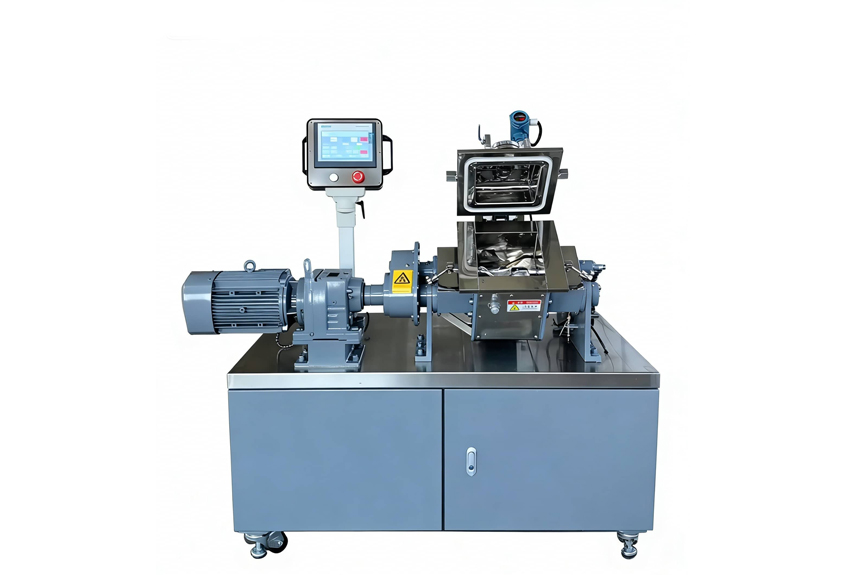
粉末冶金混炼不是简单把粉料拌匀。粘结剂、润滑剂和金属粉需要在受控温度下形成均匀包覆,局部剪切不足会造成色差、密度不均或后序压制缺陷。
普通转子若剪切区单一,物料容易在腔体两端或压砣下方形成流动死角。转子与压砣采用“M-W”加压设计,并配合X曲线运动时,物料会在不同剪切区之间反复翻转、压缩和分散,减少死角堆积。这个改进对小批量多配方、粉料比重差异大的场景更有参考价值。
如果物料以高弹性橡胶块为主、粉料占比低,就不必一味按粉末密封方案配置;如果工艺要求快速排泡、降低气孔,则应重点评估抽真空密炼机,而不是仅更换密封配件。配件选型不能脱离主机结构,腔体、转子、压砣和控制系统需要一起判断。
粉末冶金配方中的粘结剂通常对温度较敏感,温度偏高可能提前软化或挥发,偏低又会影响包覆和分散。普通设备若只靠简单仪表显示,控时与控温联动不足,批次一致性会依赖操作人员经验。
自动控温与控时系统结合,更适合多批次重复生产;电器元件可关注欧姆龙、施耐德等进口品牌,减少信号漂移和控制不稳定。选型时不要只问“有没有温控”,还要确认测温位置、冷却水路、控制逻辑和报警方式。
低价配件的风险,不一定在采购当天暴露,而是在停机、清粉、返工和频繁更换中累积。尤其粉末工况下,密封失效还可能污染周边传动部件,造成更大范围维修。
建议把配置分为三档看:基础替换件适合低磨损、低频使用;加强密封与热处理配件适合连续粉料生产;专用机型或定制改进适合高粉尘、高耐磨、高一致性要求。具体方案会受设备型号、自动化程度、定制需求和售后范围影响,不宜在缺少物料与工况信息时直接比价。
如需获取针对性的设备选型建议与配置对比方案,可联系利拿技术团队咨询。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信