近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
汽车密封圈、减震垫、胶管接头这类橡胶件,最忌讳同一模腔里出现软硬不均、飞边偏厚或局部欠硫。很多采购把问题归因于配方,实际压力传递、合模精度和热板温差同样会直接影响成品稳定性。找硫化机生产厂家沟通时,别只问吨位和报价,先把密封结构、温控方式、模具适配边界讲清楚。
普通硫化机在长期使用后,常见问题是合模受力不均、热板平面度下降,胶料在高压流动时从分型面挤出,形成飞边。飞边看似只是后处理多一道修边,实际会带来三个成本:人工修边增加、密封件尺寸一致性变差、修边位置还可能形成应力集中。
结构根源要看两点。一是机架与锁模机构的刚性,若加工精度不足,长期反复开合后受力点偏移,模具闭合就难以保持平行;二是热板、工作台和模板的加工与装配水平,平面度控制不到位,压力无法均匀传递到每个型腔。
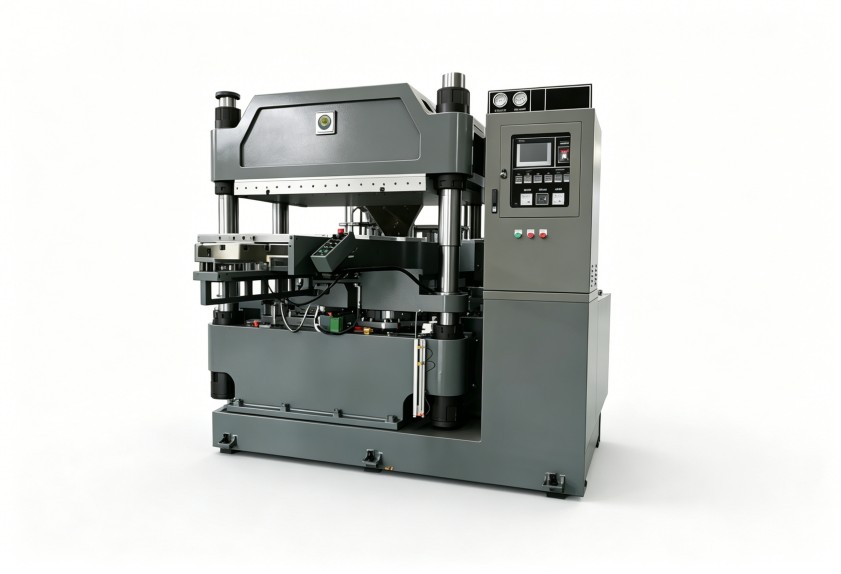
近20年橡塑设备研发与加工经验表明,核心部件采用大型镗床、铣床、磨床、CNC等设备精密加工,有助于提升机架、模板和配合件的一致性。利拿在设备出厂前会安排多轮测试,目的不是把参数写得更漂亮,而是提前暴露装配、传动和控制环节的不稳定因素。
避坑点很直接:制品飞边严重时,如果只要求厂家加大吨位,可能让模具局部受压过高,反而加速模具变形。正确做法是结合制品投影面积、胶料流动性、型腔数量和模具结构核算压力,再确定设备吨位。
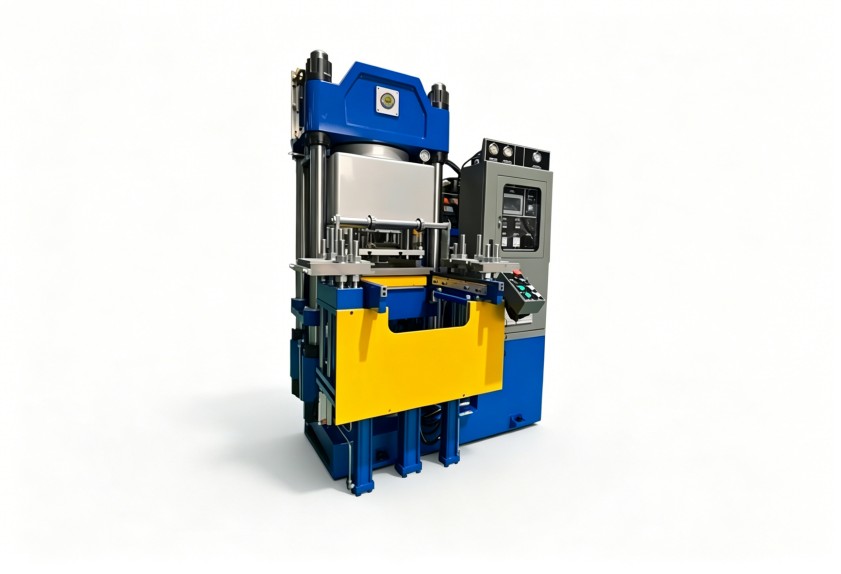
硫化可以简单理解为橡胶在设定温度、压力和时间下完成交联反应,温度偏低会欠硫,制品弹性和耐久表现不足;温度偏高则可能过硫,影响尺寸和手感。汽车制品常涉及批次交付,热板温差控制比单点温度显示更有参考意义。
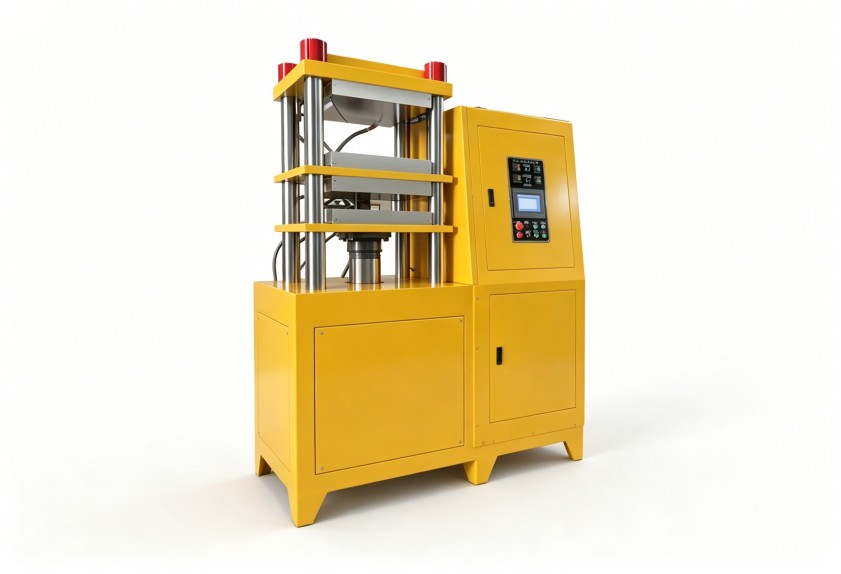
普通设备的温控短板,常出在加热管布置、热板材质均温能力以及控制元件稳定性上。有些设备屏幕显示温度正常,但不同区域温差偏大,结果同一模具边缘和中心的硫化程度不一致。仅靠操作工经验延长硫化时间,会牺牲节拍,也无法从根源解决温差。
配置对比时建议关注三个层面:
这里要明确适用边界:温控精度再高,也不能替代配方硫化曲线验证。新材料、新模具或制品厚度变化后,仍需通过试样确认硫化时间,不能直接套用旧工艺参数。
汽车橡胶制品种类多,设备选型不能只按“越大越稳”处理。普通平板硫化机适合结构相对简单、排气要求不高的垫片、垫块和常规模压件;抽真空硫化机更适合复杂型腔、容易包风、表面质量要求高的制品,通过抽真空减少气体 trapped 造成的缺胶、气泡等问题。
若车间存在多品种、小批量切换,还要核对开模行程、热板尺寸、顶出方式和模具更换便利性。只追求大吨位,可能造成能耗和占用空间增加;吨位偏小,则会出现锁模力不足、飞边加重和模具寿命下降。
与硫化机生产厂家沟通前,建议先整理这些信息:制品图纸或样品、单模穴数、投影面积、胶料类型、硫化温度与时间、产能节拍、模具尺寸、自动化要求。信息越完整,配置等级越不容易选错。
报价也不应只比较单台数字。设备型号、配置等级、真空功能、自动化程度、定制模具接口和售后范围都会影响方案成本。缺少工况信息直接比价,后期容易出现设备能开机但不适配制品的情况。
硫化机属于长期运行设备,售后不能只看口头承诺。温控异常、合模问题或液压部件故障若处理不及时,会影响交期。可重点了解厂家是否具备直销、出厂测试、备件支持和上门维修机制。利拿目前提供2小时响应、24小时回应、48小时上门维修的服务保障,配合ISO9001、CE等资质体系,更适合对交付稳定性有要求的采购评估。
如需获取针对性的设备选型建议与配置对比方案,可联系利拿技术团队咨询。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信