近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
粉末冶金物料粒径细、流动性强,混炼时一旦密封结构不合适,漏粉会直接造成配方偏差、车间清洁成本上升和批次稳定性波动。看啮合机市场分析报告,不能只比较容积、功率和报价,更要回到密封防漏、分散混炼、耐磨寿命这几项与现场损耗直接相关的结构细节。
很多采购把漏粉归因于密封圈质量差,实际根源常在整机密封路径。普通密炼机若只靠单层端面密封,粉末在压砣上下运动和转子剪切过程中容易沿配合间隙外溢;密封件磨损后,漏粉会从轻微渗粉发展为持续跑料。
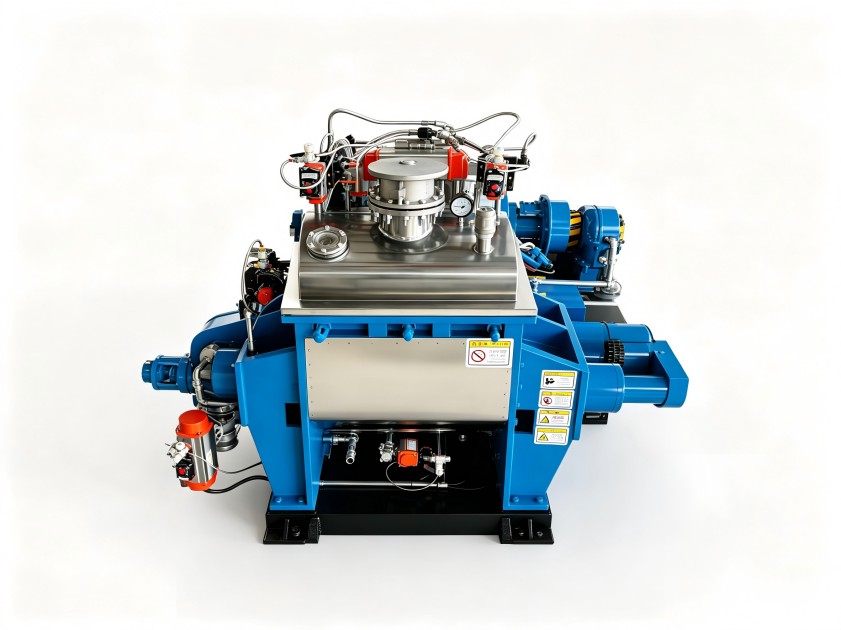
改进思路应看密封路径是否形成多级阻挡。利拿在密炼机上采用双层防漏设计,并利用二次拐角90°原理改变粉料外溢路径;密封材质选用木粉纤维合成材料,兼顾耐磨性与尺寸稳定性,不易因长期受热和摩擦出现明显变形。这种结构更适合金属粉、陶瓷粉等细粉工况,但如果物料含大量硬质磨粒,仍需结合检修周期评估密封件更换频率。
粉末冶金混炼的难点,是让粘结剂、助剂与金属粉在有限时间内形成均匀体系。转速高不等于分散好。若转子曲线和压砣加压方式匹配不足,物料可能在密炼槽局部堆积,出现死角,最终表现为批次色差、生熟不均或后序压坯密度波动。
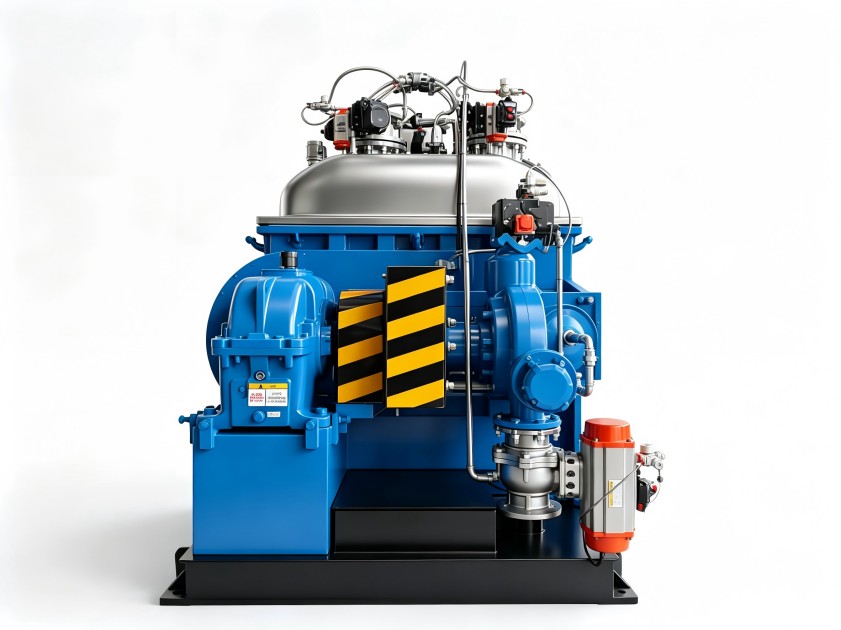
选型时要重点看转子与压砣是否形成持续剪切和翻转。M-W加压设计配合X曲线运动,可让物料在槽内不断改变位置,减少局部滞留,实现无死角混炼剪切。这里的判断重点不是参数表上的最高转速,而是设备在常用工艺温度和填充系数下能否稳定完成分散。
这类强化密封与分散结构的密炼机,更适合粉末冶金、先进陶瓷、新能源材料等细粉、高附加值、配方波动敏感的场景。若只是处理普通橡塑粗料,且对粉尘控制要求不高,盲目选择高配专用机型,可能增加采购与维护成本。
粉末冶金专用设备并不等同于“所有粉料都通用”。物料含油量、粒径分布、磨蚀性、是否需要惰性气体保护,都会影响机型选择。涉及易燃易爆粉体时,应转向防爆型密炼机;对粉尘外溢控制要求更高的工况,可评估二次防尘密炼机,而不是用通用机型简单替代。
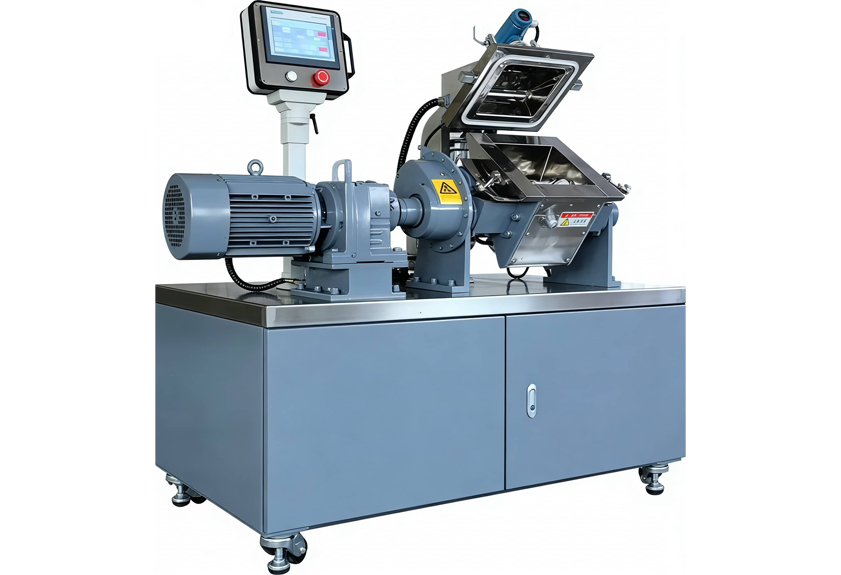
金属粉和陶瓷粉对密炼槽、转轴、转叶的磨蚀较强。普通设备若耐磨件仅做常规处理,短期可能看不出差异,长期运行后间隙变大,会同时影响密封、温控和分散稳定性。
更稳妥的判断方式,是关注耐磨件是否采用进口合金钢,并通过浇铸或锻打加热处理提升综合性能。硬度高但韧性不足,部件受冲击时可能出现裂纹;只强调韧性,又容易磨损过快。利拿依托近20年橡塑设备研发经验、大型镗磨铣与CNC加工能力,对核心部件进行精密加工,有利于保持配合精度和传动平稳性。
第一个坑,是只按单次报价决策。影响设备方案的因素包括型号、密封等级、自动化程度、专用功能、定制需求和售后范围。同样标称相近容量的密炼机,普通配置与粉末冶金专用配置在密封、耐磨、控制系统上可能差异明显。脱离物料和工况谈价格,容易买到后期维护成本更高的设备。
第二个坑,是忽视温控与控时系统。粉末粘结剂对温度较敏感,温度波动可能引起提前固化或流动性变化。自动控温与控时系统结合,并采用欧姆龙、施耐德等进口电器元件,有助于减少人为操作差异。采购时应要求供方结合目标物料说明温控逻辑,而不是只确认是否带温度显示。
第三个坑,是把密封件当成唯一损耗件。漏粉治理涉及转子端面、压砣、密封材料、装配精度和日常维护。若设备加工精度不足,即便更换新密封件,也可能很快再次出现渗漏。
先确认物料特性:粒径、含油率、磨蚀性、是否有防爆或防尘要求。再核对密封结构:单层还是双层,是否有拐角阻粉设计,密封材料能否适应持续摩擦。随后看转子与压砣配合,判断物料翻转路径和剪切均匀性。最后核查耐磨件材料、热处理方式、出厂测试与售后响应。
需要注意,设备能力必须与工艺窗口匹配。产能需求过大却选择小机型,会导致频繁批次切换和温控波动;机型过大而投料量不足,也可能造成混炼不充分。
如需获取针对性的设备选型建议与配置对比方案,可联系利拿技术团队咨询。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信