近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
橡胶密封件表面起泡,真不一定全是配方的问题
做橡胶密封件的朋友,应该不少人都碰到过这种情况,一批产品硫化完出来,表面零零散散分布着小气泡,或是边缘缺胶,大家第一反应往往都是调配方、换硫化体系,折腾好半天下来,问题还是会间歇性冒出来,一般来说要是胶料批次本身稳定,模具也没什么毛病的话,设备端的真空系统反而更值得大家留意,真空硫化机的排气效率、真空度维持能力,甚至是日常的设备保养节奏,都会直接反映在最终制品的表面质量上。我们这里也不绕弯子,就直接围绕真空硫化机在密封件生产里的几个关键环节展开,比如真空系统的工作状态该怎么判断,日常维护容易漏掉哪些细节,还有能耗管理怎么影响长期使用成本,看完之后大家对车间的硫化设备就能有更清晰的排查思路,减少“头痛医头”式的盲目调整。
真空度够不够,可别光看表上有没有读数
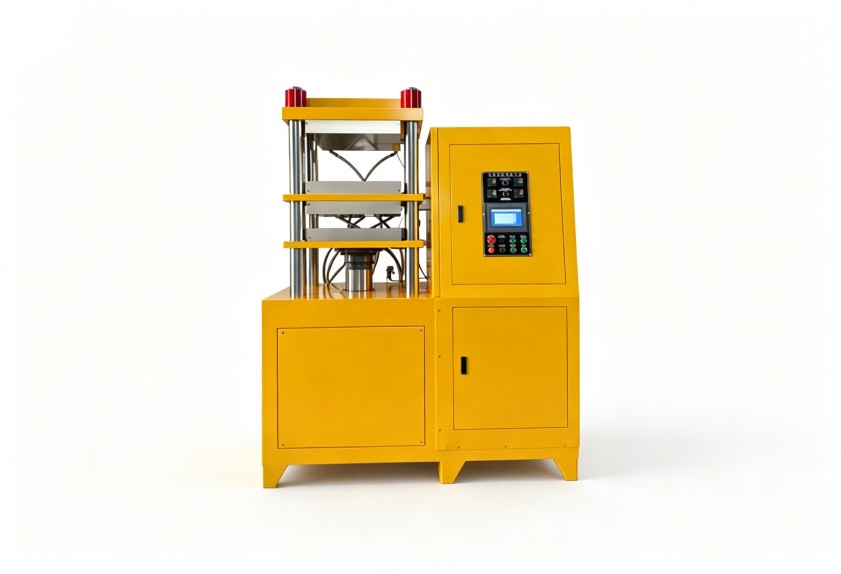
很多现场操作人员判断真空系统正不正常,就随便瞟一眼真空表的指针就完事了,但真空硫化机在硫化过程中的真空度是动态变化的,尤其在合模后的头几十秒,胶料受热之后排气最活跃,这时候如果真空系统的抽速跟不上,或者管路有轻微泄漏,产品内部就会裹住散不出去的气体,密封件的截面通常比较厚,气体很难跑出来,等开模之后慢慢降温,表面就直接冒出气泡了。大家判断真空系统状态,别死盯着最终的稳定值,一般来说可以留意两个点,一个是合模后真空度下降的速度,能直接反映抽气能力,另一个是保压阶段真空度的波动幅度,能看出来管路的密封性好不好,要是波动超过正常范围,优先去检查真空泵油位、管路接头以及密封圈的老化情况,别急着去改配方。
设备维护的隐形盲区:过滤器与阀体
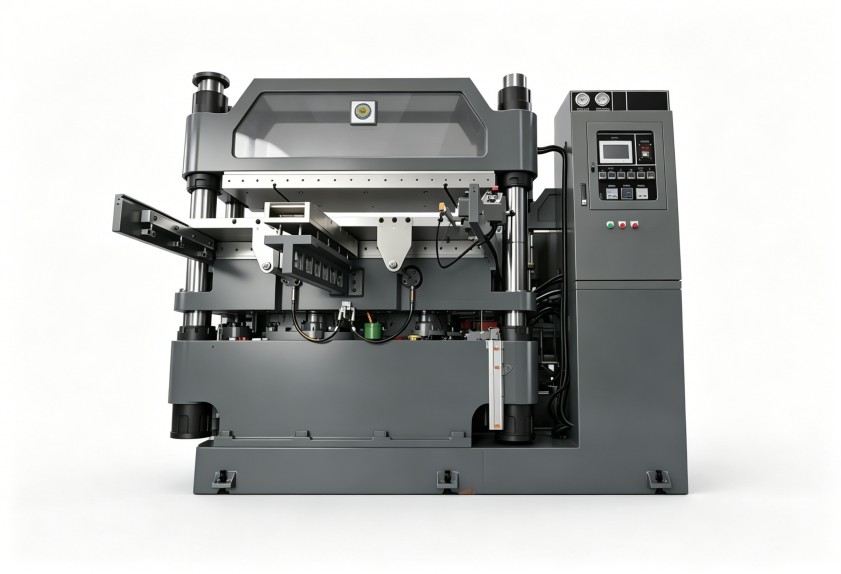
真空硫化机日常维护里,换真空泵油是几乎所有人都会做的事,但真空管路里装的过滤器,就很容易被大家忽略掉,橡胶硫化过程中会析出少量低分子挥发物,设备长时间运行下来,过滤器的滤芯上会积聚一层黏稠物质,导致抽气阻力变大、有效真空度跟着降低,这种劣化是渐进式的,很多车间设备用了几年后总感觉“没有以前好用”,又说不清楚哪里出了问题,滤芯往往就是那个被遗忘的环节。另外,真空阀的阀芯密封面也值得大家定期检查,频繁开合的过程里,阀芯表面可能附着杂物,造成关闭不严,建议把这两项纳入季度维护清单,具体的替换周期,就根据实际生产环境中的粉尘和挥发物浓度来定就好,设备维护跟设备选型其实是关联的,好设备得有配套的管理习惯,才能长期维持住该有的性能。
密封件生产的能耗细节,藏在每模的等待时间里
橡胶密封件生产本来就讲究效率,不少工厂核算成本时只关心单模硫化时间,却没有细算过真空泵的运行策略,真空硫化机在每模生产的过程里,都有一段时间处于高负荷运转状态,如果真空系统设计余量留得太大,或者泵的启停逻辑不够精细,电耗在批量生产中会变成一个相当可观的数字。不同规格的密封件对真空度的要求并不相同,截面较小、排气相对容易的产品,没必要每模都追求极限真空,根据产品结构设定合理的真空保持时间,既能保证质量,还可以减少不必要的能耗,对于生产品种较多的厂家来说,带有工艺配方存储功能的控制系统会方便很多,切换产品时直接调取对应参数就行,能避免人工反复设定产生的偏差。
选型时的几个务实角度
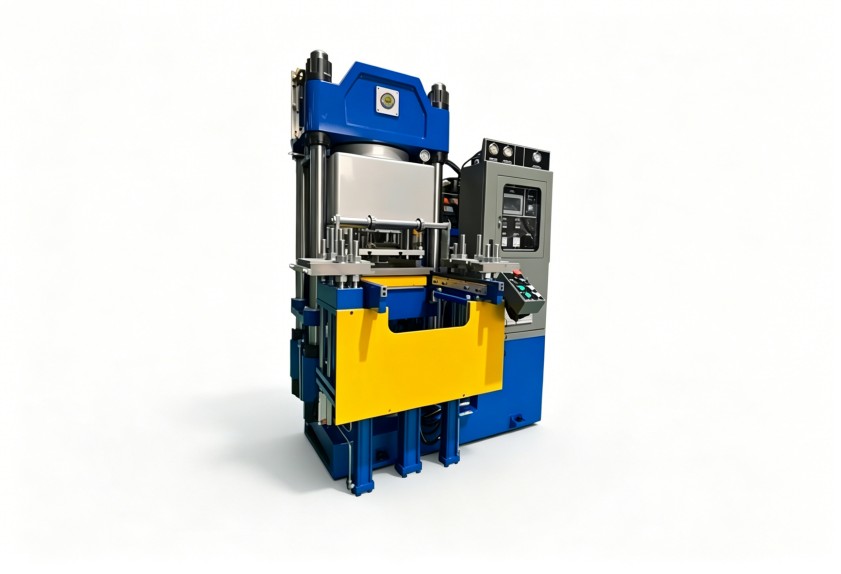
说回设备采购的层面,橡胶密封件厂家评估真空硫化机时,除了吨位、热板尺寸这些基本参数,建议大家从实际生产的视角多问几个实在问题,真空泵配置这块,泵的抽速与真空罐容积是不是匹配,关系到合模后能不能快速建立起有效真空度,管路布局这块,各加热板的抽真空管路是不是均匀,远端模具和近端模具的真空度差异不能过大,控制系统这块,能否对不同规格产品的真空工艺参数进行单独存储和调用,维护便利性这块,真空泵、过滤器、阀体这些易耗件的位置是不是便于日常检修,拆装过程麻不麻烦。这些细碎的细节,最终都会决定设备在连续生产中的稳定性,密封件厂家常常把注意力集中在胶料性能和模具设计上,对硫化设备本身的运行状态关注得不多,而这恰恰是很多间歇性质量问题的真正源头,设备管理做到位,有时候比调整配方见效还快。如果需要结合您这边的具体胶种配方、产能要求和生产工况评估方案,直接跟利拿实业技术团队进一步沟通就可以。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信