近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
冷喂料挤出机自动喂料系统:电缆料生产稳定性的核心源头环节
很多电线电缆料生产厂家碰到护套表面粗糙、绝缘层厚度波动、偏心超标的问题,排查半天都找不到原因,多数时候根本不是螺杆或者机筒出了故障,反而是最容易被忽略的喂料环节先失了稳,喂料忽多忽少,挤出压力跟着上下起伏,塑化质量自然就稳不住,一般来说不少厂家排查异常的时候,第一反应都是盯着螺杆构型和温度设置调来调去,很少会去核对冷喂料挤出机自动喂料系统和整条产线的实际匹配程度,这篇内容就从喂料系统结构、温控精度、工艺参数几个点展开,帮大家捋清楚喂料波动背后的原因,找到改善产线稳定性、提升成品合格率的切入点。
自动喂料系统可不只是“送料”,核心是稳住螺槽填充状态
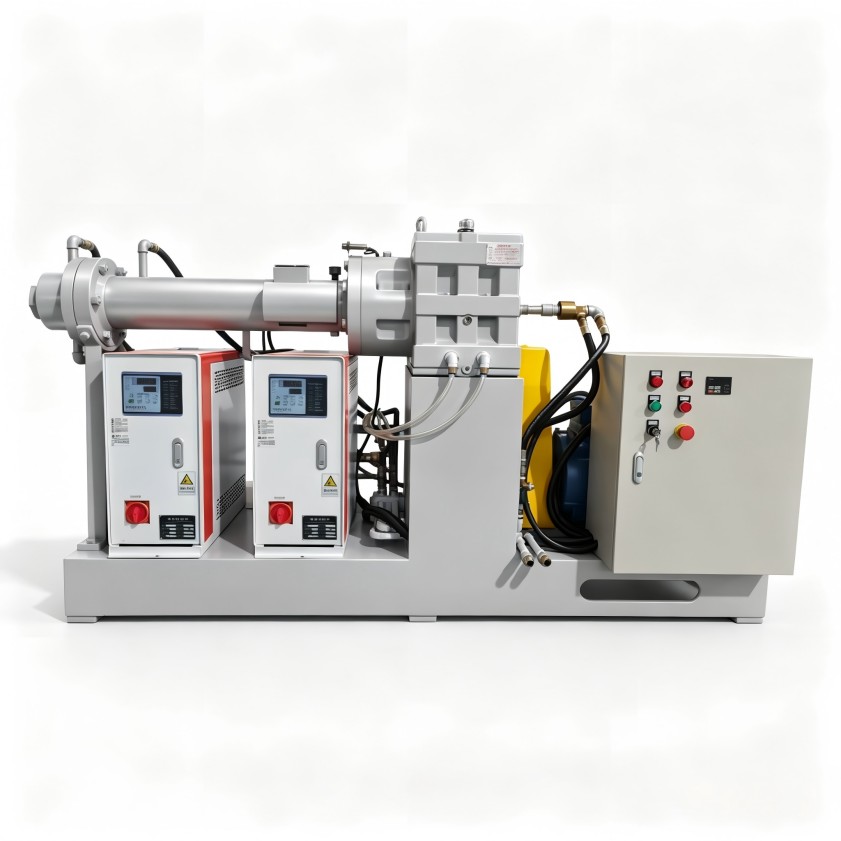
冷喂料挤出机和热喂料设备不一样的,进到螺杆里的胶料温度低、硬度高,流动性也差,喂料装置如果只是死板地把胶条往螺杆那边推,没法实时感知螺槽内部的实际填充状态,挤出段就很容易出现一会儿喂多了“吃撑”,一会儿喂少了“挨饿”的波动,自动喂料系统的实际价值,就是把送料动作和螺杆转速、塑化状态关联起来,让进料量和出料量能维持动态平衡。填充系数就是衡量这种平衡状态的一个很直观的指标,填充系数偏低的话,胶料在螺槽里停留的时间就会变长,局部温度很容易堆积起来,填充系数偏高的话,剪切热会快速上升,压力波动直接就会体现在电缆料挤出物的尺寸偏差上,通常情况下理想的喂料状态,根本不是看喂料电机转得有多快,而是看挤出压力曲线是不是走得平稳,压力曲线走平了,护套厚度自然就能稳下来。
填充系数、温控精度、喂料节奏,这几个参数得搭配着看
自动喂料系统本来就不是能独立运行的部件,它的实际表现全看和主机参数的配合程度,有三个环节平时最容易被大家漏掉。同一套喂料系统,转速设置完全一样,只要螺杆构型改了,螺槽的输送能力就会变,填充系数也会跟着发生变化,判断配合度的标准还是看压力曲线的平稳性,不是简单套个速度比例关系就行。冷喂料挤出机的喂料段要是温度波动大,胶条表面一会儿发黏一会儿发硬,喂料辊打滑的概率就会往上走,自动喂料系统的传感器本来会根据实时状态调整下料动作,但如果温控本身就有滞后,系统就会一直处在反复修正的状态里,温控精度也不是单看加热器的功率够不够,还得看冷却水路的设计合不合理,测温点的位置选得对不对,对电缆料这类对黏度很敏感的物料来说,喂料段的温度稳定性,直接就会影响后面挤出段的工作状态。冷喂料挤出机自动喂料系统的运行逻辑里,喂料节奏肯定不是越快越好,胶料在螺槽里的停留时间得保持相对一致,尤其是电线电缆料里加的各种助剂、交联剂,对温度和停留时间的敏感度都不一样,喂料一会儿快一会儿慢的话,局部物料经历的热历史完全不同,最后就会体现为绝缘性能或者表面状态的差异。
电缆料的物料形态不一样,自动喂料系统的优化方向也得跟着变
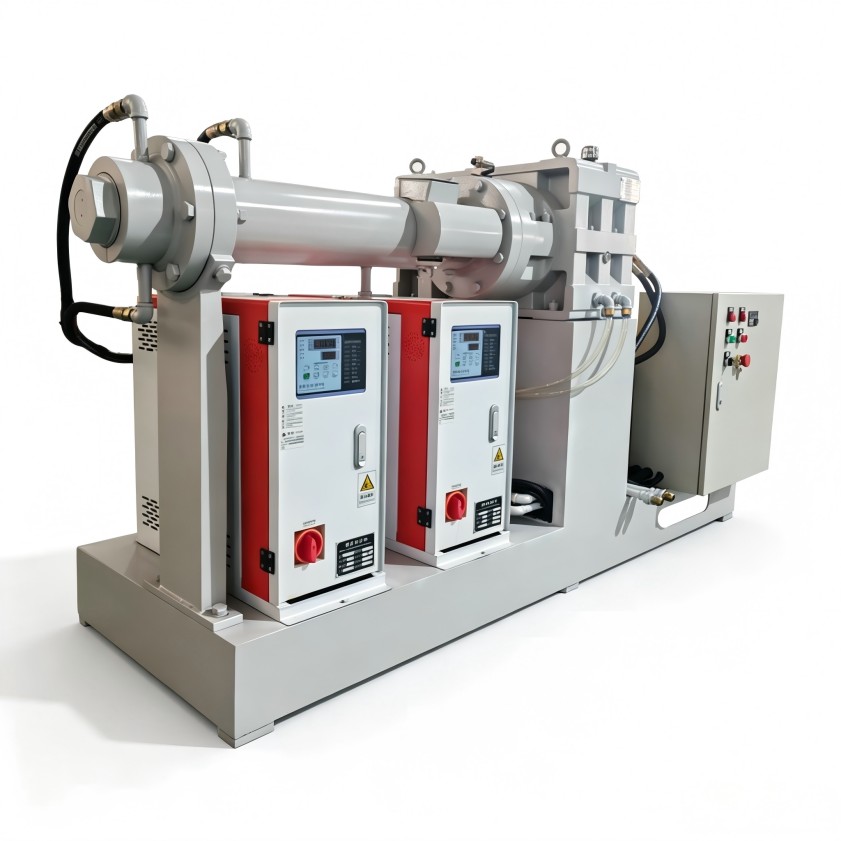
电线电缆料生产企业用的原辅料形态本来就不统一,有的直接用胶条,有的用粒料,还有的会用到粉料或者母粒预混料,胶条料的喂料难点主要在导条张力控制和喂料辊夹持力的调整上,粒料在下料过程里很容易在料筒内部搭桥,造成间歇性的断料问题,粉料或者预混料则对输送过程里的扬尘和架桥现象更敏感,这三种形态对自动喂料系统的结构要求差得挺多的,不能直接拿一套标准配置往所有产线上套。材料特性这块,PVC护套料对剪切热和温度波动比较敏感,喂料段要尽量减少不必要的机械剪切,胶条送进来的时候最好保持较低的预热程度,PE绝缘料本身流动性好,喂料波动大多来自粒料下料的不均匀性,交联料则要重点考虑胶料在喂料段的停留时间,能不能和后续的交联反应匹配上,系统和物料特性的匹配程度,很大程度上就决定了产线稳定性的上限。
评估一套自动喂料系统,先看结构、控制与适配性
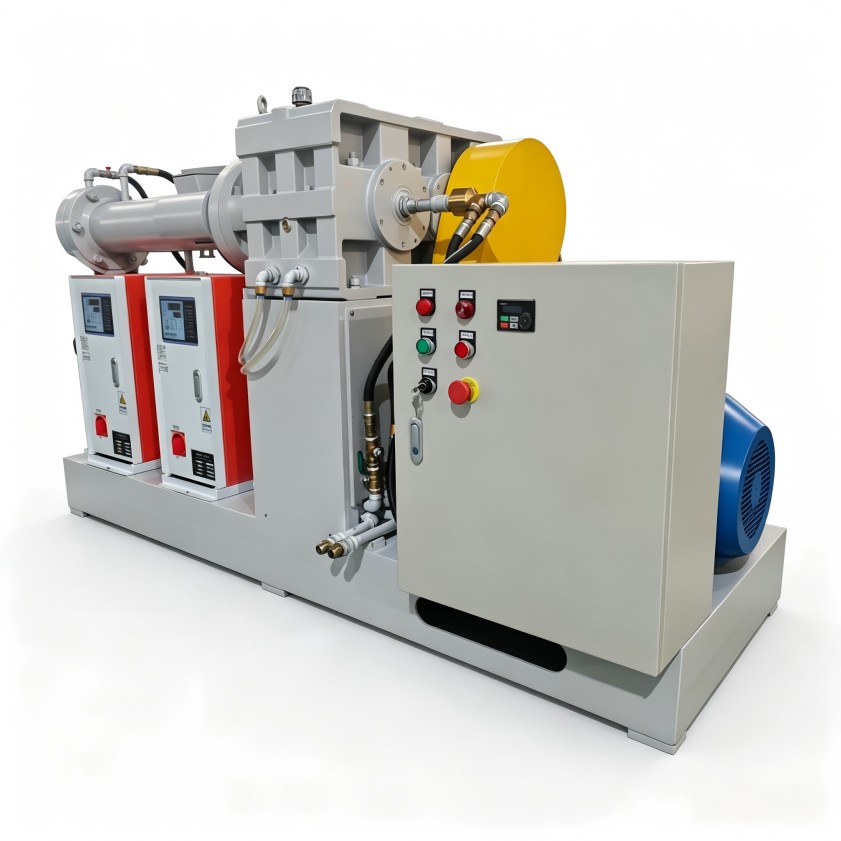
电缆料工厂大多有多品种共线生产的需求,要是喂料装置内部有不好清理的死角,换料的时候残留物料混进下一批次,造成的质量损失,可比省下来的操作时间多得多,可拆卸性、内壁光滑度还有密封设计,都是会影响换料效率的小细节。一套完善的自动喂料系统,应当能根据主挤出机的螺杆转速或者电流信号动态调整供料速率,不是死板地按固定频率一直转,还要看系统有没有异常报警和自动停机的逻辑,避免喂料中断之后挤出段还在空转。不同车间的层高、设备布局、胶料的储存方式都不一样,直接买成品设备往产线上装,很可能会出现衔接不上的问题,有灵活调整能力的供应商,能在结构尺寸、喂料口方向、控制系统接口这些地方做适配,这些因素看起来都很细碎,往往就决定了一套系统能不能长期稳定运行。
利拿实业做橡塑设备研发的经验已经超过15年了,在自动喂料环节可以结合胶料特性、产线布局和工艺目标,提供非标定制化的混炼成型方案,对冷喂料挤出机自动喂料系统有优化需求的厂家,建议结合具体配方和实际工况做评估。要是需要获取针对性的设备选型建议和工艺优化方向,可以直接联系利拿实业的技术团队。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信