近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
做橡胶密封件的工厂,大多遇到过这种场面:同一炉、同一配方出来的产品,抽检硬度高低不一,有的截面致密正常,有的明显欠硫,严重的还带气泡分层,结果是整批判废、客户投诉。不少人的第一反应是改配方、抬温度、延长时间,结果过硫和欠硫反而同时加重。这类波动的根源,多半不在配方,而在橡胶硫化设备本身。下面从热板温度均匀性、合模压力稳定性、有效硫化时间三个维度,给出一套可操作的排查顺序,帮你少走盲调参数的弯路。
温控表上显示的 160℃,只是热板上某个测温点的读数。胶料在模腔内真正经历的温度,要经过三道"转手":热板各区域是否存在温差、模具向胶料传热的效率、胶料自身硫化反应的放热。任何一道环节不均匀,同一副模具里不同穴位的胶料,硫化程度天然就不一样。
这时如果靠抬高设定温度去"照顾"温度偏低的区域,原本正常的区域就会被拉入过硫——越调越乱,就是这么来的。
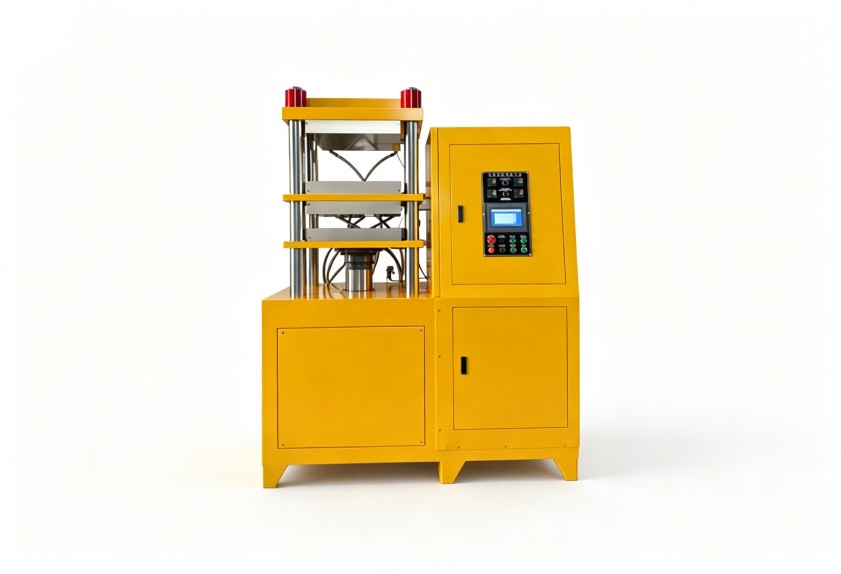
所以排查的第一步不是改参数,而是实测:在空载和带模两种状态下,用表面温度计或热电偶把热板四角和中心各测一遍,记录最大温差。温差超出工艺允许范围,先解决设备问题,再谈参数优化。
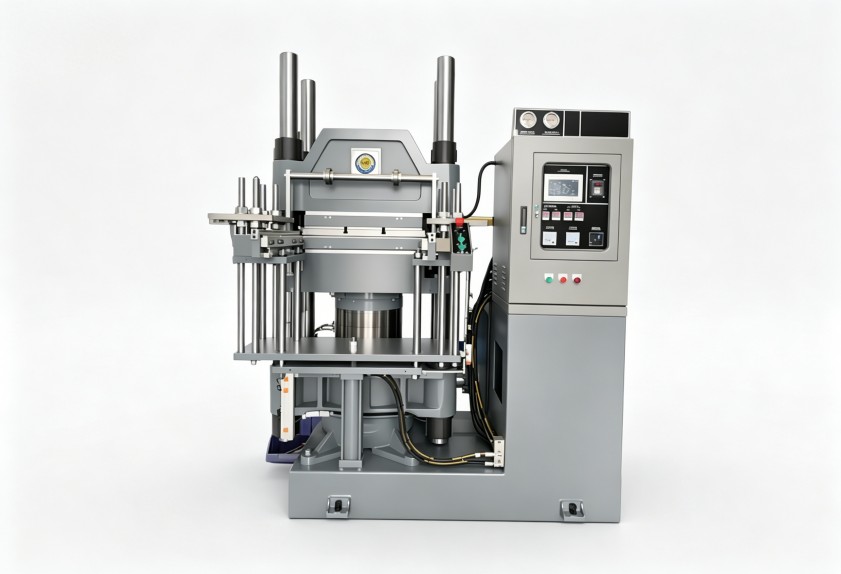
电加热板结构简单、升温快、维护门槛低,是中小型硫化机的常见配置。它的短板在于:加热管功率会随使用时间衰减,而且各管衰减程度不一;如果原始布置密度就不合理,局部热点很难避免。设备用上几年后,温差往往是悄悄拉大的,温控表不会给出任何提示——表头读数只代表传感器所在的那一小块区域。
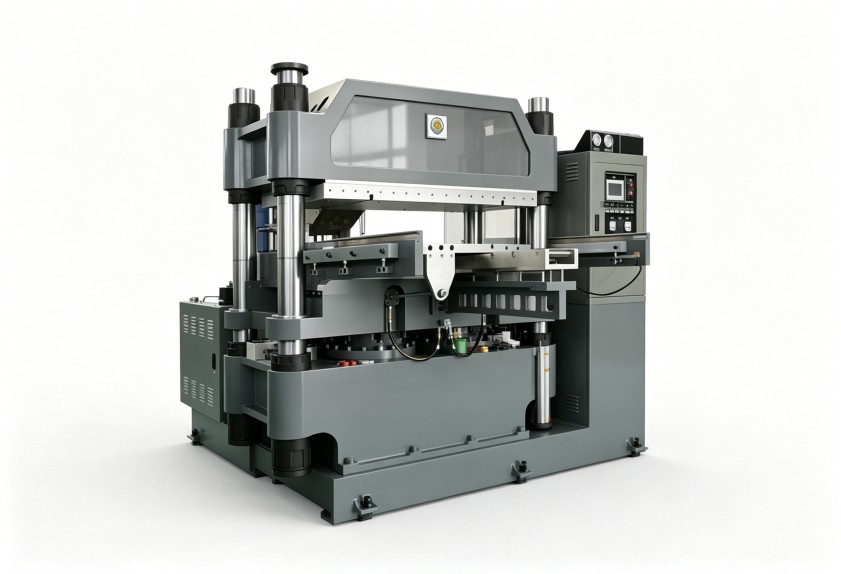
油加热通过介质循环把热量带遍整块热板,均匀性天生占优,适合对批次一致性要求高的密封件生产。前提是三个条件都满足:流道设计合理、循环泵流量稳定、传热介质不结焦积碳。其中流道结垢最容易被忽略,它不会报警,只会让温差一点点恶化。
同样功率的配置,流道或加热管的排布方式不同,热板边缘与中心的散热补偿能力差别很大,热板越大越敏感。选购橡胶硫化设备时,这一项很少出现在参数表里,却直接决定日后的批次稳定性,值得向厂家追问设计依据和热板实测温差数据。
硫化不只是"把胶加热",还要靠压力做三件事:把胶料压实贴合模腔、排出混入的气体、保证模具与热板之间良好传热。压力一旦不稳或分布不均,会出现两类典型缺陷:胶料与模腔间产生微小间隙,传热效率骤降,局部欠硫;排气不充分,产品内部残留气泡、表面缺胶。
排查时按这个顺序走:
多腔模具尤其要留意最后一项。有些工厂在同一台设备上混用不同厚度、不同磨损程度的旧模具,等于人为制造了穴位之间的压力差,产品软硬不一也就不奇怪了。
工艺单上写硫化 8 分钟,胶料真正处于目标温度下的时间却没这么长。装模、合模要时间;模具打开时带走热量,热板把模腔重新推回设定温度也要时间。如果设备热容量不足、连续生产时每模之间恢复不过来,温度低谷还会进一步吃掉有效时间。冬季车间温度低、模具预热不充分,影响更明显。
验证办法很直接:把细径热电偶埋入模腔胶料中,记录从合模到胶料达到硫化温度花了多久,用总的模内时间减去这段升温时间,才是真实的有效硫化时间。参数要不要动、动多少,以这个实测值为准。
厚壁密封件还多一层麻烦:制品内外存在传热梯度,只按表面状态判断,很容易外圈过硫、芯部欠硫。这类产品需要剖切样件确认内部硫化程度,而不是靠表面手感下结论。
前面每一类问题,反过来说就是一条橡胶硫化设备的选型标准:
利拿实业在橡塑成型设备领域有 15 年以上研发经验,70 多项自主专利覆盖混炼与成型环节,可针对密封件等橡胶制品的具体工况,提供温控与压力系统匹配的非标定制方案。车间如果同时规划混炼与成型工序,整线统一设计还能减少工序间的物料等待和热量损失。
最后把排查顺序再捋一遍:先测温度场,再查压力与平行度,接着核对有效硫化时间,以上都排除了,才轮到配方和工艺参数。盲调的代价——废品、返工、交期延误——通常比停机半天做检测高得多。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信