近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
做密封条的厂家大多遇到过:同一套口型,换批胶料尺寸就跑偏,壁厚超差、截面变形,调机师傅修修补补大半天,废品堆了一地。多数人的第一反应是修口型、调温度,却很少回头看胶料到达口型之前经历了什么。冷喂料挤出机机头设计是否匹配胶料特性,往往才是尺寸稳定性的底层变量。本文从流道结构、口型补偿、温控分区三个维度拆解,帮您判断现有设备瓶颈在哪、和供应商谈方案时该问什么。
不少工厂把机头看作把胶料从螺杆"接"到口型的通道,选型时只盯螺杆直径和长径比,机头则是"随机配的"。这种理解漏掉了机头的三个实际职能:
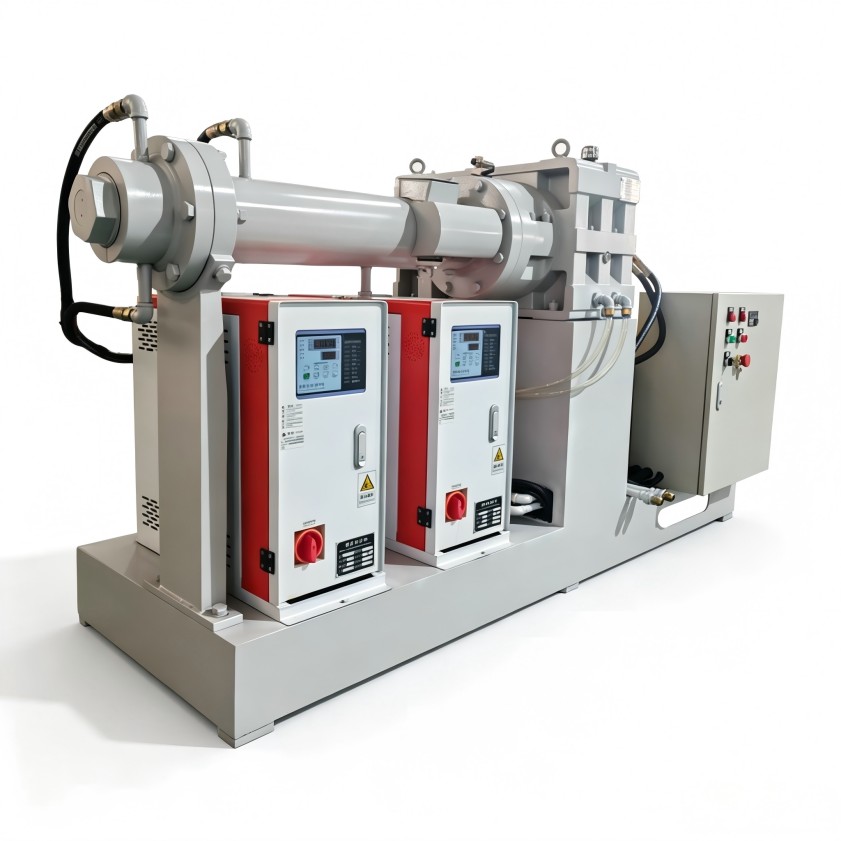
冷喂料工艺里,这三件事更关键。胶料以冷胶条或胶粒进机,全靠螺杆剪切塑化,到达机头时的胶温和塑化程度受螺杆状态、喂料波动影响更大。机头若缺乏缓冲和均化能力,这些波动会原封不动传到口型,表现为出料忽快忽慢、尺寸周期性波动。
供应商介绍机头时都会说"流线型设计、无死角",但这句话无法验证。真正能追问的是三件事。
流道从螺杆出口到口型逐步收缩建压。收敛太急,胶料剪切发热、局部胶温升高,密封条表面出现麻点甚至焦烧颗粒;收敛太缓,机头容积偏大、胶料停留时间长,对门尼偏高、易焦烧的胶种同样是风险。存在扩张段时斜率过大,胶流还会脱离壁面形成涡流区,积料老化后以黑点形式混进产品。
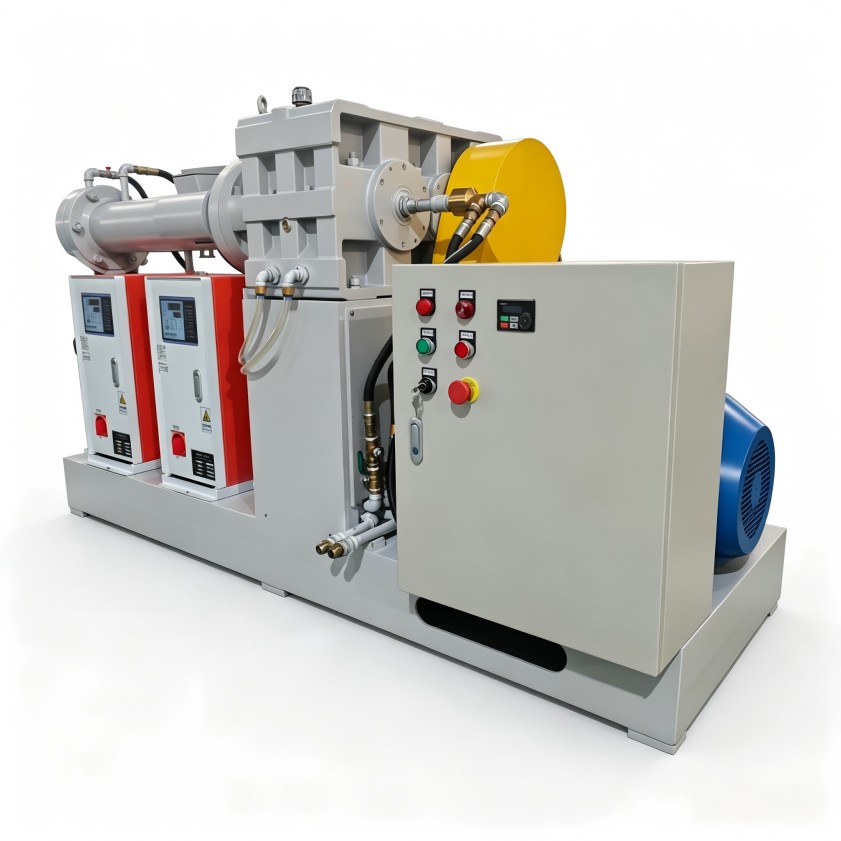
容积太小,螺杆的每一点波动都直接顶到口型;容积太大,换料清理耗时、滞料风险上升。合理容积要与螺杆排量、目标线速度匹配,只能靠供应商结合胶种和产能核算,没有通用答案。
密封件厂普遍多品种切换,不同颜色、不同硬度轮着上。机头是否液压开合、流道表面抛光等级、有没有螺栓孔和台阶形成藏胶死角,直接决定换料耗时和串色废品量。
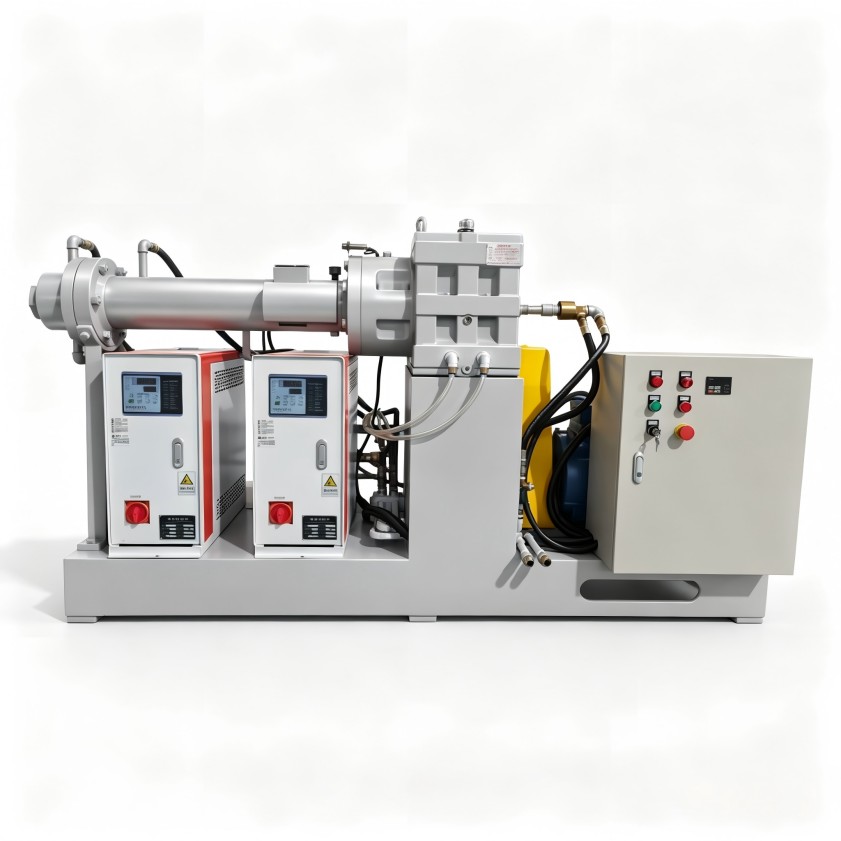
胶料离开口型后弹性回复、截面胀大,这就是口型膨胀。膨胀率受胶种、门尼黏度、填充量、胶温、剪切速率共同影响,同一套口型换批胶料尺寸就变,这本身是正常的。
密封条的麻烦在于截面多为薄壁、带空心腔或飞边,各部位膨胀量不同,截面会"歪"。成熟做法是口型设计阶段就做预补偿:按试挤数据把口型做成"反变形"形状,并让定型段长度与壁厚匹配——壁厚处定型段适当缩短、让该处流速快一点,用流速差抵消变形。
但如果口型修了很多次,变形总在同一位置复发,就该怀疑机头了:流道分配不匀、局部供胶压力偏高时,口型补偿只能压住一时,胶料批次一变就失效。口型和流道是同一个系统,分开治理往往事倍功半。
机头温控有两个容易被忽略的点。
分区数量。 整机头一个温区,意味着口型各部位只能靠金属导热"平均"。截面复杂的密封条,各部位胶流阻力和剪切发热不同,单一温区没有针对性调节的余地;多段独立温控才有微调手段。
测温点位置。 热电偶埋在机头厚壁深处,读到的是金属温度,与真实胶温可能相差明显,温控表数字再漂亮也不代表胶温。评估冷喂料挤出机机头设计时,值得问一句:测温点离流道表面有多远。
结构方面,液压开合式机头对多规格生产的价值很直接——换口型、清流道的停机时间大幅缩短,对订单碎片化的密封件厂就是实打实的产能。锁紧密封的可靠性也要确认,长期高压下漏胶,既浪费胶料也增加现场维护负担。
几个典型信号,中了两条以上,就值得把机头纳入排查:
和供应商沟通机头方案,可以照着这份清单问:
机头恰恰是橡塑设备里非标定制价值最高的部件之一。利拿实业在橡塑混炼成型领域拥有15年以上的设备研发积累,支持按胶种特性、截面形状和产能要求定制机头与整机方案,沟通初期即可携带胶料参数和截面图纸做可行性评估。
机头设计的好坏,最终体现在废品率、换料停机时间和调机工作量上。尺寸问题反复出现时,与其一次次修口型,不如把流道、口型、温控串成一条线系统排查。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信