近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
做电线电缆料的厂家,开炼工序最头疼的往往不是产量,而是粘辊:料糊在辊筒上,停机、清辊、再等升温,小半个班就过去了;塑化不均的料混进造粒,颗粒色泽和性能也跟着波动。遇到这种情况,车间第一反应通常是改配方、加润滑剂或调辊距,折腾几轮收效甚微。其实多数粘辊和塑化不良的根源不在配方,而在辊温——设定温度、辊面实际温度、加热方式,三者经常对不上。下文从设备温控和工艺参数两条线,把排查思路理一遍。
电缆料对辊温的敏感是双方向的。辊温偏低,粉料和助剂吃得慢,包辊松散,料片里能摸到夹生的颗粒,塑化程度不够;辊温偏高,熔体强度掉下来,料开始发黏、糊辊,PVC 类电缆料还会出现热降解,料片发黄、带异味。
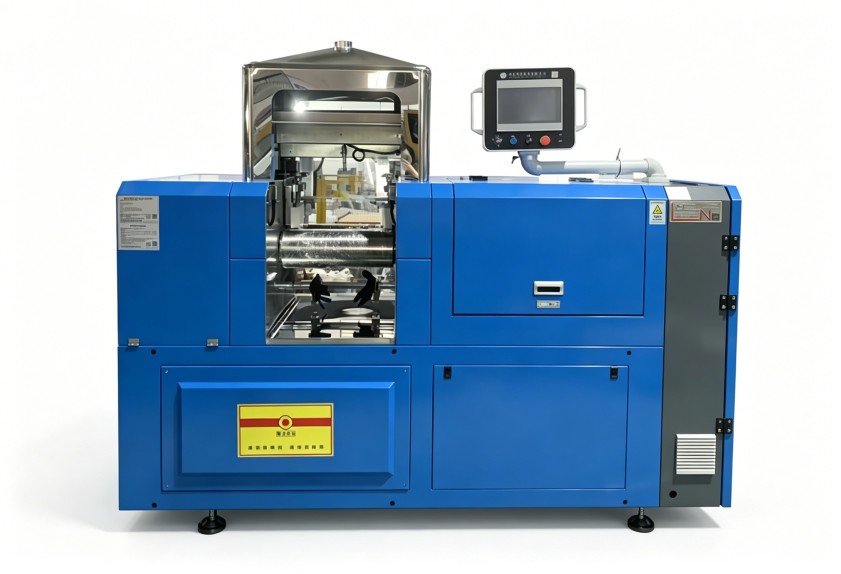
更隐蔽的情况是辊面温度不均:辊筒两端和中段存在温差,同一片料一边粘一边生。这种状态下无论怎么调配方、调辊距,都只能缓解,解决不了根本。
动手改任何东西之前,先做两个简单判断:
方向确定后,先看设备本身。同样叫开炼机,温控能力的差距可以很大,主要看两点:加热方式,以及显示温度与辊面真实温度的差距。
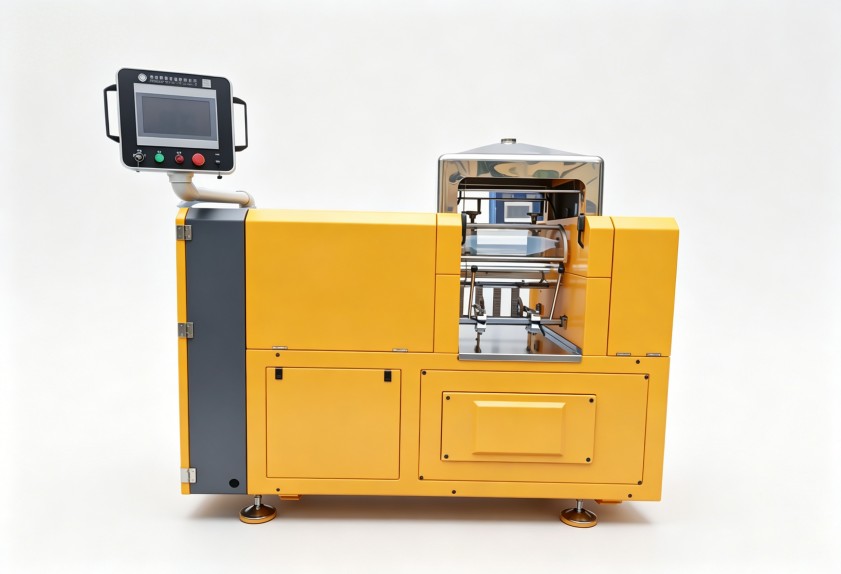
主流的辊筒加热有三种路子:
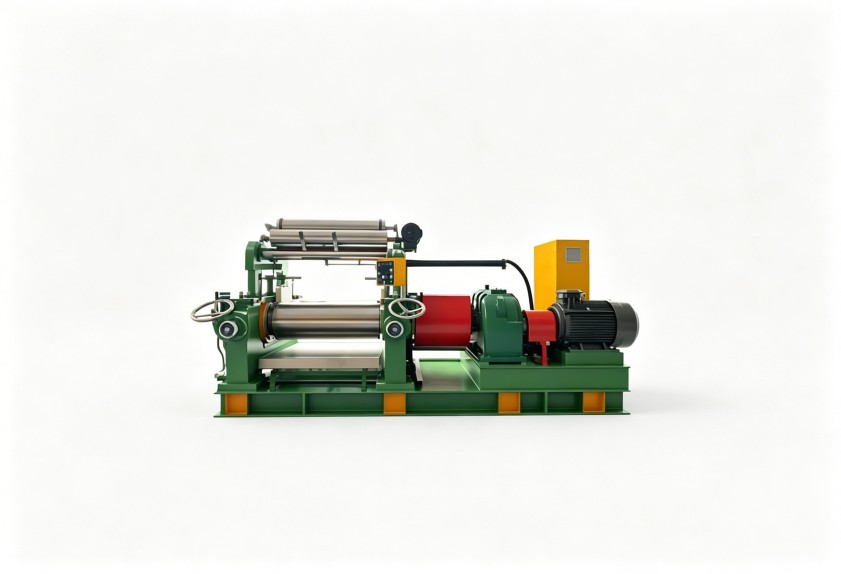
物料本身对温度敏感的话,油加热配闭环控温通常是更稳的选择。
温控表上的数字,只是热电偶测点位置的温度。测点装在哪、辊筒壁多厚、热传导快不快,都会让辊面实际温度和显示值拉开差距。建议用表面测温仪实测辊面两端和中段,和显示值对一遍——很多"温度设定没问题却照样粘辊"的困惑,到这一步就有答案了。
辊筒结构同样要查:钻孔辊筒热交换效率高,辊面温度更均匀;普通中空辊筒两端和中段更容易出现温差。另外,只带加热、没有冷却回路的设备,遇到剪切生热大的高填充电缆料,辊温冲上去就压不回来,连续生产越到后面越粘。
设备侧确认无误后,粘辊和塑化不均还剩工艺参数这一层。几个容易忽略的配合点:
不同体系的电缆料,对加热型开炼机的温控要求侧重不同,可以对照下表:
| 材料体系 | 温度特性 | 开炼时的典型问题 | 温控管理重点 |
|---|---|---|---|
| PVC 电缆料 | 温度窗口窄,偏高易热降解变色 | 低了塑化不良,高了粘辊、料片发黄 | 控温平稳优先,避免波动和超调 |
| 低烟无卤电缆料 | 填充量大,剪切生热明显 | 连续生产辊温持续爬升,后期粘辊加重 | 重视冷却回路和辊面温差控制 |
| PE 类电缆料 | 熔点明确,对辊温响应快 | 温度稍高就发黏、包辊过紧难操作 | 精细控温,升温阶段防止冲温 |
三类料怕的东西并不一样:PVC 料怕"晃",低烟无卤怕"热堆积",PE 料怕"冲"。如果一条线要兼顾多种料,温控系统的调节范围和响应速度就得留足余量。
温控也测了、参数也调了,粘辊依然频繁,说明现有加热型开炼机的能力边界到了。重新选型时,建议按这个顺序看:
对于电缆料这类温控敏感的物料,标准化机型往往只能做到"能用"。利拿实业可根据物料特性、产能要求和车间条件,提供从辊筒结构到温控回路的非标定制方案,让设备能力匹配工艺窗口,而不是让工艺迁就设备。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信