近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
色母粒生产批次多、换色勤,一台啮合机一天往往要清机好几次,人员频繁接触腔体和转子区域。规程执行稍有松懈,轻则夹伤扭伤,重则打坏转子、造成长时间停机。不少车间的啮合机安全操作规程贴在墙上很完整,执行起来却走了样:开机前检查靠感觉,清机时抢进度,新员工全靠师傅带徒弟。结合色母粒车间的工况特点,从开机前检查、运行监控、清机维护和培训管理四个环节,可以把纸面规程一步步变成班组的日常动作。
和其他混炼工序相比,色母粒车间有三个客观特点放大了操作风险。
一是换色频率高。每换一个色号就要彻底清机,人员开盖、进腔、接触转子区域的机会远多于单一品种连续生产的车间,暴露频次高,出事概率自然上升。
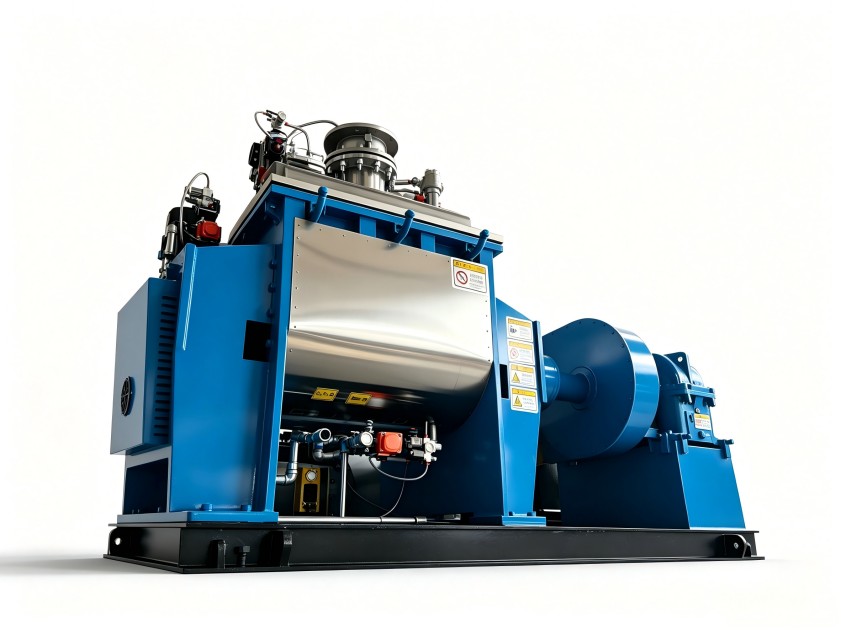
二是物料特性带来额外负担。色母粒填充率高,部分颜料和助剂易粘壁、难清理,操作工为了清干净,容易做出探身进腔、用手掏料这类危险动作。
三是交期压力。换色意味着停机,停机意味着产能损失,班组为了赶进度简化步骤,是很多险情的直接诱因。
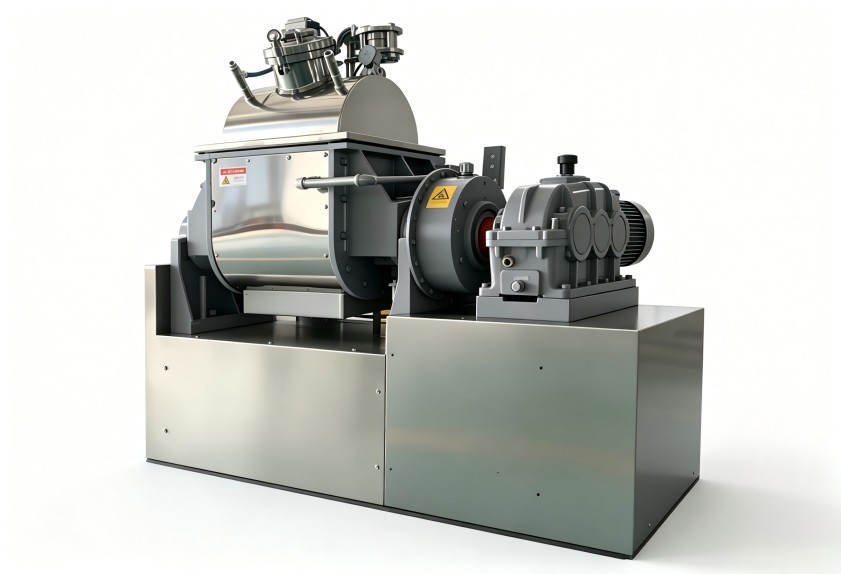
还有一个常见误区:认为安全规程是通用文件,一套啮合机安全操作规程可以管所有物料、所有工况。实际上,不同颜料体系对清机方式、温度控制的要求差别很大,规程必须结合自己车间的物料清单细化,否则条款写得再全也对不上现场。
啮合机的事故有相当一部分在开机瞬间就已经埋下伏笔——上一批残留的硬块、遗落在腔体内的工具、失效的急停按钮。开机前检查建议固化为逐项签字确认的制度,至少覆盖以下内容:

检查花的是几分钟,省掉的可能是一次大修或一次工伤。
出现以下任一情况,应按急停流程处理,而不是"再观察观察":异响突然加剧、有冒烟或刺鼻气味、密封处明显泄漏、温控持续失灵。
同时要明文禁止几类行为:设备运转中用手或工具伸入投料口掏料、为图方便拆除或短接防护装置、为赶产量超负荷投料。这三条是混炼车间机械伤害事故的主要来源,必须作为红线管理。
对色母粒车间来说,清机是日常动作,也是最容易出事的动作,规程要写得比别的环节更细:
使用清洗料或溶剂辅助清机时,还要注意现场通风和火源管理,这部分容易被忽视。
再细的规程,也要靠管理和硬件支撑才能长期执行。
管理上,新员工上岗前要经过规程培训和考核,转岗、复岗人员同样要重新培训;定期复盘行业内的典型事故案例,比单纯念条款有效得多。把规程拆解成每班可勾选的点检表,谁检查、谁签字、谁复核,责任落到人。
设备上,安全联锁是否齐全、防护罩设计是否合理、腔体结构是否便于清理,直接决定了员工"按规程操作"是顺手还是别扭。如果设备本身清理困难,员工为了赶时间就容易违规。利拿实业在混炼设备的非标定制中,会结合客户的物料特性和换产频率,对安全防护、开合结构和清洁便利性做针对性配置,并提供全球本地化的售后支持,帮助客户在设备层面减少违规操作的诱因。
安全操作规程的价值不在于写得多厚,而在于每一条都能在车间被执行、被检查。管理动作做扎实,再配上一台为安全与易维护而设计的设备,规程才能真正落地。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信