近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
做橡胶密封件的工厂,扩产或更新设备时,不少采购会先搜"硫化机生产厂家排名",打算照着榜单圈定供应商。这个习惯藏着风险:排名回答的是"谁的名气大",回答不了"谁适合你的产线"。胶料不同、模具尺寸不同、批量节奏不同,同一台设备在两家密封件厂的表现可能完全两样。下面从配置适配、温控能耗、售后维护三个角度,把评估厂家时该逐项核对的内容列清楚,帮你把"跟榜买"变成"按工况选"。
网上能查到的各类厂家排名,口径五花八门:有的按销量,有的按展会规模,有的按网络声量,几乎没有按"与你工况的匹配度"来排的。这不是说排名没用,而是它的用途有限——适合快速建立三五家候选名单,不适合直接当采购依据。
密封件生产有自身的特殊性:油封、O型圈、垫片往往是多品种、小批量,换模频繁;丁腈、氟胶、硅橡胶、三元乙丙的硫化温度区间差异明显,对设备温控能力的要求并不相同。给大批量单一制品设计的配置,放到频繁换模的密封件车间,换型一次可能就要多花不少时间。
所以看到"硫化机生产厂家排名"这类榜单时,先问一句:排的依据是什么?然后把名单留下,进入实质评估。
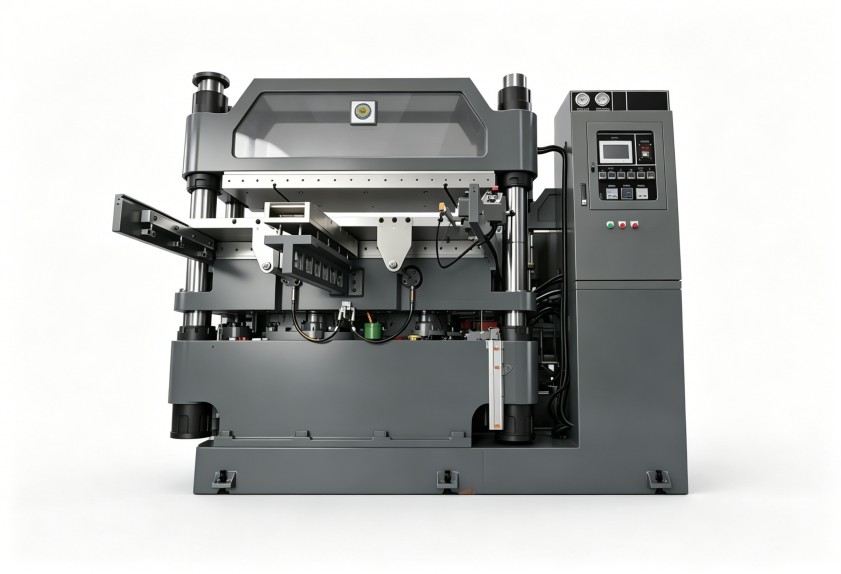
进入实质接触阶段,建议按下面的顺序推进:
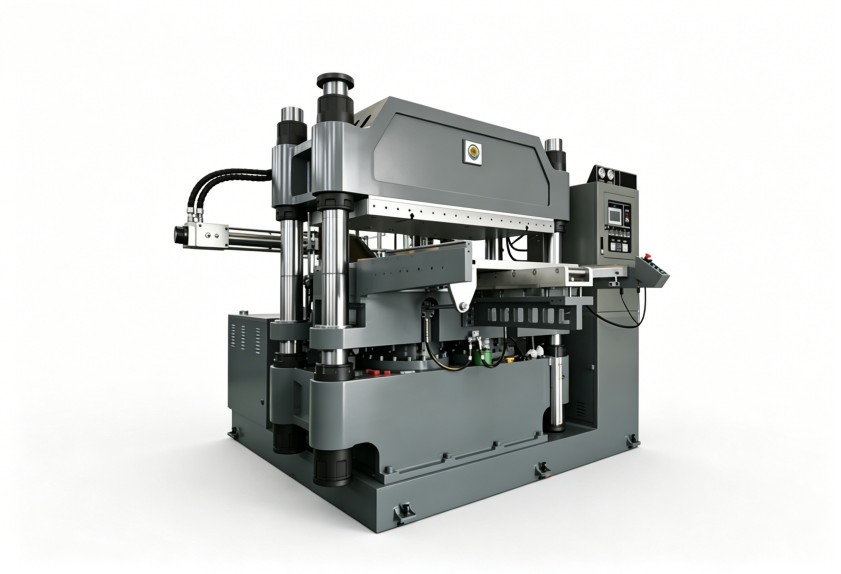
另外有一个容易被忽略的视角:密封件硫化的稳定性,相当程度上取决于前段混炼胶的一致性。混炼分散不均,再好的硫化设备也救不回来。因此,具备橡塑设备整体研发能力的厂家值得优先接触——以利拿实业为例,其15年以上的橡塑设备研发经验和70多项自主专利,覆盖密炼、开炼到成型的多个环节,能从混炼到硫化一并评估工艺衔接,这是只做单机的厂家较难提供的视角。
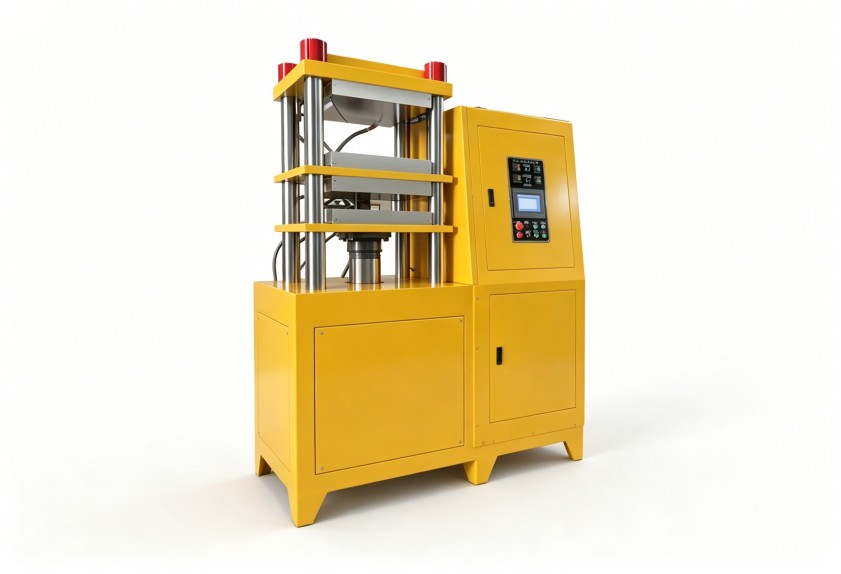
回到最初的问题:硫化机生产厂家排名值不值得看?值得,但只当作起点。圈定名单之后,把适配、能耗、维护三笔账逐项算清,再带料试机验证,才是密封件厂选设备的完整路径。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信