近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
做电缆料的工厂大多遇到过这种情况:同一批配方,换一台设备就出现塑化不均、挤出物表面发花,严重时机头压力忽高忽低、出料断断续续。工艺人员的第一反应往往是调配方、换润滑体系,折腾几轮后才发现问题出在设备端——普通挤出机与真正的工业级冷喂料挤出机,在螺杆设计、温控精度、喂料稳定性上的差距,会直接反映到胶料的塑化质量上。本文从螺杆构型与长径比、温控分区、喂料与传动系统三个维度展开,帮你建立一套自己的判断标准,无论选机还是排查异常,都有据可依。
传统热喂料工艺中,胶料先经开炼机热炼预热,再以接近塑化的状态送入挤出机,塑化任务等于被分摊了一半。冷喂料则完全不同:冷态胶条或胶粒直接进入机筒,从输送、压缩、塑化到均化挤出,全部依赖螺杆在机筒内独立完成。
这对设备提出两个硬性要求:
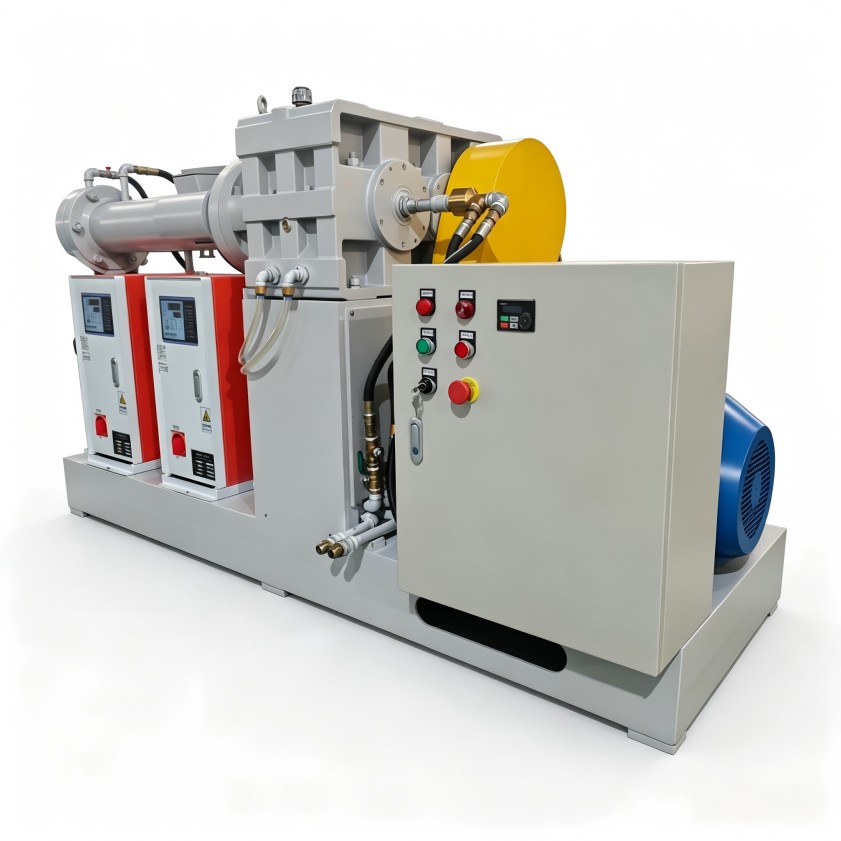
冷喂料的好处同样明显:省掉热炼工序和人工投入,胶料批次一致性更好,更适合电缆料这类对质量稳定性要求高的连续化生产。但前提是设备配置撑得起这套工艺。配置不到位的冷喂料挤出机,工业级连续生产的要求很难满足——塑化不均、出料波动、能耗偏高,往往都源于此。
普通机型的长径比偏小,胶料在机筒内停留时间短。热喂料工艺下问题不大,换成冷态进料,塑化时间立刻捉襟见肘,挤出物容易出现"夹生"。工业级冷喂料挤出机通常采用更大的长径比,让胶料有充足的输送、压缩和均化行程。
这一点在高填充配方上尤其突出。以低烟无卤电缆料为例,大量无机填料的加入使胶料导热变差、粘度升高,塑化行程不足会直接表现为粒子内部有未分散的白点、切面不致密。
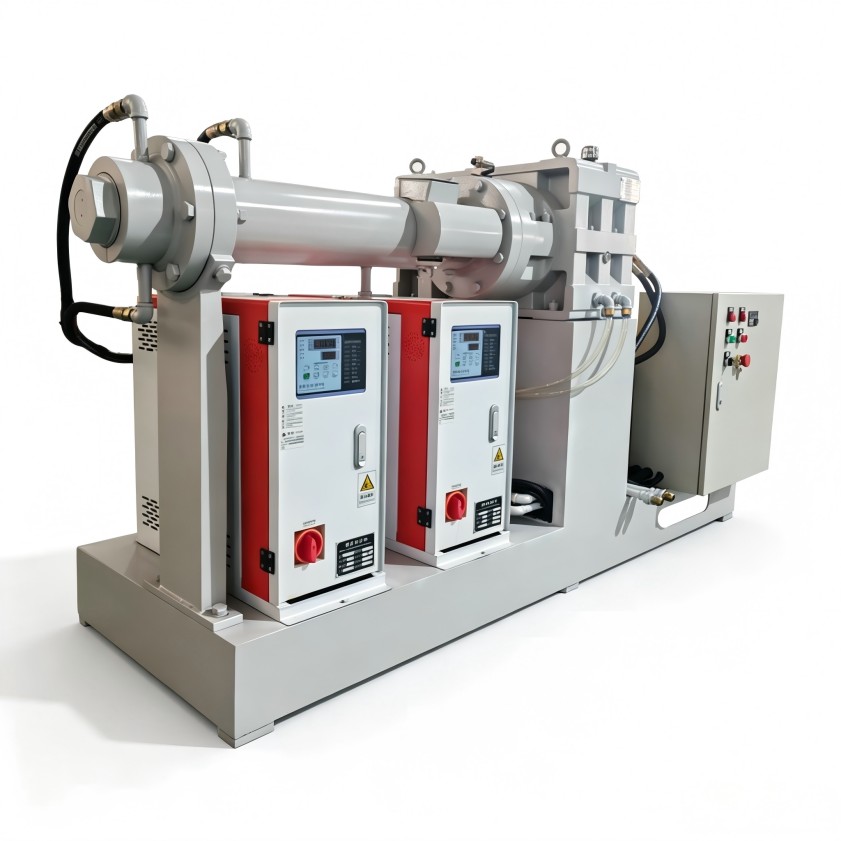
长径比之外,螺杆构型同样关键。螺棱结构、混炼元件(如销钉段、屏障段)的布置方式,决定了剪切强度与分散效果之间的平衡:剪切太强,PVC等热敏性胶料容易过热分解;剪切不足,填料又分散不开。
这也是工业级设备普遍支持螺杆构型定制的原因——配方体系变了,同一根螺杆未必通用。采购时与其纠结参数表好不好看,不如直接问供应商:针对我的胶种,混炼元件怎么布置,依据是什么。
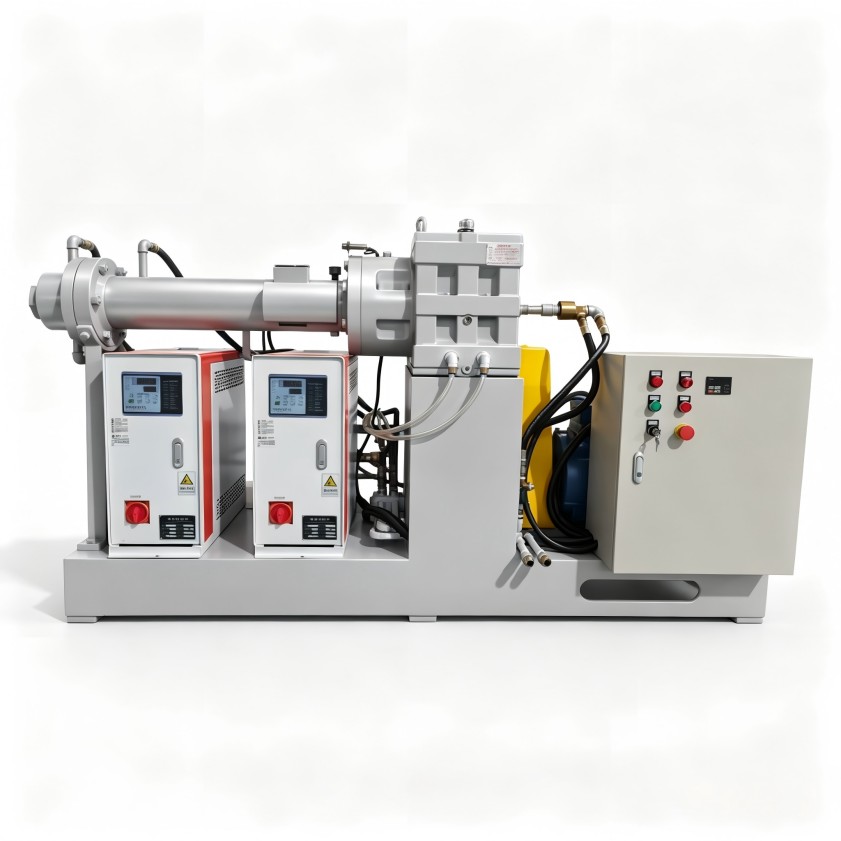
电缆料大多对温度敏感。PVC过热会分解释放氯化氢并伴随变色;交联聚乙烯料温度偏高会提前交联,在机筒内焦烧结块;高填充料摩擦生热大,局部超温的风险更高。评估一台设备的温控能力,重点不在分区数量,而在三个方面:
不少塑化不均的投诉,最后追溯到的是某个温区长期偏离设定值却未被察觉。定期用便携测温仪核对各区实际温度,是一项成本低、收益高的日常点检。
冷喂料工艺对进料均匀性很敏感。胶条厚薄不均、进料断续,会引起螺杆扭矩波动,进而造成出料脉动、机头压力不稳。工业级配置通常会在喂料口结构和喂料方式上做针对性设计,例如配置压辊或强制喂料装置,保证胶料连续稳定地进入螺槽。
传动侧的关注点是功率与扭矩储备。电缆料填充量高、熔体粘度大,设备长期高负荷运转,如果电机功率余量不足、减速箱扭矩吃紧,整机就一直处在临界状态,故障率和单位能耗都会上升。此外,高填充配方对螺杆和机筒的磨损明显快于普通胶料,材质选择与表面处理工艺(如氮化、双金属衬套)直接关系到大修周期和长期维护成本。
判断一台冷喂料挤出机是否达到工业级水平,可以按下面的顺序自查:
把这些信息整理清楚后再与设备供应商沟通,得到的方案会准确得多。利拿实业支持全流程非标定制,可针对不同电缆料工况匹配螺杆构型、温控分区与喂料方案,避免用通用机型硬套所有配方带来的反复调试。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信