近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
密封件厂做设备升级时,经常卡在同一个问题上:挤出工序到底用冷喂料还是热喂料。选错的代价不只是设备差价——多胶种、小批量的订单结构下,能耗偏高、人力紧张、换产拖沓会长期拖住交付。很多采购讨论只盯着"要不要配开炼机"这一个点,却忽略了喂料方式对整线管理模式的长期影响。下面从设备配套、运行成本、换产适应性三个维度,拆解冷喂料挤出机与热喂料挤出机区别究竟体现在哪里,帮你判断哪条路线更适合自己的订单结构。
热喂料挤出机自身塑化能力有限,胶料必须先在开炼机上热炼到合适状态,再打成胶卷或胶条连续喂入;冷喂料挤出机则直接吃冷的胶条或胶粒,靠长径比更大的螺杆和多区温控,在机筒内完成塑化和挤出。
由此产生一种流行说法:冷喂料更新、更先进,热喂料迟早要淘汰。这个判断过于简单。冷喂料确实把"热炼供胶"的工作转移到了螺杆上,省掉了开炼环节;但对某些高硬度、难塑化的胶料,经开炼机充分热炼后再挤出,稳定性反而更容易保证。两种方式的本质差异是"塑化任务由谁承担"的分工不同,而不是简单的新旧替代。哪条路线合理,取决于你的胶种、批量和管理方式,而不是设备本身的高下。
方案对比时最容易算错的是投资口径。热喂料主机报价看起来低一些,但它身后必须跟着开炼机和供胶、传送等辅助装置,真正要采购的是"一条线":
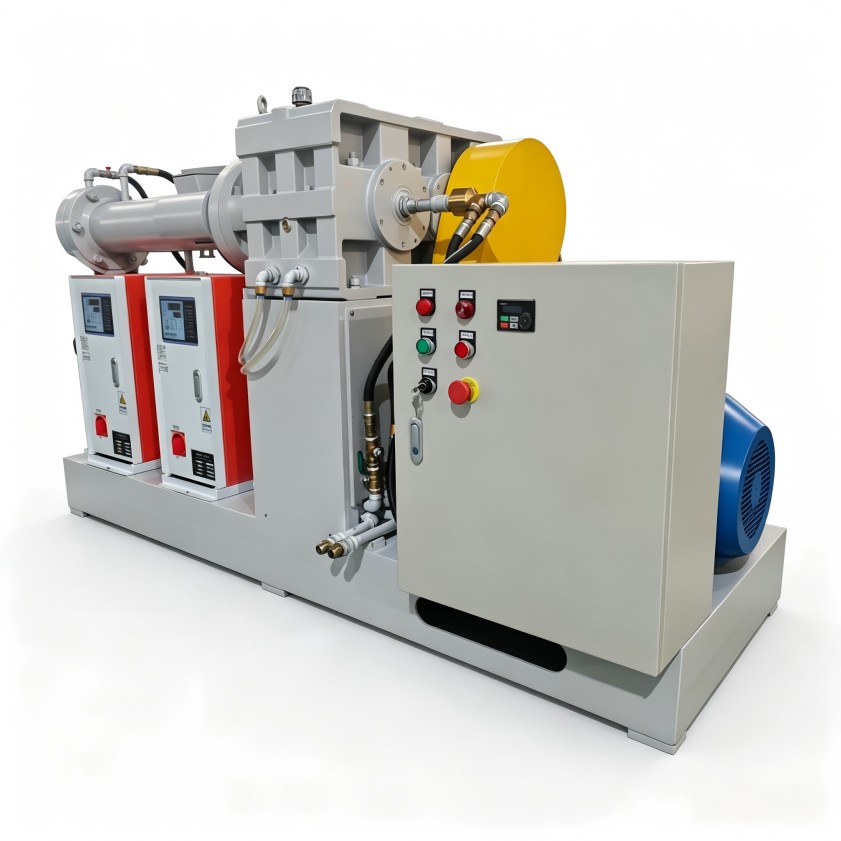
冷喂料设备单机作业,整线短、占地小,对车间普遍不宽裕的密封件厂更友好,日后扩产搬线的代价也低。但有两点要认清:第一,省掉开炼机不等于省掉炼胶,混炼仍由密炼机完成,只是热炼功能转移给了螺杆;第二,冷喂料主机对螺杆设计和温控分区要求更高,单机技术含量和价格相应更高。比投资要用"整线对整线"的口径,而不是单机对单机。
设备进厂之后,真正拉开差距的是每天运转产生的成本。
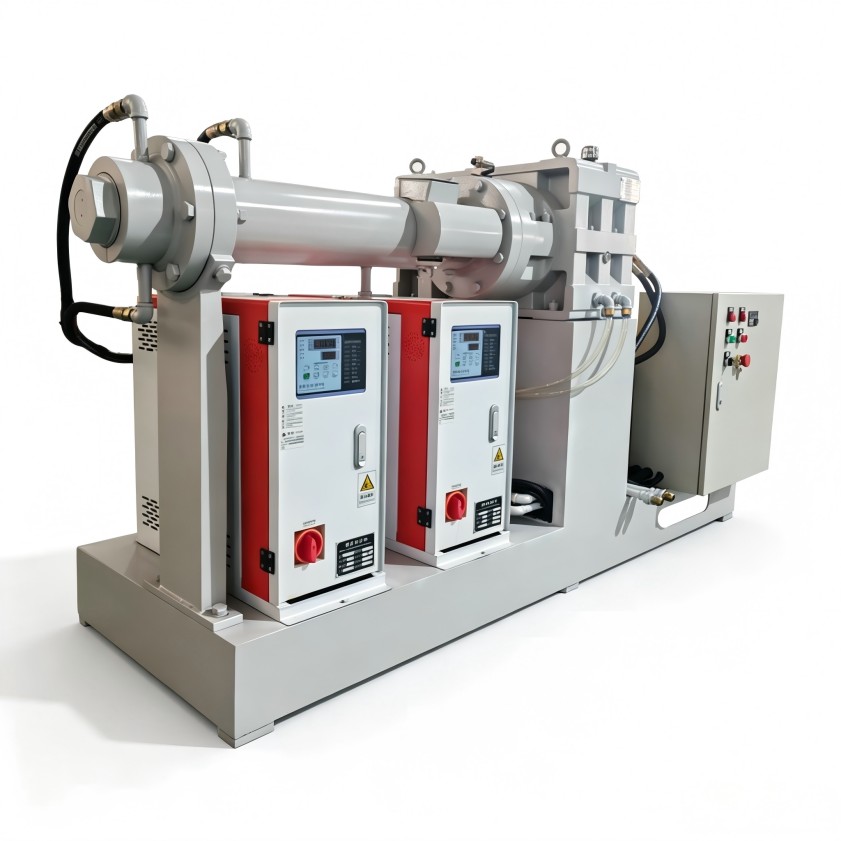
热喂料线上,胶料先经密炼、再经开炼反复热炼才进挤出机,等于被多次加热,开炼机等待期间的空转也在耗电;冷喂料只需一次升温塑化,能量路径更短。但冷喂料主机螺杆做功大、装机功率高,所以要比的是整线综合电耗,而不是某台设备的铭牌功率。
热喂料线的开炼机需要专人看机、割胶、供胶,属于典型的重体力岗位,招工和留人都越来越难;冷喂料线喂料可实现自动化,人员配置更精简,但对操作工理解工艺参数的能力要求更高。两种方式对班组建设和培训体系的要求完全不同。
热喂料线的保养分散在挤出机和开炼机两处,辊筒、轴承、传动都是日常重点;冷喂料线的磨损集中在螺杆和机筒,温控元件更多一些,但整线维护点总数更少。密封件厂规模普遍不大,设备管理人手有限,维护点少往往意味着更少的非计划停机。
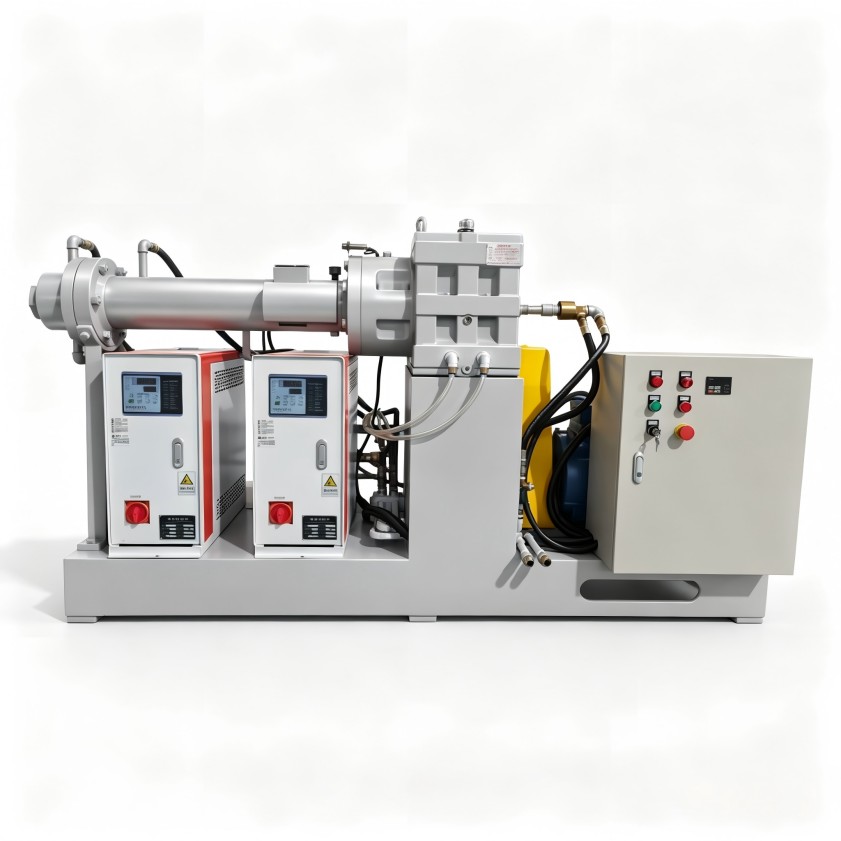
密封件厂的典型工况是 EPDM、NBR、硅胶等胶种频繁切换、单批批量不大,这个场景下两种方式的表现差异非常明显。
冷喂料线换胶主要是清理机头和喂料口,胶温靠温控分区重新设定即可,切换相对快;不同硬度的冷胶条都能直接喂入,对多胶种的兼容性好。塑化过程封闭在机筒内,胶温波动小,挤出尺寸稳定性更容易控制——这一点对密封条、异型材这类尺寸敏感的产品尤其重要。
热喂料线换胶则要麻烦得多:开炼机要清辊、重新热炼,新胶种的热炼程度靠操作工经验把握,切换时间长,供胶节奏的人为波动还会传到挤出稳定性上。反过来看,如果订单集中在少数几个胶种、以大批量连续生产为主,热喂料线"胶料塑化充分、主机负担轻"的优势就能发挥出来,单位产出成本并不吃亏。
误区一:只比单机价格。 热喂料主机便宜,但加上开炼机、占地和长期人力,整线账未必划算。
误区二:默认冷喂料一定更好。 胶料硬度很高或填充量很大时,螺杆塑化能力能否覆盖需要实测,不能只凭宣传资料下结论。
误区三:忽略换产频率对产能的侵蚀。 样本产能按连续生产计算,频繁换产工况下,两种方式的有效产能差距可能远超纸面。
建议按这样的顺序推进:先梳理订单结构——胶种数量、单批批量、月均换产次数;再按整线口径核算投资与运行成本;然后带自己的典型胶料到设备厂试机,重点观察塑化均匀度、挤出波动和换胶清理的实际耗时;最后考察供应商的螺杆设计能力和温控系统水平,这决定了设备能否真正覆盖你的胶种范围。利拿实业在橡塑挤出设备领域积累了15年以上研发经验和70多项自主专利技术,可结合具体胶种与产能要求提供试机验证和整线方案。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信