近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
做橡胶密封件的工厂,最怕混炼胶"不听话":同一配方,这批门尼粘度正常,下批就偏高;更糟的是胶料在机台里提前焦烧,一锅料直接报废。遇到堆叠式炼胶机温度控制不稳,很多人的第一反应是把设定温度往下调,或者怀疑配方、责怪操作工。实际上,多数温控问题的根子在设备侧——热源分布、冷却回路和测温环节。下面按"现象—误区—原因—排查—改进"的顺序讲清楚,帮你少走弯路。
温度问题很少以报警的形式直接出现,更多是通过产品质量间接暴露:
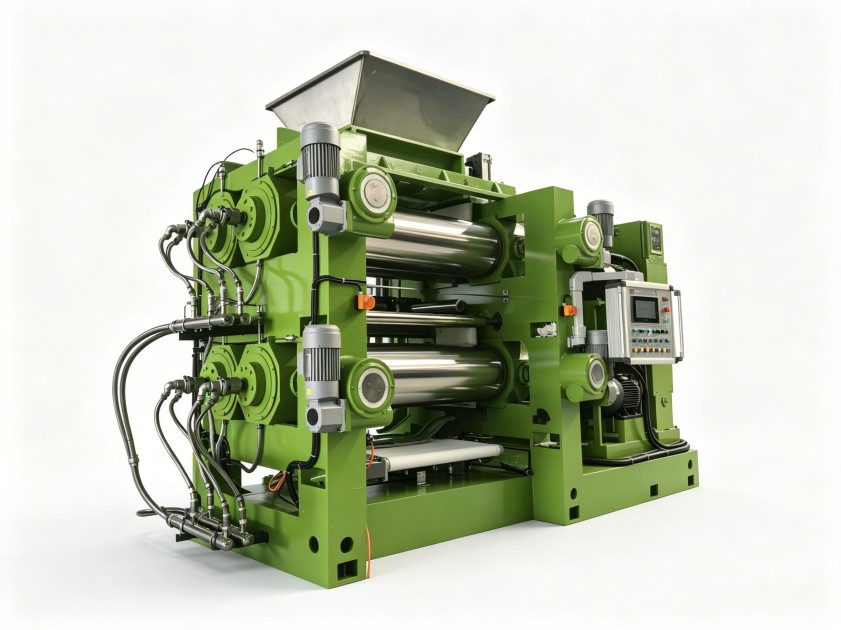
所谓失控,不一定是温度显示爆表,更多是胶温偏离了工艺窗口:温度偏高,胶料里的硫化体系提前启动反应,后续加工的安全时间被压缩;温度忽高忽低,配合剂分散状态不一致,混炼胶质量同样不稳。密封件对尺寸稳定性和一致性要求高,混炼胶的波动会一路传导到硫化工序,最终变成泄漏风险和客户投诉。把温度压住,本质是压住批次波动。
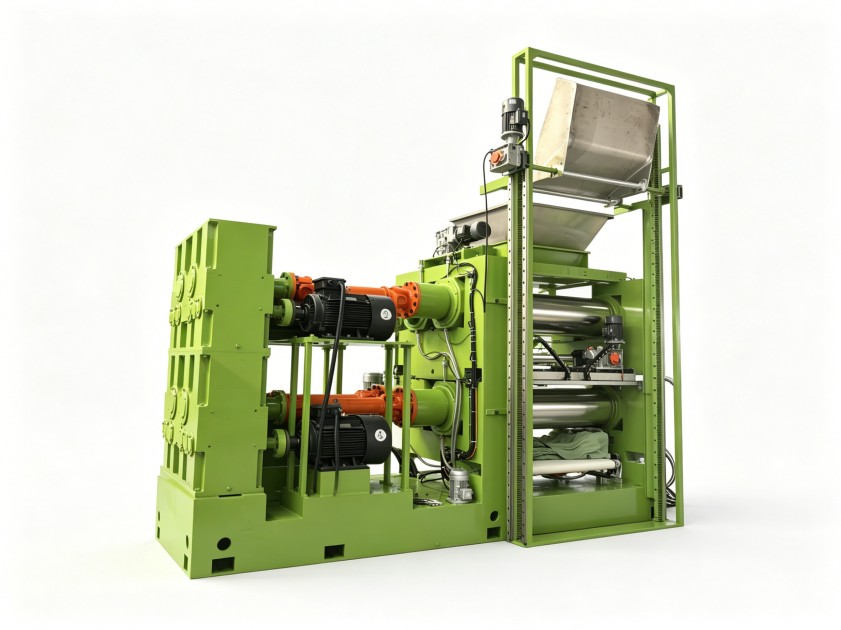
混炼生热主要来自机械剪切:转子和辊筒对高粘弹性的胶料反复剪切、挤压,大量机械能转化为热能。这部分热量无法避免,只能靠冷却系统及时带走。堆叠式结构还有一个容易被忽视的特点——设备单元上下叠加布置,上层与下层的散热条件不同,热量容易在局部空间积聚,厂房通风不佳时更明显。季节因素也会叠加:夏季冷却水基础温度高,同一台设备的散热能力比冬天差一截,原本勉强够用的冷却系统就会"露馅"。
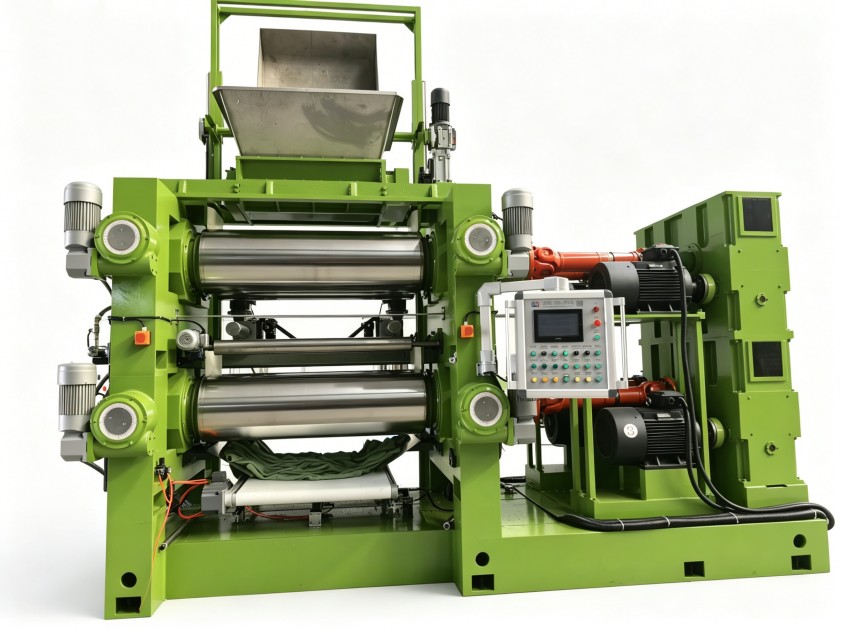
这里有两个常见误区:
一是温度一高就把设定值往下调。如果冷却能力不足或测温滞后,调低设定值只是让控制系统"看起来更忙",实际胶温降不下来,还可能掩盖真实故障。
二是把责任全推给配方或操作工。配方确实影响生热特性,但设备侧的温控能力,决定了能不能把热量及时、稳定地带走。
遇到堆叠式炼胶机温度控制异常,建议按从易到难的顺序排查:
平时养成记录排胶温度和冷却水温的习惯,异常出现时才有对比依据,排查效率会高很多。
工艺侧可以先做几件事:把填充系数控制在合理范围,避免超负荷运行;生热快的胶料采用分段混炼,母炼与终炼分开;为排胶温度设定明确上限,超限即排胶冷却,必要时配合二段加工。
如果工艺调整后温度依然压不住,就要审视设备本身的配置:
密封件厂大多是多品种、中小批量生产,换胶频繁,选型时不妨把温控能力与换胶清理的便利性放在一起评估,避免顾此失彼。利拿实业在橡塑设备领域积累了15年以上研发经验和70多项自主专利技术,支持全流程非标定制,可结合胶料特性与厂房布局,提供针对性的温控配置建议。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信