近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
搜"实验室啮合机操作手册"的人,通常处在三种状态:新设备刚到,想确认开机和投料步骤;新员工上手,需要一份标准作业依据;打样数据忽好忽坏,想回头查操作环节哪里出了偏差。
手册确实能回答前两类问题。但第三类——色母粒研发中最让人头疼的批次间色差、分散度波动、数据放大到产线对不上——往往卡在手册里几行容易被略读的条款上。很多实验室把它当开机说明书,读完"操作步骤"一章就合上了,忽略了工艺参数部分的边界条件。
下面从混炼时间与投料顺序、填充系数、温控精度三个维度,把这几行条款拆开讲清楚,帮你把打样数据做得稳定、可复现。
手册条款不是凭空写的,每一条都对应设备的机械结构。实验室啮合机的两根转子以固定间隙相互啮合,物料主要在转子之间的狭小间隙里受到强烈的剪切和拉伸。这和切向式转子的混合逻辑不同:切向式的剪切主要发生在转子棱与混炼室壁之间,两转子可以不同转速;啮合式则是同步等速、几何形状相互嵌入。
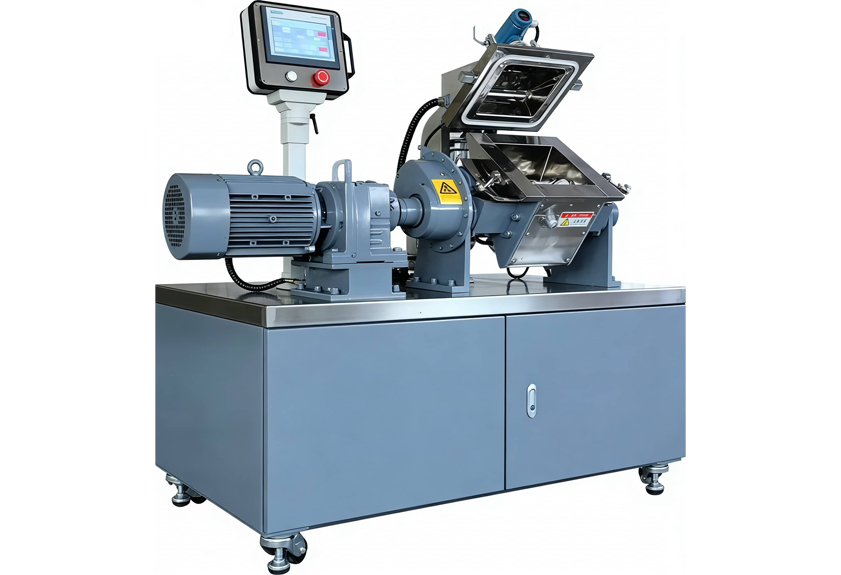
这个结构差异直接决定三件事:分散效率更高、物料温升更集中、对投料量和投料顺序更敏感。所以手册里关于填充系数、加料次序的条款会写得更细、更严格。理解这一层,再读参数条款时就知道哪些是必须遵守的硬边界,哪些是可以按物料特性微调的弹性区间。
一份完整的实验室啮合机操作手册,工艺参数章节通常只占几页,但这几页才是打样稳定性的决定因素。
不少操作员把手册上的参考混炼时间当成倒计时,到点排料。但时间只是结果,真正的判据是功率曲线。物料在混炼室里经历"吃粉—分散—塑化"的过程,功率会先冲高、再回落、最后趋于平稳。平稳段持续一段时间,说明分散基本完成;功率迟迟降不下来,说明物料还没"吃"进去,到点排料就是半成品。
色母粒打样尤其如此:不同颜料、不同熔指的载体,吃粉速度差很多。固定时间排料,批次间自然不稳。正确做法是以手册建议的时间区间为参考,以曲线形态为准。
填充系数指投料体积占混炼室有效容积的比例。啮合式结构对这个值非常敏感:装少了,物料在腔内打滑,转子"咬不住"料,剪切效率骤降;装多了,上顶栓压力不足,物料缺少翻腾空间,分散同样变差,还容易从加料口冒料。
手册一般会给出一个推荐区间。实验室打样量小,很多人习惯"一把抓",称量凭感觉,填充系数在批次间来回漂移,色差和分散度跟着漂移。建议把每次投料的实际填充系数记下来,和打样结果对照,很快就能找到自己物料的合适区间。
手册温控章节里有两个概念容易混淆:设定温度和物料实际温度。混炼过程剪切生热很大,物料温度往往明显高于腔体设定温度。如果只盯设定值、不看手册允许的排料温度上限,热敏性颜料可能在某几批里已经轻微分解变色,肉眼却未必看得出来。
实验室机型的优势是容积小、换热快,温控响应比量产设备好。前提是冷却水路通畅、测温元件没被积料糊住——这些点写在手册维护章节里,但直接影响的是打样数据的一致性。
参数条款理解了,还要落到具体操作顺序上。以一次典型的色母粒打样为例:
加料次序是色母粒打样里最容易凭经验"自由发挥"的环节。颜料先加还是后加,直接影响它在熔体中的浸润和分散路径。手册给的顺序是基于常规物料的通用方案,如果配方里有大比例无机粉体或难分散颜料,应在这个框架内做小步验证,而不是整单推翻重来。
打样数据想放大到产线,前提是你知道自己"做对了什么"。每批打样应留下完整记录:配方、投料次序、实际填充系数、各阶段时间、功率曲线特征、排料温度。少了任何一项,量产端复盘时就只能猜。不少实验室的数据"放不大",不是设备问题,而是记录习惯问题——打样时靠记忆,转产时靠回忆。
清洁写在手册维护章节里,却常被当作卫生要求而非质量要求。色母粒实验室频繁换色,上一批的颜料残留在转子棱、卸料门缝隙里,下一批的色差就从这里来。换色批次之间的清洁程序,应按手册的拆解要点执行到位,深色换浅色时尤其不能省步骤。
操作手册覆盖的是标准工况:常规物料、额定填充范围、常规温控区间。遇到以下情况,继续翻手册意义不大,更适合直接找设备厂家:
利拿实业的实验室密炼与混炼设备支持全流程非标定制,技术团队可以基于你的胶种、配方特性和产能规划,评估从实验室打样到量产放大的设备配置方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信