近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
一批骨架油封硫化出来外观合格,送进检测室却判定欠硫;同一副模具上午运行平稳,下午飞边突然增厚。在橡胶密封件车间,这类问题的惯常处理是调配方、换操作工、延长硫化时间,折腾几轮收效甚微。根子往往埋得更早:当初选设备时,吨位、温控、真空等配置没有对上自家产品的结构与胶种。下面按"先判断、再核对、后采购"的顺序,梳理常见质量异常与硫化机选型参数的对应关系,帮你把选型失误挡在下单之前。
同样的欠硫,可能是硫化时间设短了,也可能是热板温度根本到不了设定值,两者的处理方式完全不同。动手调整之前,先花半小时做三个排查:
走完这三步仍指向设备,就该回头核对当初的选型依据了。
飞边偏厚是密封件厂最常见的投诉之一,修边工时和胶料损耗都跟着上涨。很多人第一反应是模具磨损,却忽略了合模力不足同样会把分型面撑开。
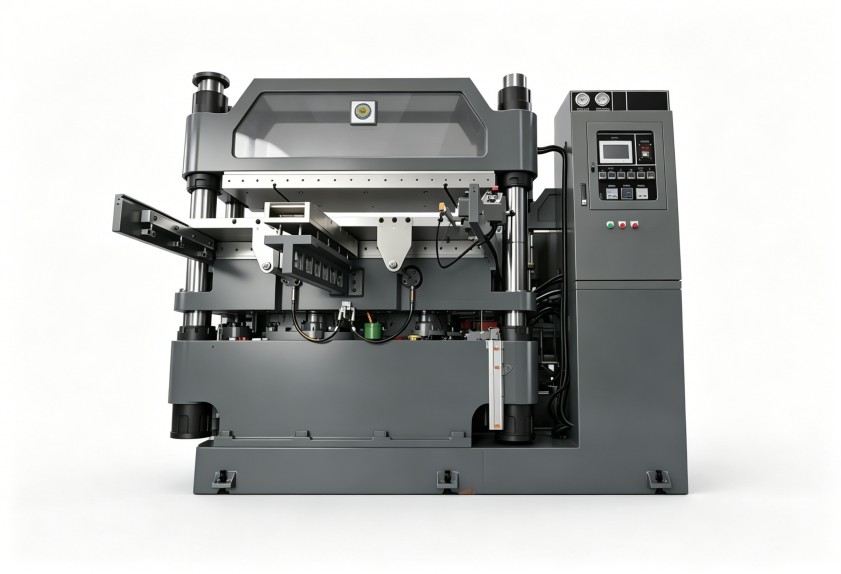
核算合模力的基本逻辑是:制品与流道在分型面上的总投影面积,乘以型腔所需的单位压力,再留出安全余量。胶料硬度高、流动性差、带骨架需要定位受压的产品,单位压力要往上取。只按制品轮廓估算、漏算流道和余量,是吨位选小的常见原因。
与吨位同样容易被忽视的是热板平行度。热板长期受压受热后发生变形,或本身加工精度不够,合模后各点压力分布不均,同一模里会出现"一边飞边厚、一边缺胶"的现象。这类问题靠调工艺无解,只能在采购时把平行度指标和检测方式问清楚。
此外,热板层数与开档行程要和模具厚度、取件方式匹配。增加层数可以摊薄单模成本,但层间温差和操作时间也会被放大,排产时要一并考虑。
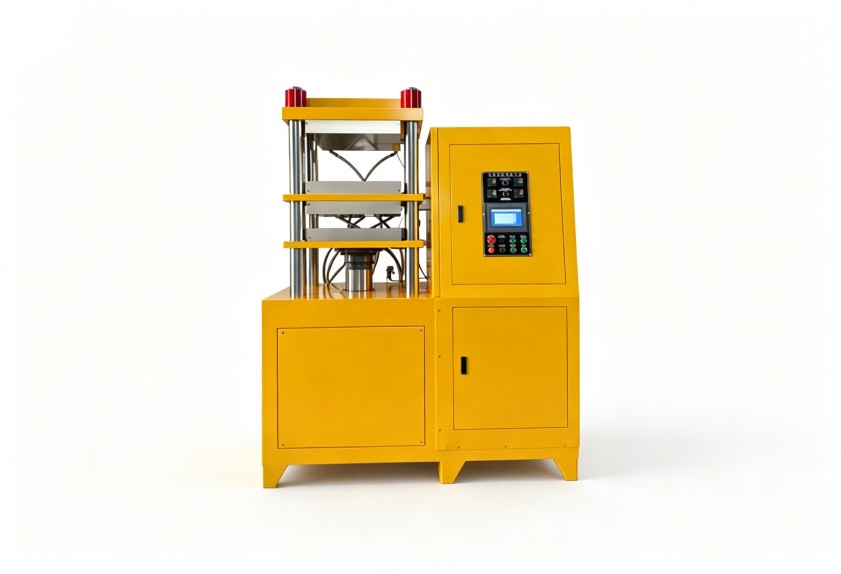
硫化是温度、时间、压力共同作用的反应,其中温度对设备的依赖最直接。核对硫化机选型参数时,温控至少要看清三点。
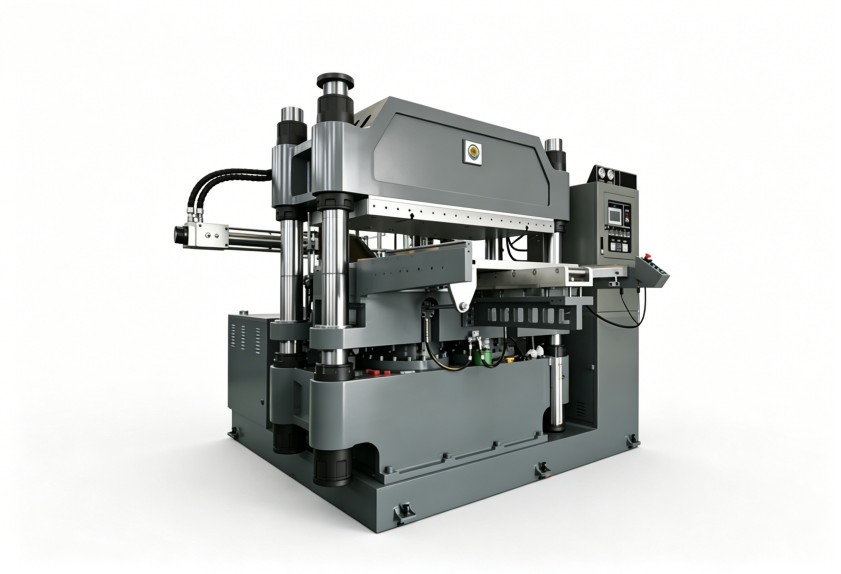
电加热升温快、控温直接,适合中小规格和频繁换模的场景;蒸汽和导热油加热在大规格热板上更容易做到温度均匀,但需要配套锅炉或油路系统。没有绝对的好坏,只看产能规模和现场条件。
热板中心与四角的温差,直接决定同一模制品硫化程度的差异。骨架油封、O型圈这类大批量产品,哪怕几度的偏差,累积到几千模次就是成批的欠硫品。投料和开模会带走热量,热板回复到设定温度的速度,决定了能否守住生产节拍。采购时应要求设备方提供板面温差数据和检测方法。
厚壁密封件需要低温长时间硫化,避免表熟里生;薄件则要快升温、快出模。温控系统能否分段设定、能否存储多组工艺配方,决定了换产效率和批量一致性。
结构复杂的密封件——带金属骨架、深腔、薄壁——在合模瞬间容易窝气,空气排不出去就成了气泡和缺胶。放慢合模速度、增加排气次数可以缓解,但如果产品结构决定了排气困难,真空配置才是正解。
带真空罩的机型能在合模后抽走型腔空气,对高硬度胶料和骨架件尤其有效。需要留意的是抽真空速度要与模具结构匹配,抽得太慢,气泡早已被封在胶料里。
加压曲线同样要在选型时问清楚:是否支持预压、分段加压、硫化过程中的自动补压。液压系统保压不稳、硫化中后期压力衰减,制品致密度和尺寸稳定性都会打折扣。
把前面几项汇总成采购动作,可以避免大多数"买小了、买错了"的遗憾:
还有一点容易被忽略:硫化缺陷的源头有时不在硫化车间。混炼胶分散不均、门尼粘度波动大,到了硫化工序照样出废品。利拿实业深耕橡塑混炼成型领域,提供从密炼、开炼到成型的整体解决方案,支持全流程非标定制,能帮助企业把前后工序的参数匹配当作一个整体来规划。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信