近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
做橡胶密封件的车间,大多遇到过这种情况:同一台冷喂料挤出机,换个班次或换批胶料,胶条表面就开始发毛、起鲨鱼皮,严重时还有流痕、麻点,外观检验一卡就是一整批。不少人的第一反应是修口型、改配方,折腾几轮效果有限。其实冷喂料挤出机表面质量的波动,很少是单点原因,更多是温控、转速、口型压力和胶料状态叠加出来的结果。下面按缺陷现象反推原因,给出排查顺序和调整方向,帮您少走弯路。
表面缺陷不是一种病,长什么样往往已经提示了方向。排查前先做一件事:确认缺陷是什么时候开始出现的,跟随什么变化——换班、换胶料批次,还是换口型之后。同一台设备、同一配方的历史表现,是最好的参照。
常见几类缺陷和对应的怀疑方向:
先对号入座,能省掉一大半盲调的时间。
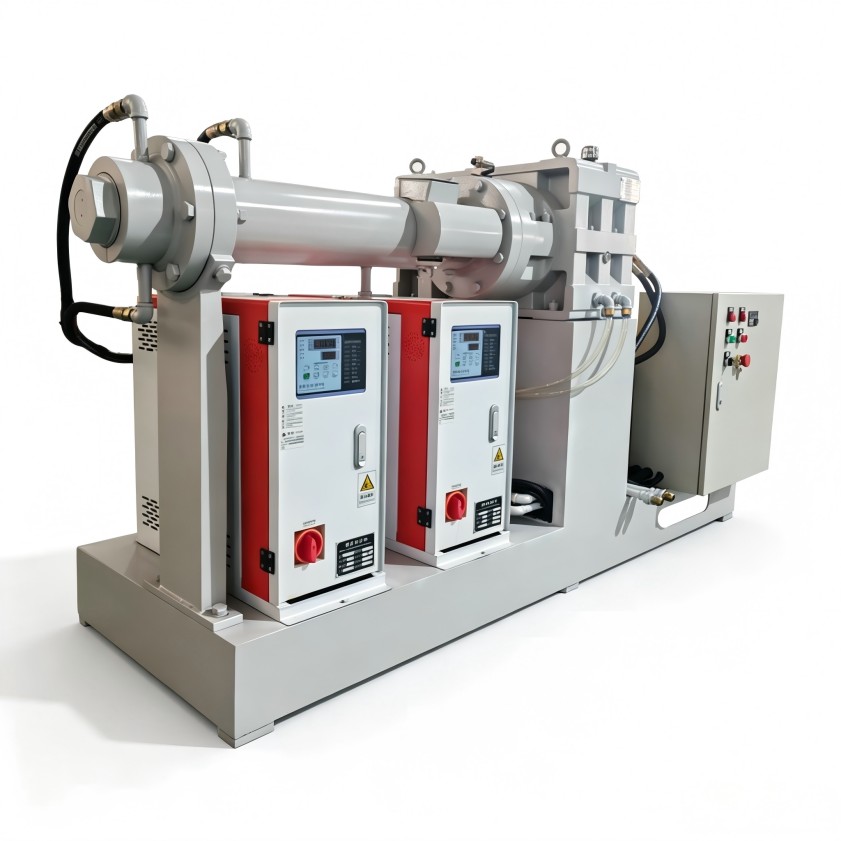
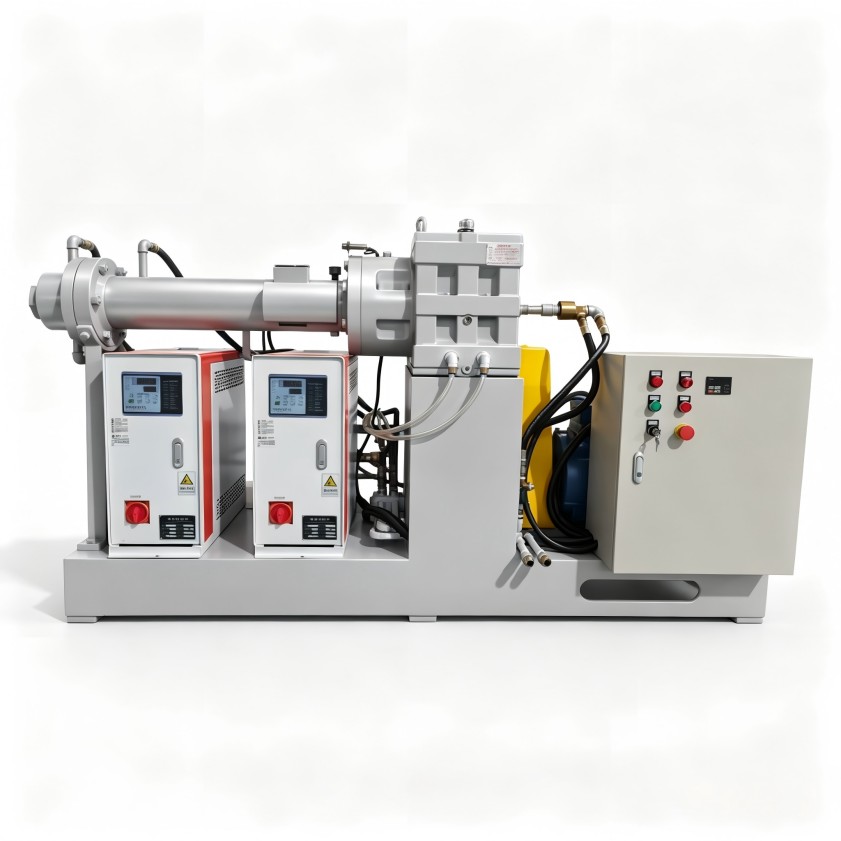
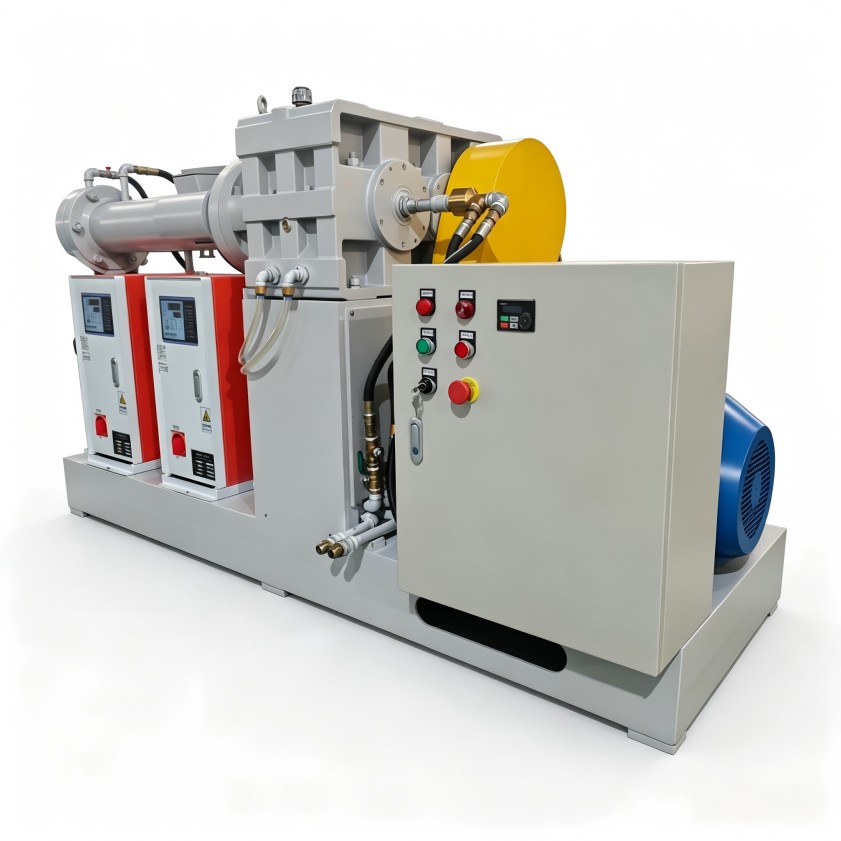
冷喂料挤出的胶料是常温进料,塑化能量来自机筒加热和剪切生热两部分,所以从喂料段、压缩段、计量段到机头、口型的温度梯度是否合理,会直接写在制品表面上。
胶料没"吃透",挤出物表面发毛、光泽差,口型压力升高,边缘容易裂口。这种情况下单纯提速只会更糟,应该先把各段温度提上来再观察。
胶料发粘、出现气孔,严重时产生焦烧颗粒;口型处容易积胶,拉出纵向流痕。
口型温度可以略高一点,通常有利于表面光滑,但高过头就会粘模、变形。另外,温控不只是设定值的事——温控系统的分区数量和控温精度,决定了实际温度波动有多大,而波动本身就会表现为表面质量时好时坏。
螺杆转速决定剪切速率。转速过高,剪切热快速累积,胶料在口型处超出临界剪切应力,鲨鱼皮随之而来;转速过低,塑化不足、建压不稳,表面同样不光。调整时建议小幅变动、逐项观察,不要温度和转速一起大改。
喂料环节常被忽略。冷喂料靠胶条连续进料,胶条宽窄不一、断料、堆叠,都会造成机头压力脉动,挤出物表面出现波浪和粗细不均。保持胶条规格一致、喂料节奏均匀,是成本最低的稳定手段。
滤网和机头背压也在这条链上。滤网目数影响胶料洁净度和建压水平,堵网之后压力爬升,表面状态跟着变,需要按班次检查和更换。机头建压不足时,挤出物不致密、表面发暗不亮,这往往要回到口型设计和螺杆压缩比上找原因。
工艺参数查不出问题,表面还是不稳,就要往两头看。
一头是胶料。门尼粘度的批次波动、混炼时配合剂分散不均、含水率偏高、停放和返炼程度不同,都会以颗粒、发花、麻点的形式出现在密封条表面。挤出工序改不了混炼质量,只能早发现、早反馈,必要时把胶料退回前道工序确认。
另一头是设备。螺杆与机筒磨损后间隙增大,塑化和建压能力同步下降,典型表现就是"工艺怎么调都不稳定",这种情况调参数收效甚微,需要检测间隙、评估修复或更换。口型流道的光洁度对密封件这类外观件尤其关键,轻微划伤和积胶都能拉出肉眼可见的线痕,应纳入定期保养项目。
如果已经到了设备选型或更新阶段,温控分区数量、控温精度、螺杆构型与胶料的匹配度,基本决定了冷喂料挤出机表面质量能稳在什么水平。把胶种、硬度范围、制品截面复杂度这些信息提供给设备厂家,方案会贴合得多。利拿实业在非标定制方案中,会依据客户胶种特性与制品截面匹配螺杆构型和温控系统,帮助减少后期试错成本。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信